Ποιες είναι οι απαιτήσεις για τα εργαλεία κοπής και τις βάσεις εργαλείων στο φρεζάρισμα υψηλής ταχύτητας;
Η κοπή υψηλής ταχύτητας (HSM) είναι μια σημαντική τεχνολογία που χρησιμοποιείται ευρέως στη σύγχρονη τεχνολογία φρεζαρίσματος. Με την εφαρμογή της τεχνολογίας φρεζαρίσματος HSM, όχι μόνο μπορούν να λειανθούν διάφορα μαλακά και σκληρά υλικά, αλλά και να επιτευχθεί εξαιρετική ακρίβεια τεμαχίου. Αυτό το άρθρο εισάγει τις απαιτήσεις του HSM για κοπτικά εργαλεία και θήκες εργαλείων.
1, απαιτήσεις της HSM για εργαλεία κοπής
1. Γεωμετρικό σχήμα
Η δόνηση του εργαλείου επηρεάζει άμεσα την ποιότητα της επιφάνειας που επιτυγχάνεται κατά τη μηχανική κατεργασία. Ως εκ τούτου, είναι εξαιρετικά σημαντικό να διατηρείται μια ομοιόμορφη δύναμη κοπής στο εργαλείο κατά τη διάρκεια της κατεργασίας ακριβείας HSM για να αποφευχθεί η πρόκληση κραδασμών του εργαλείου.
Η επίδραση των παρακείμενων γεωμετρικών χαρακτηριστικών των κοπτικών εργαλείων στη δύναμη κοπής:
1) Η καλή ομοκεντρικότητα ευνοεί την ομοιόμορφη κατανομή του φορτίου στην κοπτική άκρη.
2) Μια μεγαλύτερη επικάλυψη των κοπτικών άκρων είναι ευεργετική για την απόκτηση ομοιόμορφων χαρακτηριστικών δύναμης κοπής (μεγαλύτερη γωνία έλικας και αριθμός αυλακώσεων).
3) Το μικρό μήκος κοπής είναι ευεργετικό για την επίτευξη καλύτερης ακαμψίας (σε σχέση με το απότομο τοίχωμα της εργαλειομηχανής, η διάμετρος του άξονα μειώνεται ελαφρώς).
4) Η κατάσταση διατομής του πυρήνα είναι η καλύτερη και η συγκέντρωση τάσης στο αυλάκι είναι η μικρότερη.
Το HSM μπορεί να χρησιμοποιηθεί για την επεξεργασία υλικών υψηλής αντοχής, πράγμα που σημαίνει ότι η αντίσταση στην παραμόρφωση αυξάνεται με την αύξηση της σκληρότητας του προς επεξεργασία υλικού. Η αύξηση του φορτίου στην κοπτική ακμή απαιτεί σταθερό σχεδιασμό του γεωμετρικού σχήματος της κοπτικής ακμής. Ωστόσο, υπό συνθήκες κοπής υψηλής ταχύτητας, θα δημιουργηθεί περισσότερη θερμότητα τριβής στην ελεύθερη περιοχή της επιφάνειας του τεμαχίου εργασίας, πράγμα που σημαίνει ότι η γωνία απόστασης του εργαλείου πρέπει να μειωθεί. Επομένως, η αύξηση της σταθερότητας της κοπτικής ακμής μπορεί να επιτευχθεί μόνο με τη μείωση της γωνίας κλίσης. Σε περιπτώσεις όπου το υλικό είναι πολύ σκληρό και το υλικό του εργαλείου είναι εύθραυστο, μπορεί ακόμη και να έχει αρνητικές γωνίες.
Η επακριβώς προσαρμοσμένη ακτίνα αλέθεται στο άκρο της κοπτικής ακμής για να αποφευχθεί η επίτευξη μιας κόκκινης θερμής κατάστασης ή τοπικού σπασίματος της κοπτικής ακμής όταν θερμαίνεται ξαφνικά.
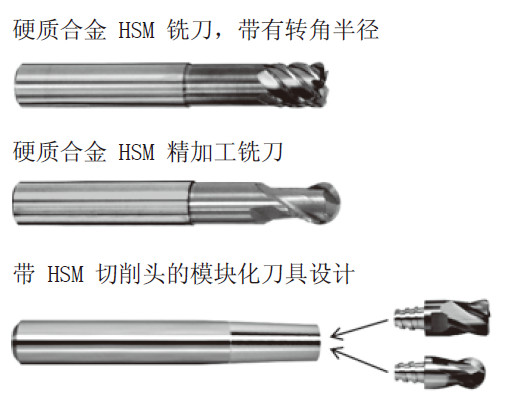
Εάν απαιτείται υψηλή ακρίβεια για το σχήμα του προς επεξεργασία τεμαχίου, η σφαιρική ακτίνα του εργαλείου κατεργασίας ακριβείας που χρησιμοποιείται έχει άμεσο αντίκτυπο στην ακρίβεια σχήματος του προς επεξεργασία τεμαχίου. Επομένως, ως βασική προϋπόθεση, είναι πολύ σημαντικό να χρησιμοποιείτε εργαλεία με πολύ αυστηρές ανοχές ακτίνας (εντός του μικρομετρικού εύρους) στη διαδικασία κατεργασίας ακριβείας εξαρτημάτων πολύ ακριβείας.
2. Υλικά και επιστρώσεις
Το υλικό του εργαλείου πρέπει να είναι σκληρότερο από το προς επεξεργασία υλικό. Όσο μεγαλύτερη είναι η διαφορά σκληρότητας μεταξύ του υλικού του τεμαχίου εργασίας και του υλικού εργαλείου, τόσο μικρότερη είναι η φθορά του εργαλείου και τόσο μεγαλύτερη είναι η διάρκεια ζωής του εργαλείου. Επειδή η τοπική θερμοκρασία είναι πολύ υψηλή, είναι επίσης απαραίτητο να διασφαλιστεί ότι το υλικό του εργαλείου έχει αντιοξειδωτικές ιδιότητες.
Οι μεγάλες διακυμάνσεις του θερμικού φορτίου και η απαίτηση για την αντίσταση στην οξείδωση των υλικών εργαλείων απαιτούν τελικά την επίστρωση σε λεπτόκοκκους κορμούς εργαλείων καρβιδίου του βολφραμίου.
Τα συστήματα επίστρωσης που έχουν δοκιμαστεί και δοκιμαστεί, όπως το TiN, το TiCN και το TiAlCN, έχουν φτάσει γρήγορα στα όριά τους στην επεξεργασία HSM. Ως εκ τούτου, έχει αναπτυχθεί ένα σύστημα επικάλυψης πολλαπλών συστατικών, το οποίο βασίζεται σε υψηλή περιεκτικότητα σε νιτρίδιο αλουμινίου και συνδυάζεται με άλλα στοιχεία όπως το ύττριο, το βανάδιο ή το ταντάλιο. Με τη χρήση δομών νανοστρώσεων, CBN και PKD, μπορεί επίσης να επιτευχθεί υψηλότερη απόδοση.
2, απαιτήσεις HSM για θήκες εργαλείων
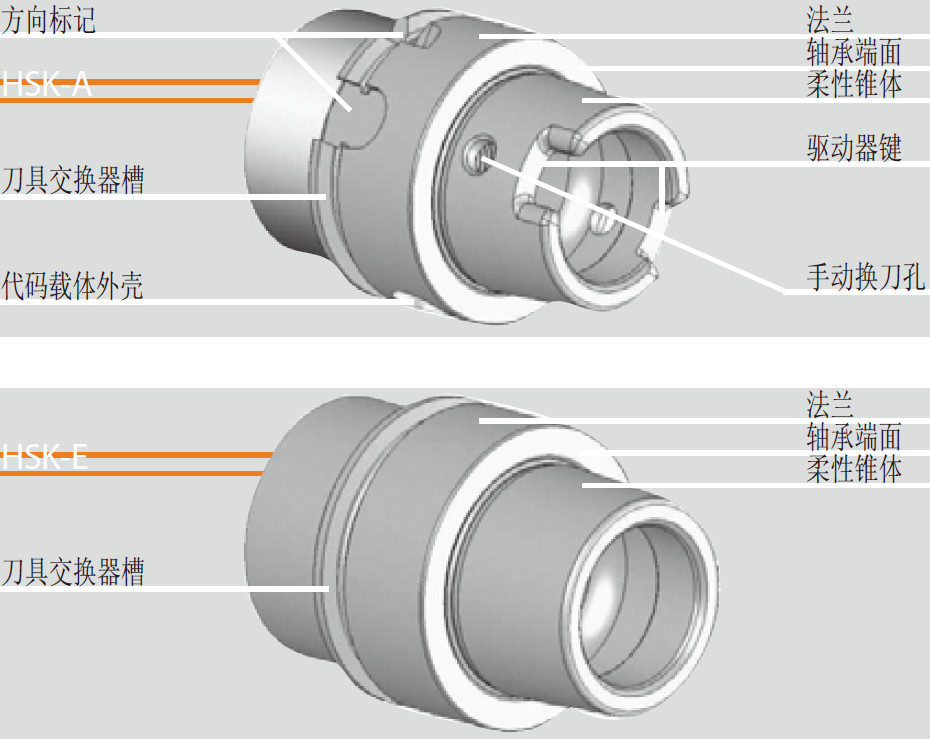
Λόγω της υψηλής ταχύτητας ατράκτου που απαιτείται στη μηχανική κατεργασία HSM, είναι καλύτερο να χρησιμοποιείτε συστήματα συγκράτησης εργαλείων HSK-A και HSK-E. Λόγω της τοποθέτησης της φλάντζας συγκράτησης μαχαιριού στην κεφαλή του άξονα, η θήκη μαχαιριού έχει καθαρή μηχανική στήριξη προς την κατεύθυνση Z, επομένως δεν θα σύρεται στον άξονα λόγω της αυξημένης φυγόκεντρης δύναμης σε υψηλότερες ταχύτητες.
Το θεμελιώδες σφάλμα μπορεί να συνέβη κατά το στάδιο προετοιμασίας της επεξεργασίας, καθιστώντας αδύνατη την επίτευξη μικρών κραδασμών και τον ασφαλή έλεγχο της διαδικασίας. Για να επιτύχετε σταθερή κατεργασία HSM, είναι σημαντικό να ισορροπήσετε το εργαλείο και τη συσκευή συγκράτησης εργαλείου σύμφωνα με τις απαιτήσεις και να ελέγξετε την ομοαξονικότητά τους. Είναι επίσης απαραίτητο να ληφθεί υπόψη το όριο ταχύτητας περιστροφής που σχετίζεται με τη μη ισορροπημένη μάζα.
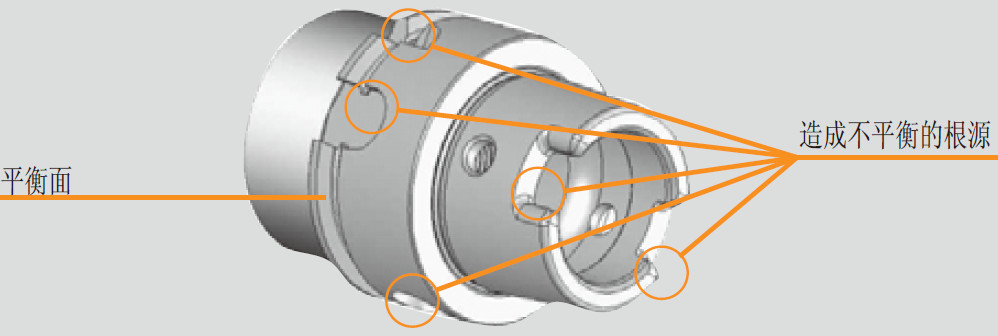
Τα μη ισορροπημένα ή μη ομόκεντρα περιστρεφόμενα συστήματα εργαλείων θα έχουν ως αποτέλεσμα:
1) Πολύ κακή ποιότητα επιφάνειας
2) Πολύ χαμηλή διάρκεια ζωής εργαλείου
3) Κακή σταθερότητα και ασφάλεια επεξεργασίας
4) Πιθανή ζημιά στον άξονα φρεζαρίσματος
Η ανισορροπία και η απόκλιση από την ιδανική ομοκεντρικότητα που προκαλείται από ξαφνικές αλλαγές κατά την επεξεργασία φαίνονται ξεκάθαρα στο παρακάτω σχηματικό διάγραμμα:
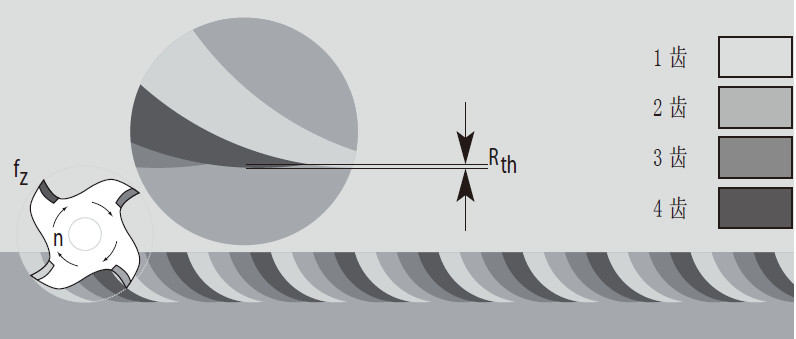
Καμία απόκλιση σε σύγκριση με την τέλεια ομοκεντρικότητα: μικρότερη θεωρητική τραχύτητα
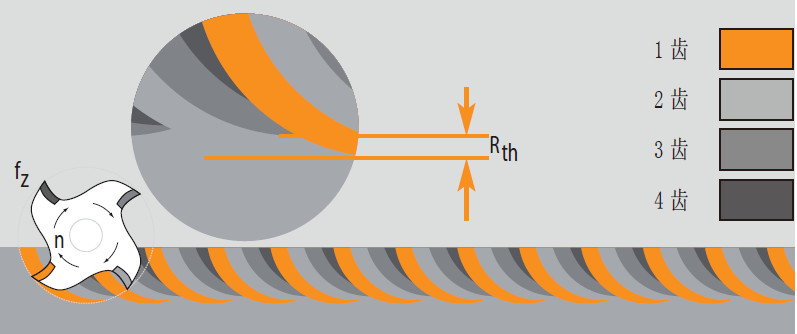
Απόκλιση από την τέλεια ομοκεντρικότητα: μεγαλύτερη θεωρητική τραχύτητα
Η ισορροπημένη μάζα έχει σημαντικό αντίκτυπο στη δυναμική απόδοση ολόκληρου του περιστρεφόμενου συστήματος.
Η ανισορροπία ισοδυναμεί με το να περιστρέφεται ένα έκκεντρο αντικείμενο. Αυτό το έκκεντρο αντικείμενο μπορεί να προκαλέσει φυγόκεντρο δύναμη, η οποία αυξάνεται με την τετραγωνική τιμή της ταχύτητας περιστροφής. Αυτό σημαίνει ότι η φυγόκεντρος δύναμη που προκαλείται από την ίδια ανισορροπία σε έναν άξονα με ταχύτητα 42000 rpm είναι 441 φορές μεγαλύτερη από έναν άξονα με ταχύτητα 2000 rpm (212=441). Ως εκ τούτου, η ανισορροπία της διάταξης συγκράτησης εργαλείων στην μηχανική κατεργασία υψηλής ταχύτητας έχει ιδιαίτερα εμφανείς δυσμενείς συνέπειες.
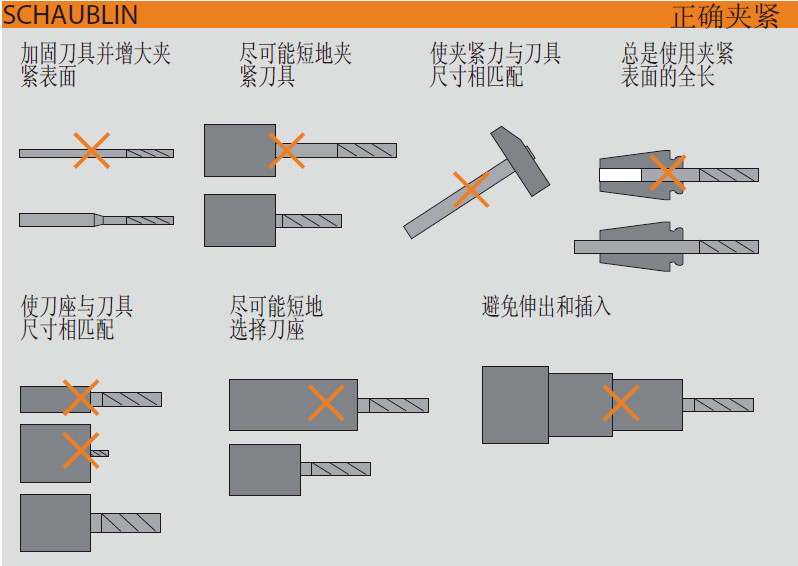
Εφαρμόζοντας την τεχνολογία σύσφιξης εργαλείων στο HSM, μπορείτε να χρησιμοποιήσετε τη βάση εργαλείων με τα ακόλουθα στοιχεία:
Χαϊδεύω
Μείωση της άρθρωσης
Δεν συνιστάται η χρήση εναλλακτικών συστημάτων, όπως οι σύνδεσμοι Weldon, καθώς έχουν εμφανή ελαττώματα στην επεξεργασία HSM.
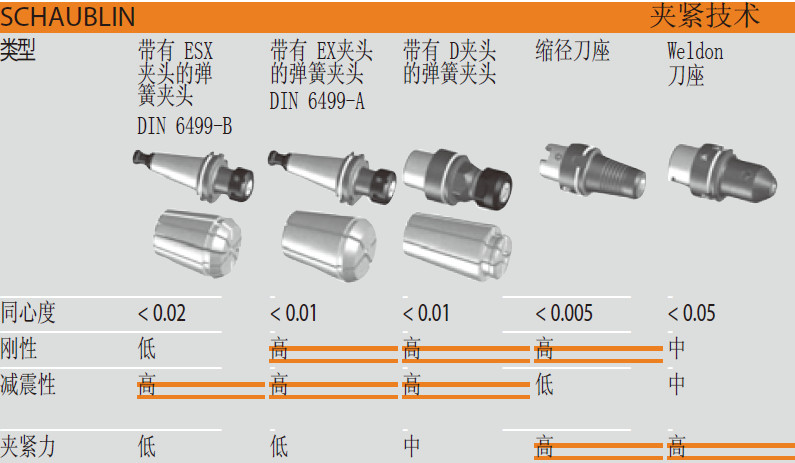
Λόγω των εξαιρετικών χαρακτηριστικών απόσβεσης της βάσης εργαλείου με τσοκ, μπορεί να φέρει καλά αποτελέσματα στη διαδικασία σκληρής κατεργασίας. Επομένως, μαζί με την άρθρωση μειωμένης διαμέτρου, μπορεί να επιτύχει εξαιρετικά υψηλή ακαμψία και ακρίβεια επαναληψιμότητας. Αυτό είναι ζωτικής σημασίας για την απόκτηση τέλειας επιφάνειας τεμαχίου εργασίας. Η χρήση αρμών μειωμένης διαμέτρου σάς επιτρέπει να επιτύχετε πολύ ακριβή ομόκεντρο (απόκλιση μικρότερη από 0,003 mm) και σημαντική μετάδοση ροπής.
Η δομή σχεδίασης των διαφόρων υποδοχών εργαλείων μειωμένης διαμέτρου: η μετάδοση της ροπής εξαρτάται από τη δομή σχεδιασμού του εξοπλισμού σύσφιξης. Οι δομές σχεδιασμού μπορεί να διαφέρουν πολύ.