


Μέθοδος ελέγχου ακριβείας υψηλής αξιοπιστίας για κατεργασία νήματος
1 Πρόλογος
Το κέλυφος του θαλάμου καύσης ενός συγκεκριμένου μοντέλου κινητήρα αποτελείται από ένα μπροστινό συνδετικό κομμάτι, έναν περιστρεφόμενο κύλινδρο με λεπτά τοιχώματα, ένα οπίσθιο συνδετικό κομμάτι και ένα στήριγμα, τα οποία επεξεργάζονται με συνδυασμό συγκόλλησης τόξου αργού, θερμικής επεξεργασίας και αμμοβολής . Υπάρχουν 2 σειρές από 20 αξονικά στηρίγματα συγκολλημένα στην εξωτερική επιφάνεια του κελύφους με λεπτό τοίχωμα του θαλάμου καύσης και το σχέδιο σχεδίασης των στηριγμάτων απαιτεί ακρίβεια σπειρώματος M4-6H. Το σπείρωμα στήριξης χρησιμοποιείται για την εγκατάσταση καλυμμάτων καλωδίων πυραύλων και η σύνδεση του σπειρώματος απαιτεί υψηλή ποιότητα και αξιοπιστία. Λόγω των περιορισμών της δομής στήριξης, του υλικού και της χωρικής δομής στο σημείο συγκόλλησης με το κέλυφος του θαλάμου καύσης, χρησιμοποιούνται παραδοσιακές διαδικασίες για την επεξεργασία νημάτων, με αποτέλεσμα χαμηλό ποσοστό ποιότητας προϊόντος. Αυτό το άρθρο διεξάγει ανάλυση διεργασιών και έρευνα σε διάφορα στάδια επεξεργασίας του προϊόντος και μέσω πειραματικής επαλήθευσης, σύγκρισης και ανάλυσης, αποκτά μια λογική και αποτελεσματική μέθοδο ελέγχου ακρίβειας νήματος.
2. Χαρακτηριστικά Δομής Προϊόντος και Δυσκολίες Επεξεργασίας
2.1 Δομικά χαρακτηριστικά
Οι εξωτερικές διαστάσεις του κελύφους του θαλάμου καύσης είναι σχετικά μεγάλες, με εξωτερική διάμετρο 50{{1{0}}mm και μήκος 4500 mm. Το στήριγμα συγκολλάται χειροκίνητα στην εξωτερική επιφάνεια του κελύφους του θαλάμου καύσης, με ακτινικό άνοιγμα (114 ± 0,2) mm. Το κέλυφος του θαλάμου καύσης και τα υλικά στήριξης είναι κατασκευασμένα από χάλυβα D406A εξαιρετικά υψηλής αντοχής. Η δομή στήριξης του κελύφους του θαλάμου καύσης φαίνεται στο Σχήμα 1. Το στήριγμα έχει μια επιμήκη κυκλική δομή με εξωτερική διάμετρο 14 mm και πλάτος mm όπως φαίνεται στην εικόνα. Υπάρχει ένα εσωτερικό σπείρωμα M4-6H στο κέντρο, με βήμα 0,7 mm. Υπάρχει μόνο ένα κενό 0,7 mm μεταξύ της αυλάκωσης στο κάτω μέρος του νήματος και του κελύφους με λεπτά τοιχώματα.
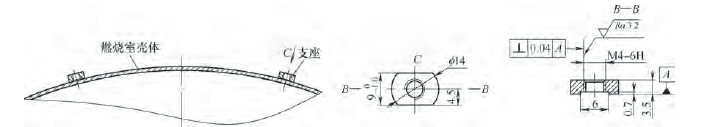
Σχήμα 1 Δομή στήριξης κελύφους θαλάμου καύσης
2.2 Δυσκολίες επεξεργασίας
Η ροή επεξεργασίας του στηρίγματος φαίνεται στο σχήμα 2. Εάν οι οπές με σπείρωμα του στηρίγματος είναι διατεταγμένες για επεξεργασία μετά από συγκόλληση και θερμική επεξεργασία, υπάρχουν αρκετές δυσκολίες [1].
1) Το κενό μεταξύ του πυθμένα της οπής με σπείρωμα του στηρίγματος και του κελύφους είναι μόνο 0,7 mm, το οποίο μπορεί εύκολα να καταστρέψει την επιφάνεια του κελύφους με λεπτό τοίχωμα κατά τη μηχανική επεξεργασία, θέτοντας σε κίνδυνο την ποιότητα.
2) Το κενό μεταξύ της αυλάκωσης στο κάτω μέρος της οπής με σπείρωμα του στηρίγματος και του κελύφους είναι μικρό. Κατά την επεξεργασία του νήματος, ο οδηγός της βρύσης είναι κοντός, η τοποθέτηση είναι ασταθής, είναι δύσκολο να χτυπήσετε το νήμα και είναι επιρρεπής σε απόκλιση μηχανικής κατεργασίας. Δεν είναι εγγυημένη η κατακόρυφοτητα των 0,04 mm.
3) Η σκληρότητα του υλικού μετά τη θερμική επεξεργασία είναι 48-52HRC, το οποίο μπορεί εύκολα να προκαλέσει σπάσιμο της βρύσης κατά την επεξεργασία του νήματος. Λόγω προβλημάτων με το νήμα, το κέλυφος απορρίπτεται, με αποτέλεσμα υψηλό κόστος κατασκευής και κινδύνους ποιότητας.
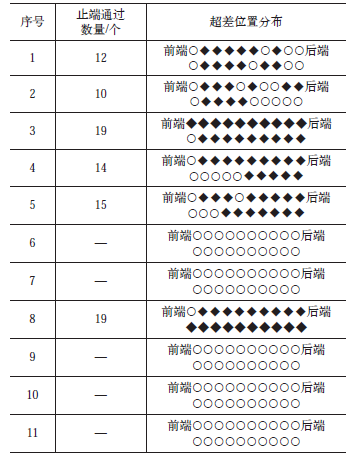
Με βάση την παραπάνω ανάλυση, μπορεί να συναχθεί το συμπέρασμα ότι τα σπειρώματα στήριξης πρέπει να υποβληθούν σε μηχανική κατεργασία πριν από τη συγκόλληση και στη συνέχεια να ανόπτονται, να αμμοβοληθούν, να σβήσουν και να σκληρυνθούν μαζί με το κέλυφος του θαλάμου καύσης μετά τη συγκόλληση. Μετά την επεξεργασία σβέσης, η επιφάνεια του νήματος στήριξης υφίσταται οξείδωση και υπάρχει περίσσεια υπολειμμάτων προσαρτημένη στην επιφάνεια του προφίλ του σπειρώματος. Εάν το νήμα του στηρίγματος υποβληθεί σε επεξεργασία στη θέση του πριν από τη συγκόλληση και αφού το κέλυφος του θαλάμου καύσης συνδυαστεί και υποβληθεί σε επεξεργασία, χρησιμοποιήστε μια βρύση M4-6H για να καθαρίσετε το πλεονάζον υλικό που είναι προσαρτημένο στην επιφάνεια του προφίλ του σπειρώματος στήριξης. Ταυτόχρονα, θα προκαλέσει πτώση του στρώματος οξειδίου στην επιφάνεια ορισμένων εσωτερικών προφίλ σπειρώματος του στηρίγματος. Όταν χρησιμοποιείτε το μετρητή νήματος M4-6H για επιθεώρηση, το ποσοστό πιστοποίησης είναι μόνο 67%. Διεξήχθη στατιστική ανάλυση για τη μηχανική κατεργασία εσωτερικών σπειρωμάτων M4-6H σε 17 στηρίγματα κελύφους θαλάμου καύσης, όπως φαίνεται στον Πίνακα 1. Ο τρόπος βελτίωσης της ακρίβειας μηχανικής κατεργασίας των σπειρωμάτων στήριξης έχει γίνει επείγον τεχνικό πρόβλημα στην παραγωγή και την παράδοση προϊόντων .
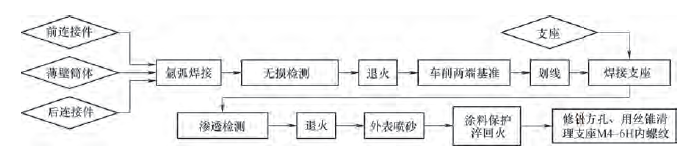
Εικόνα 2 Ροή διαδικασίας επεξεργασίας
Πίνακας 1 Στατιστικά στοιχεία για την κατεργασία εσωτερικών σπειρωμάτων M4-6H σε 17 στηρίγματα κελύφους θαλάμου καύσης
3 Τεχνικές λύσεις και δοκιμές διεργασιών
3.1 Τεχνική πρόταση
Μετά από επανεξέταση, επιθεώρηση, ανάλυση και αντιμετώπιση προβλημάτων κατά την επεξεργασία του κελύφους και του στηρίγματος του θαλάμου καύσης, πιστεύεται ότι ο κύριος λόγος για την ακρίβεια διαστάσεων του εσωτερικού σπειρώματος M4-6H του στηρίγματος υπερβαίνει το πρότυπο είναι ότι μετά την επεξεργασία σβέσης, η επιφάνεια του νήματος στήριξης υφίσταται οξείδωση και υπάρχει περίσσεια υπολειμμάτων προσαρτημένη στην επιφάνεια του προφίλ του σπειρώματος. Κατά τον καθαρισμό της περίσσειας υλικού στην επιφάνεια του σπειρώματος, μπορεί να προκαλέσει πτώση του στρώματος οξειδίου στην επιφάνεια ορισμένων από τα εσωτερικά προφίλ σπειρώματος του στηρίγματος, με αποτέλεσμα χαμηλή ακρίβεια του εσωτερικού σπειρώματος M4-6H του υποστήριξη.
Με βάση την ανάλυση της διαδικασίας, έχουν αναπτυχθεί δύο σχέδια διεργασιών.
Επιλογή 1: Προσαρμόστε ένα εξειδικευμένο χειροκίνητο χτύπημα, χωρισμένο σε μια κεφαλή και μια δεύτερη βρύση και ελέγξτε το μέγεθος της διαμέτρου του βήματος της κεφαλής βρύσης. Χρησιμοποιήστε έναν κώνο κεφαλής για να χτυπήσετε το νήμα στην κατάσταση των εξαρτημάτων στήριξης και κρατήστε το περιθώριο κατεργασίας. Μετά τη θερμική επεξεργασία του κελύφους του θαλάμου καύσης, χρησιμοποιήστε ένα νήμα στήριξης δύο κώνων για να εξασφαλίσετε την τελική ακρίβεια του νήματος.
Επιλογή 2: Αυξήστε την ακρίβεια νήματος του M4-6H κατά ένα επίπεδο στην κατάσταση των εξαρτημάτων υποστήριξης, επεξεργαστείτε σύμφωνα με το M4-5H, αντισταθμίστε αποτελεσματικά τη διαφορά μεταξύ M4-6H και M4-5H, και πληρούν τις απαιτήσεις ακρίβειας νήματος [2].
3.2 Διαδικασία δοκιμής και αποτελέσματα
Το πρώτο σχέδιο διαδικασίας πραγματοποιείται σε τρία βήματα. ① Προσαρμοσμένη ειδική βρύση (κεφάλι και δεύτερη βρύση), με δεσμευμένα δικαιώματα για τη διάμετρο του βήματος της βρύσης κεφαλής {{0}}.30mm, 0.2{ {9}}mm και 0.10mm αντίστοιχα Χρησιμοποιήστε έναν κώνο κεφαλής για να χτυπήσετε το νήμα κατά τη διάρκεια της κατεργασίας των εξαρτημάτων στήριξης. ③ Μετά τη θερμική επεξεργασία, χρησιμοποιήστε έναν διπλό κώνο για να χτυπήσετε το νήμα. Λόγω της υψηλής σκληρότητας (48-52HRC) του υλικού μετά τη θερμική επεξεργασία και της επίδρασης της δομής μεγάλης διαμέτρου του κελύφους του θαλάμου καύσης, η δυσκολία λειτουργίας του σπειρώματος από τους χειριστές αυξάνεται, η δύναμη είναι ανομοιόμορφη και η Η δύναμη κοπής είναι επιρρεπής σε απόκλιση από τον άξονα. Όταν το περιθώριο διαμέτρου κατά τη διάρκεια του πειράματος είναι 0,30 mm, είναι αδύνατο να κόψετε την οπή με σπείρωμα όταν χρησιμοποιείτε ένα νήμα με δύο κώνους. Όταν χτυπάτε με περιθώριο διαμέτρου 0,20 mm και 0,10 mm αντίστοιχα, μπορεί να υπάρχει απόκλιση της οπής με σπείρωμα ή σπάσιμο της βρύσης, καθιστώντας δύσκολη τη διασφάλιση της ποιότητας του προϊόντος [3].
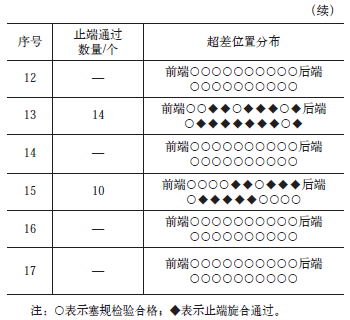
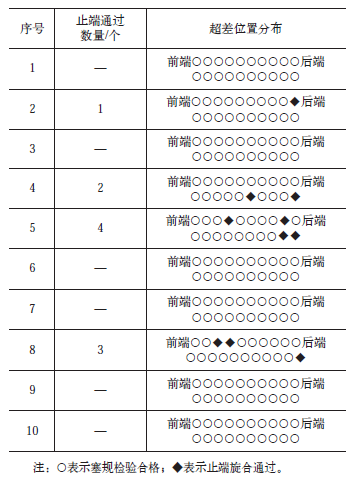
Σύμφωνα με το δεύτερο σχέδιο διαδικασίας, η ακρίβεια νήματος της υποστήριξης βελτιώνεται κατά ένα επίπεδο επεξεργασίας. Η κατάσταση μηχανικής κατεργασίας των εσωτερικών σπειρωμάτων M4-6H των 10 στηρίξεων κελύφους θαλάμου καύσης αναλύεται στατιστικά και τα δεδομένα φαίνονται στον Πίνακα 2. Η ακρίβεια του σπειρώματος έχει βελτιωθεί σημαντικά και το ποσοστό πιστοποίησης του προϊόντος έχει αυξηθεί από 67 % έως 95%.
Πίνακας 2 Στατιστικά στοιχεία για το εσωτερικό νήμα της υποστήριξης επεξεργασίας στο σχήμα 2
3.Ανάλυση πειραματικών αποτελεσμάτων
Με τη σύνοψη και την ανάλυση των πειραματικών αποτελεσμάτων του Σχήματος 1 και του Σχήματος 2, σύμφωνα με τη μέθοδο επεξεργασίας του Σχήματος 2, το ποσοστό πιστοποίησης του νήματος υποστήριξης έχει βελτιωθεί σημαντικά. Ο μετρητής νήματος M4-7H χρησιμοποιήθηκε για την επιθεώρηση των νημάτων εκτός ανοχής και όλα τα αποτελέσματα πιστοποιήθηκαν. Συγκρίνετε τις διαστάσεις ακρίβειας των νημάτων M4-6H, M4-5H και M4-7H, όπως φαίνεται στον Πίνακα 3.
Πίνακας 3 M4 × Διάσταση ακριβείας 0.7mm εσωτερικό σπείρωμα (μονάδα: mm)
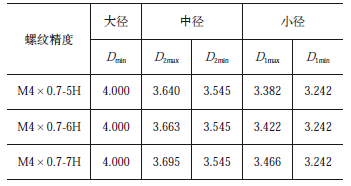
Μπορεί να φανεί ότι το μέγεθος της διαμέτρου βήματος του νήματος M4-5H είναι mm, Το μέγεθος της διαμέτρου βήματος του M4-6H είναι
 mm, Το μέγεθος της διαμέτρου βήματος του M4-7H είναι
 mm. Η μέγιστη απόκλιση ορίου μεγέθους μεταξύ 7H και 6H είναι 0.032mm και η μέγιστη απόκλιση ορίου μεγέθους μεταξύ 6H και 5H είναι 0.023mm, υποδεικνύοντας ότι η ακρίβεια του σπειρώματος της ανεπαρκούς υποστήριξης δεν υπερβαίνει τα 0,032 mm. Προκειμένου να αντισταθμιστεί η υπερβολική ανοχή, η ακρίβεια του νήματος στην πραγματική κατεργασία έχει βελτιωθεί σε 5H, με ένα ποσό αντιστάθμισης 0,023 mm, το οποίο μπορεί βασικά να καλύψει τις απαιτήσεις αντιστάθμισης νήματος. Για μεμονωμένες περιπτώσεις ακρίβειας νήματος που υπερβαίνει την ανοχή, μπορεί να θεωρηθεί ότι η ανοχή είναι πολύ μικρή, με ακρίβεια μεταξύ 6Η και 7Η [4].
4 Μέτρα βελτίωσης και επικύρωση διαδικασίας
Η ταξινόμηση της διαδικασίας τεχνολογίας επεξεργασίας δείχνει ότι η μέθοδος της διαδικασίας είναι λογική και εφικτή, δεδομένου ότι το ποσοστό πιστοποίησης του προϊόντος έχει βελτιωθεί σημαντικά. Μέσω της ανάλυσης του όρου υπερανοχής, πιστεύεται ότι η υπερβολική ανοχή της ακρίβειας του νήματος προκαλείται από λεπτομερείς παράγοντες στη διαδικασία κατεργασίας. Για να λυθεί πλήρως το πρόβλημα της ακρίβειας του σπειρώματος ρουλεμάν, θα γίνουν βελτιώσεις της διαδικασίας στα ακόλουθα στάδια της διαδικασίας κατεργασίας ρουλεμάν.
1) Όταν χτυπάτε τα νήματα στο μηχάνημα κρούσης, ο άξονας θα παρουσιάσει ελαφρά ταλάντωση. Καθώς το βάθος επεξεργασίας αλλάζει, ο χρόνος κοπής στο στόμιο του νήματος είναι σχετικά μεγάλος και θα υπάρχουν μικρές διαφορές στο μέγεθος μεταξύ του στόματος και της ρίζας. Η μέθοδος κτυπήματος του νήματος από το πίσω μέρος του νήματος στήριξης υιοθετείται για να αντισταθμίσει τις ελαφρές αλλαγές στο στόμα και τη ρίζα κατά τη διαδικασία μηχανικής κατεργασίας [5].
2) Βελτιώστε την ακρίβεια της ανίχνευσης μετρητή νήματος. Το νήμα της υποστήριξης εξακολουθεί να υποβάλλεται σε επεξεργασία με ακρίβεια M4-5H. Όταν χρησιμοποιείτε μετρητή βύσματος σπειρώματος για επιθεώρηση, απαιτείται ο μετρητής κίνησης να είναι πλήρως βιδωμένος και ο μετρητής απαγόρευσης να βιδώνεται σε όχι περισσότερες από μία στροφές.
3) Στη διαδικασία αμμοβολής πριν από τη θερμική επεξεργασία του κελύφους του θαλάμου καύσης, είναι απαραίτητο να προστατεύονται τα σπειρώματα στήριξης. Η προηγούμενη μέθοδος διαδικασίας χρήσης βιδών M4 για προστασία πρέπει να αλλάξει και μια ειδική προστατευτική βίδα με ακρίβεια M4-6f πρέπει να επανασχεδιαστεί. Το μήκος του νήματος θα πρέπει να ελέγχεται μέσα σε μία στροφή για να αποφευχθούν οι πολλαπλές περιστροφές και η φθορά.
4) Αλλάξτε τη μέθοδο καθαρισμού. Αφού επεξεργαστείτε το συγκρότημα του κελύφους του θαλάμου καύσης, χρησιμοποιήστε πεπιεσμένο αέρα για να φυσήξετε τυχόν περίσσεια υλικού στις οπές με σπείρωμα του στηρίγματος και, στη συνέχεια, χρησιμοποιήστε ένα μετρητή βύσματος σπειρώματος M4-6H για επιθεώρηση. Εάν δεν μπορεί να περάσει, καθαρίστε το πρώτα με βίδες M4, μετά καθαρίστε το με βρύση M4-5H και ελέγξτε το με ένα μετρητή σπειρώματος M4-6H μετά τον καθαρισμό.
Μετά από πολλαπλές δοκιμές και επαληθεύσεις διαδικασίας, η ακρίβεια νήματος της υποστήριξης ανταποκρίνεται πλήρως στις απαιτήσεις ακρίβειας του προϊόντος και το ποσοστό πιστοποίησης του προϊόντος έχει αυξηθεί στο 100%, επιλύοντας πλήρως το πρόβλημα της ακρίβειας νήματος της υποστήριξης.
5. Συμπέρασμα
Για να διασφαλιστεί η υψηλή αξιοπιστία των σπειρωμάτων στήριξης μετά τη συγκόλληση και τη θερμική επεξεργασία, λαμβάνονται τα ακόλουθα μέτρα για τον έλεγχο της ακρίβειας του σπειρώματος.
1) Βελτιώστε την ακρίβεια του σπειρώματος κατά ένα επίπεδο κατά τη διάρκεια της κατεργασίας στην κατάσταση εξαρτήματος και προσαρμόστε την ακρίβεια νήματος του υποστηρίγματος από M4-6H σε M4-5H.
2) Κατά την επεξεργασία του νήματος στήριξης, επεξεργάζεται από την επιφάνεια συγκόλλησης (πίσω) και μετά από θερμική επεξεργασία και σβήσιμο, επιθεωρείται από μπροστά για να αντισταθμιστούν οι διαφορές διαστάσεων μεταξύ του στόματος και της ρίζας κατά την επεξεργασία.
3) Ειδικές προστατευτικές βίδες έχουν σχεδιαστεί για τη διαδικασία αμμοβολής για μείωση της συμπίεσης στις οπές με σπείρωμα.
Με την υιοθέτηση διαφόρων τεχνολογικών μέτρων, η ακρίβεια της μηχανικής κατεργασίας νήματος έχει ελεγχθεί και η αξιοπιστία των συνδέσεων νήματος έχει αξιολογηθεί μέσω δοκιμών πτήσης πυραύλων. Η ποιότητα του προϊόντος είναι σταθερή και αξιόπιστη.


