


Πώς να βελτιώσετε την ομαλότητα της επιφάνειας στροφής
Στο στάδιο της μηχανικής κατεργασίας ακριβείας των εργασιών τόρνευσης, το λιγότερο επιθυμητό πράγμα για τους χειριστές είναι να απορρίψουν εξαρτήματα λόγω κακής ποιότητας κατεργασίας επιφανειών. Τα εργοστάσια πρέπει επίσης να λάβουν υπόψη πολλούς παράγοντες για να βελτιώσουν την ομαλότητα της επιφάνειας και να ικανοποιήσουν τις απαιτήσεις των πελατών. Οι κατάλληλες λεπίδες και οι κατάλληλες παράμετροι κοπής είναι απαραίτητες, αλλά η υιοθέτηση μιας ολοκληρωμένης προσέγγισης για την επίτευξη καλύτερης ομαλότητας της επιφάνειας ισχύει επίσης.
1.
Υιοθέτηση συνολικής προσέγγισης
Είναι σημαντικό να ληφθούν υπόψη όλα τα βήματα, από την πρόχειρη μηχανική κατεργασία έως την κατεργασία ακριβείας, καθώς είναι αλληλένδετα, αλληλένδετα και αλληλεξαρτώμενα. Για παράδειγμα, πριν ξεκινήσετε την ακατέργαστη μηχανική κατεργασία, πρέπει να εξετάσετε το ενδεχόμενο να αφήσετε περιθώριο για μηχανική κατεργασία ακριβείας και κατεργασία ημι-ακριβείας.
Για να διασφαλιστεί το φινίρισμα της επιφάνειας υψηλής ποιότητας, οι χειριστές πρέπει να αφαιρέσουν την κατάλληλη ποσότητα υλικού κατά τα στάδια κατεργασίας τραχιάς και ημι-ακριβείας, έτσι ώστε η κατεργασία ακριβείας να μπορεί να πραγματοποιηθεί με ελάχιστα ή ελάχιστα σφάλματα. Οποιοδήποτε πρόβλημα μπορεί να οδηγήσει σε κακή ποιότητα επιφάνειας.
Η ακατέργαστη ένωση κατεργασίας επεξεργάζεται το μεγαλύτερο μέρος του τυφλού περιθωρίου, έτσι ώστε το εργαλείο κατεργασίας ακριβείας να μην έχει πίεση. Η εύλογη αντιστοίχιση του ανώμαλου περιθωρίου κατεργασίας αποτρέπει επίσης την πρόωρη ζημιά στο εργαλείο κατεργασίας ακριβείας. Πολλά εργοστάσια προτιμούν να χρησιμοποιούν πιο επιθετικές παραμέτρους τροφοδοσίας για τραχιά μηχανική κατεργασία, η οποία μπορεί να οδηγήσει σε μεγαλύτερα γρέζια στα τοιχώματα και να δυσκολέψει το σπάσιμο
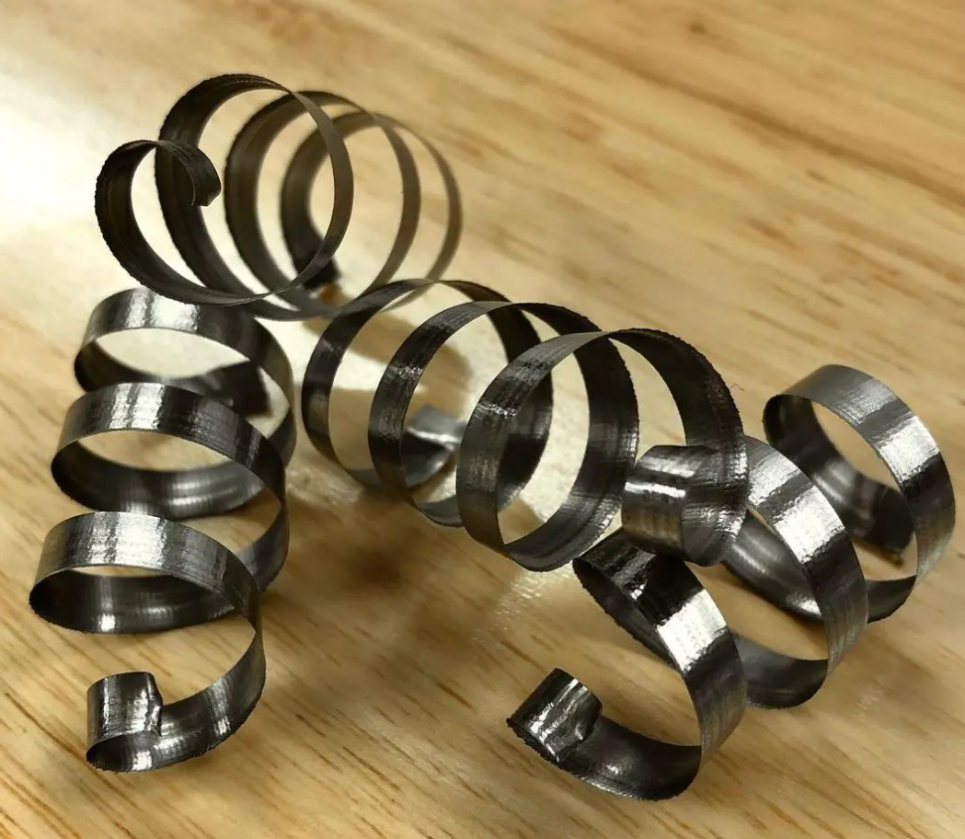
Εάν αυτά τα γρέζια βρεθούν στα εξαρτήματα κατά τη διάρκεια εργασιών μηχανικής κατεργασίας ακριβείας, μπορεί να είναι πολύ σκληρά (με αποτέλεσμα τη συσσώρευση τσιπ), οδηγώντας σε πολύ μικρή διάρκεια ζωής της λεπίδας. Τα τραχιά εργαλεία κατεργασίας θα πρέπει να προγραμματίζονται ώστε να αφαιρούν εγκοπές και γρέζια και θα πρέπει να παρέχουν μια καλή επεξεργασμένη επιφάνεια για το στάδιο της κατεργασίας ακριβείας
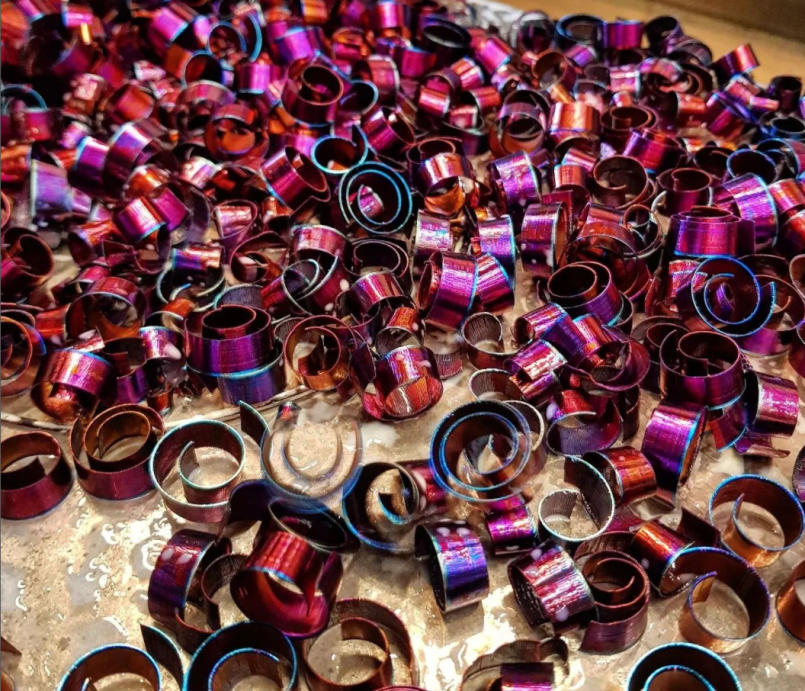
Εάν κοιτάξετε μια κανονικά λειτουργούσα εργαλειομηχανή ή μια διαδικασία τόρνευσης από μαλακό χάλυβα, ο χειριστής πρέπει να παράγει επαρκές φινίρισμα επιφάνειας στα πρώτα στάδια για να επιτύχει το απαραίτητο φινίρισμα επιφάνειας. Εάν αρχίσετε να μελετάτε εξαρτήματα από σκληρυμένο χάλυβα, το φινίρισμα της επιφάνειας της τραχιάς έλασης πριν από τη θερμική επεξεργασία θα επηρεάσει σημαντικά το τελικό φινίρισμα της επιφάνειας μετά τη θερμική επεξεργασία.
2.
Επιλέξτε την κατάλληλη τροφοδοσία και ταχύτητα
Κατά τη διάρκεια της κατεργασίας ακριβείας, θα χρησιμοποιείτε υψηλότερους ρυθμούς τροφοδοσίας επιφάνειας, με αποτέλεσμα μεγαλύτερες ταχύτητες και χαμηλότερους ρυθμούς τροφοδοσίας. Επιπλέον, σε γενικές γραμμές, το βάθος κοπής σας θα είναι μικρότερο. Αλλά εξίσου σημαντικό, πρέπει να διασφαλίσετε ότι ο ρυθμός τροφοδοσίας είναι συνεπής με το επιθυμητό φινίρισμα επιφάνειας. Εάν ο ρυθμός τροφοδοσίας είναι πολύ αργός, μπορεί να προκαλέσει υπερβολική τριβή και πρόωρη φθορά της λεπίδας, με αποτέλεσμα την κακή ομαλότητα της επιφάνειας.
Η μεγαλύτερη ταχύτητα κοπής βοηθά στην ελαφρά αύξηση της θερμοκρασίας, με αποτέλεσμα καλύτερο φινίρισμα της επιφάνειας. Επίσης, εμποδίζει το υλικό να κολλήσει στην κορυφή ή στην επιφάνεια του εργαλείου. Σε σύγκριση με τις εφαρμογές σκληρής κατεργασίας, ο χειριστής θα πρέπει να αυξήσει ελαφρώς την ταχύτητα, αλλά όχι πολύ, διαφορετικά θα έχει το αντίθετο αποτέλεσμα. Εάν υπάρχουν εναποθέσεις τσιπ στο πλάι της λεπίδας, ο ρυθμός τροφοδοσίας θα πρέπει να αυξηθεί.
Σε σύγκριση με τις ακατέργαστες εφαρμογές μηχανικής κατεργασίας, πολλές μάρκες τείνουν να μειώνουν την ταχύτητα, κάτι που είναι ένα συνηθισμένο σφάλμα στις εργασίες μηχανικής κατεργασίας ακριβείας. Η βελτίωση της ταχύτητας είναι απαραίτητη για την επίτευξη υψηλής ποιότητας φινιρίσματος επιφάνειας.
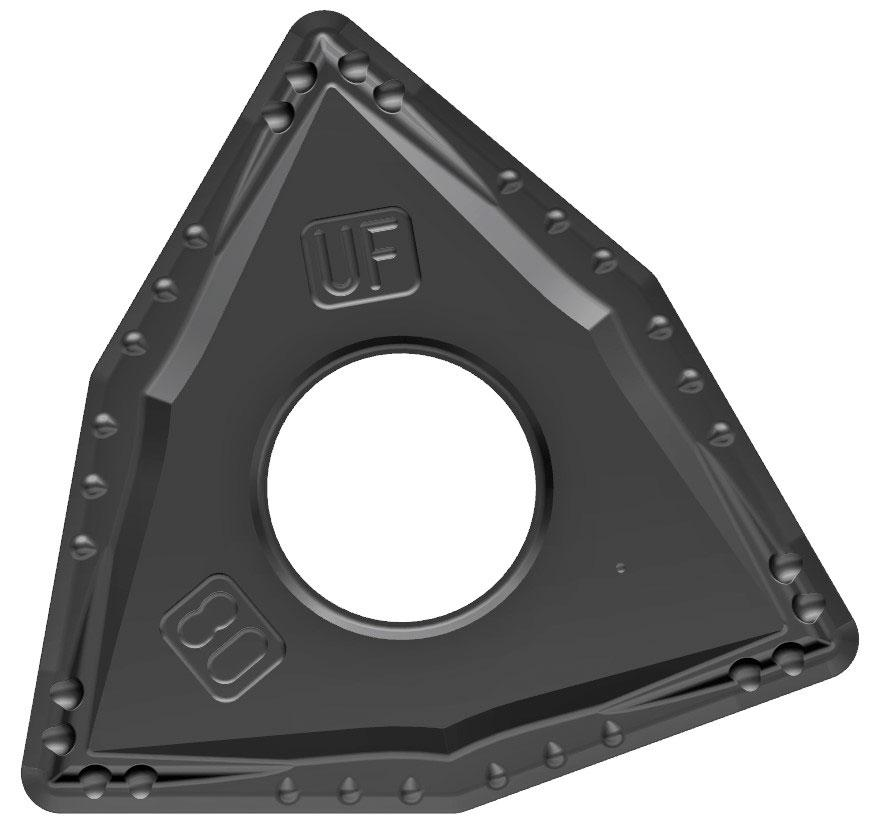
Μια αυλάκωση βάσης εργαλείου με υπερβολική ανοχή διαστάσεων θα μειώσει την περιοχή επαφής μεταξύ της λεπίδας (όπως η λεπίδα WNMG) και της αυλάκωσης της βάσης εργαλείου, οδηγώντας στην κίνηση της αυλάκωσης της βάσης εργαλείου. Αυτό μπορεί να προκαλέσει μικροδονήσεις, οι οποίες έχουν αρνητικό αντίκτυπο στην ομαλότητα της επιφάνειας.
Ο προσδιορισμός του σωστού βάθους κοπής θα συμβάλει στη σταθερότητα της διαδικασίας στροφής. Ένα πολύ μικρό βάθος κοπής μπορεί να κάνει την ακτίνα του άκρου του εργαλείου να ασκήσει όλες τις δυνάμεις ακτινικά στο εξάρτημα, γεγονός που μπορεί να προκαλέσει κραδασμούς και να έχει αρνητικό αντίκτυπο στην ομαλότητα της επιφάνειας.
Είναι επίσης σημαντικό να μην συνιστάται η χρήση υπερβολικού βάθους κοπής, καθώς τα περισσότερα υλικά πρέπει να αφαιρούνται κατά τη διάρκεια των τραχιών και ενδιάμεσων σταδίων κατεργασίας. Συνήθως θέλετε ένα ελαφρύ βάθος κοπής και χαμηλότερο ρυθμό τροφοδοσίας.
3.
Επιλέξτε την κατάλληλη μάρκα κοπτικών εργαλείων
Η χρήση επώνυμων λεπίδων μπορεί να βοηθήσει στην επίτευξη καλύτερων αποτελεσμάτων κοπής. Από την άλλη πλευρά, η συζήτηση νέων εφαρμογών με τους κατασκευαστές λεπίδων μπορεί να βοηθήσει στον καθορισμό της λεπίδας που θα παράγει υψηλής ποιότητας φινίρισμα επιφάνειας στις εργασίες τόρνευσης, επιλέγοντας έτσι την κατάλληλη λεπίδα. Οι συνθήκες επεξεργασίας και τα υλικά εξαρτημάτων καθορίζουν ποιος τύπος λεπίδας είναι κατάλληλος, αλλά ορισμένα γενικά χαρακτηριστικά μπορούν να προταθούν κατά το στάδιο της μηχανικής κατεργασίας ακριβείας.
Όσο το επιτρέπει το γεωμετρικό σχήμα του εξαρτήματος, συνήθως προτιμώνται μεγαλύτερες ακτίνες κατά τη διάρκεια της κατεργασίας ακριβείας. Μια μεγαλύτερη ακτίνα βοηθά στην αποτελεσματικότερη ισοπέδωση του υλικού, σχεδόν σαν υαλοκαθαριστήρα. Χρησιμοποιώντας μεγαλύτερη ακτίνα άκρου εργαλείου, μπορείτε να αυξήσετε ελαφρώς τον ρυθμό τροφοδοσίας, διατηρώντας παράλληλα υψηλότερη ποιότητα επιφάνειας. Ωστόσο, σε εφαρμογές με λεπτά τοιχώματα, οι μικρότερες ακτίνες του άκρου του εργαλείου μπορούν να μειώσουν τις ακτινικές δυνάμεις κοπής, οι οποίες μπορεί να οδηγήσουν σε λοξή και δόνηση, με αποτέλεσμα να έχει αρνητικό αντίκτυπο στην ομαλότητα της επιφάνειας.
Το σχήμα της λεπίδας έχει σημαντικό αντίκτυπο στον αρχικό σχηματισμό τσιπ και στην ομαλότητα της επιφάνειας.
4.
Ο ρόλος των λεπίδων στίλβωσης στη μηχανική κατεργασία
Η χρήση επώνυμων λεπίδων μπορεί να βοηθήσει στην επίτευξη καλύτερων αποτελεσμάτων κοπής. Από την άλλη πλευρά, η συζήτηση νέων εφαρμογών με τους κατασκευαστές λεπίδων μπορεί να βοηθήσει στον καθορισμό της λεπίδας που θα παράγει υψηλής ποιότητας φινίρισμα επιφάνειας στις εργασίες τόρνευσης, επιλέγοντας έτσι την κατάλληλη λεπίδα. Οι συνθήκες επεξεργασίας και τα υλικά εξαρτημάτων καθορίζουν ποιος τύπος λεπίδας είναι κατάλληλος, αλλά ορισμένα γενικά χαρακτηριστικά μπορούν να προταθούν κατά το στάδιο της μηχανικής κατεργασίας ακριβείας.
Όσο το επιτρέπει το γεωμετρικό σχήμα του εξαρτήματος, συνήθως προτιμώνται μεγαλύτερες ακτίνες κατά τη διάρκεια της κατεργασίας ακριβείας. Μια μεγαλύτερη ακτίνα βοηθά στην αποτελεσματικότερη ισοπέδωση του υλικού, σχεδόν σαν υαλοκαθαριστήρα. Χρησιμοποιώντας μεγαλύτερη ακτίνα άκρου εργαλείου, μπορείτε να αυξήσετε ελαφρώς τον ρυθμό τροφοδοσίας, διατηρώντας παράλληλα υψηλότερη ποιότητα επιφάνειας. Ωστόσο, σε εφαρμογές με λεπτά τοιχώματα, οι μικρότερες ακτίνες του άκρου του εργαλείου μπορούν να μειώσουν τις ακτινικές δυνάμεις κοπής, οι οποίες μπορεί να οδηγήσουν σε λοξή και δόνηση, με αποτέλεσμα να έχει αρνητικό αντίκτυπο στην ομαλότητα της επιφάνειας.
Το σχήμα της λεπίδας έχει σημαντικό αντίκτυπο στον αρχικό σχηματισμό τσιπ και στην ομαλότητα της επιφάνειας.
5.
Επιλέξτε το κατάλληλο αυλάκι θραύσης τσιπ
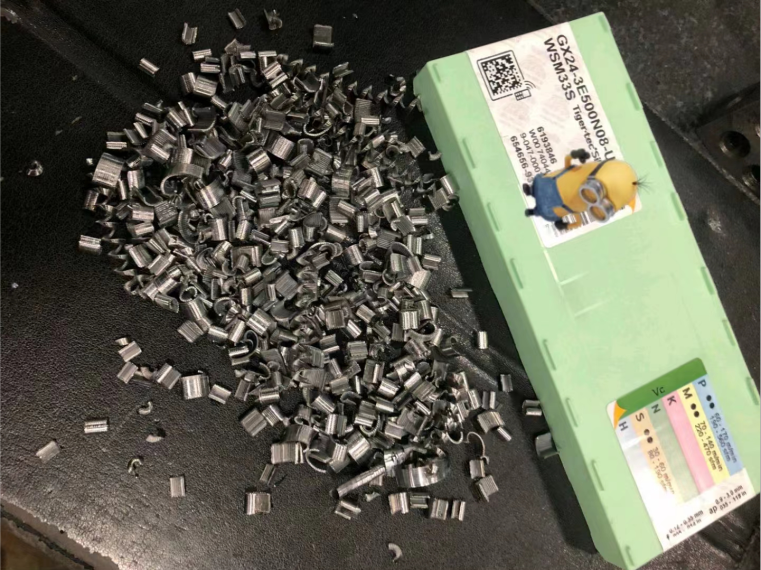
Η επιλογή του κατάλληλου διακόπτη τσιπ είναι επίσης ένα βασικό σημείο. Όταν η λεπίδα συμμετέχει στην κοπή, η επάνω επιφάνεια της λεπίδας σχετίζεται άμεσα με την επεξεργασία του υλικού και την περιοχή του τσιπ. Επομένως, εάν αποκτήσετε μικρότερο βάθος κοπής με χαμηλότερο ρυθμό τροφοδοσίας, το αυλάκι του τσιπ θα φαίνεται διαφορετικό από το να αποκτήσετε μεγαλύτερο βάθος κοπής με υψηλότερο ρυθμό τροφοδοσίας. Πρέπει να επιλέξετε ένα κατάλληλο αυλάκι θραύσης τσιπς για το υλικό, καθώς το σπάσιμο των τσιπς είναι ζωτικής σημασίας για τη διατήρηση ενός σταθερού και καλού φινιρίσματος επιφάνειας, ειδικά σε πολλά μέρη.
6.
Όσο πιο λεπτή είναι η επίστρωση, τόσο το καλύτερο
Μια πτυχή που παραβλέπεται σε αυτή τη διαδικασία είναι ο τρόπος με τον οποίο η ποιότητα της λεπίδας επηρεάζει την ομαλότητα της επιφάνειας, ειδικά όταν σχετίζεται με την επίστρωση.
Όταν πρόκειται για επιστρώσεις φυσικής εναπόθεσης ατμού (PVD) και χημικής εναπόθεσης ατμού (CVD), οι επικαλύψεις CVD είναι συχνά πολύ πιο παχιές από τις επικαλύψεις PVD. Σε σύγκριση με λεπτότερες επιστρώσεις, οι παχύτερες επικαλύψεις αντιμετωπίζουν μεγαλύτερες προκλήσεις όσον αφορά την παραγωγή φινιρίσματος επιφανειών υψηλής ποιότητας, και αυτό συμβαίνει πάντα. Λόγω της πρόσφυσης της επίστρωσης, το PVD παράγει καλύτερη ομαλότητα επιφάνειας από την επίστρωση CVD. Οι λεπίδες PVD έχουν πλήρη επίστρωση σε όλες τις επιφάνειες, ενώ η εναπόθεση χημικών ατμών μειώνει την επίστρωση στη μικρογεωμετρία, αλλάζοντας έτσι το σχήμα της μικρογεωμετρίας.
7.
Πώς να ελέγξετε τα τσιπ
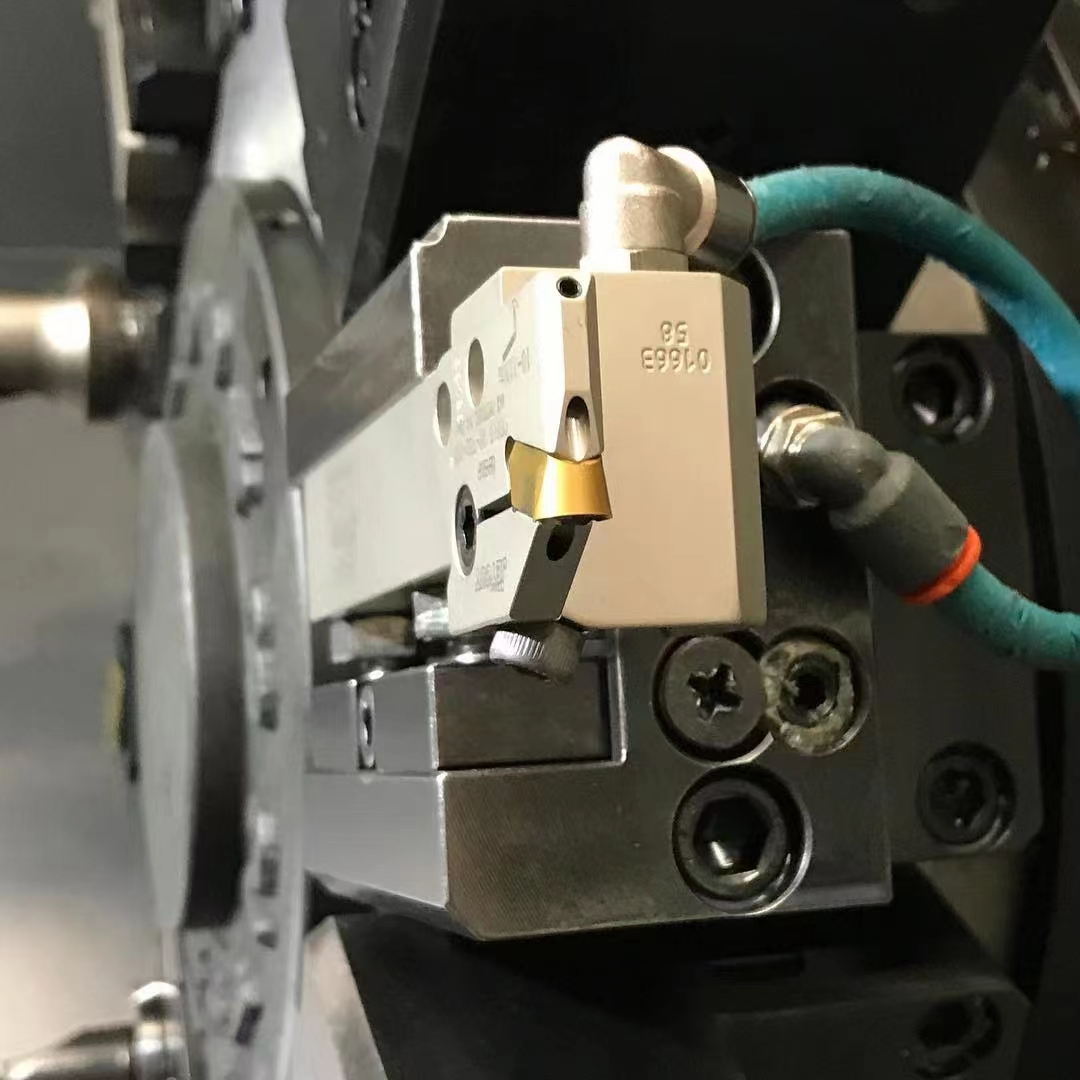
Για τις περισσότερες εργασίες στροφής, συνιστάται η ευθυγράμμιση του ψυκτικού υγρού υψηλής πίεσης απευθείας με την κοπτική άκρη. Αυτό βοηθά στην αφαίρεση των τσιπς από την περιοχή κοπής. Ο έλεγχος τσιπ είναι ζωτικής σημασίας για τη διατήρηση της ομαλότητας υψηλής ποιότητας. Η αφαίρεση των τσιπ μπορεί να εμποδίσει το εργαλείο να αγγίξει ξανά τα τσιπ, κάτι που μπορεί να προκαλέσει ζημιά στην κοπτική άκρη του εργαλείου. Μπορεί επίσης να αποτρέψει τα τσιπ από το να τυλίξουν γύρω από το εργαλείο και να μετακινηθούν στην επιφάνεια του τεμαχίου εργασίας, γεγονός που μπορεί να προκαλέσει γρατσουνιές ή ελαττώματα στο γυάλισμα.
"Το ψυκτικό υγρό βοηθά στη διατήρηση της ψύξης των εξαρτημάτων και των εργαλείων, ώστε να μπορείτε να κόβετε με μεγαλύτερη ταχύτητα. Εάν ο εξοπλισμός δεν μπορεί να χρησιμοποιήσει ψύξη υψηλής πίεσης, οι συμβατικές ή εσωτερικές μέθοδοι ψύξης είναι επίσης η καλύτερη επιλογή."
Το ψυκτικό υγρό δεν συνιστάται για όλες τις εφαρμογές. Για τόρνευση σκληρυμένων υλικών - κάθε υλικό που υπερβαίνει το HRC50 θα πρέπει να αποφεύγει τη χρήση κεραμικού ψυκτικού εργαλείου, καθώς έχει την τάση να προκαλεί θερμικό σοκ στο εργαλείο, το οποίο μπορεί να οδηγήσει σε θραύση του εργαλείου. Ωστόσο, εάν το υλικό βρίσκεται στη μαλακή πλευρά, μπορούν να χρησιμοποιηθούν κεραμικές λεπίδες για ψυκτικό.
Ο έλεγχος των τσιπ είναι απαραίτητος γιατί σε αυτή τη διαδικασία, πρέπει να διαχέουμε τη θερμότητα από τα τσιπ. Αλλά εξακολουθείτε να χρειάζεστε μια αρκετά μεγάλη περιοχή κοπής. Εάν μειωθεί η περιοχή κοπής, η μάζα της θερμότητας που αφαιρείται από την περιοχή κοπής θα μειωθεί και θα αρχίσετε να βλέπετε τις επιπτώσεις της χημικής φθοράς, της πλευρικής φθοράς και της φθοράς του λάκκου στη λεπίδα. Όταν σκέφτεστε το γυάλισμα επιφάνειας, ο έλεγχος των τσιπ γίνεται πραγματικά μια πρόκληση. Γι' αυτό πρέπει να επιλέξετε το σωστό γεωμετρικό σχήμα και να διατηρήσετε τις κατάλληλες παραμέτρους κοπής για τη δεδομένη εφαρμογή.
8.
Η ακαμψία είναι επίσης πολύ σημαντική
Πολλοί άνθρωποι συμφωνούν ότι η βάση εργαλείου και το εξάρτημα παίζουν σημαντικό ρόλο στην επίτευξη υψηλής ποιότητας φινιρίσματος επιφάνειας. Εάν το εξάρτημα δεν είναι αρκετά άκαμπτο, μπορεί να προκαλέσει κραδασμούς, που μπορεί να επηρεάσουν την ομαλότητα. Είναι εξίσου σημαντικό να διασφαλίσετε ότι ο σφιγκτήρας λεπίδας έχει τη συντομότερη δυνατή προεξοχή για να διατηρηθεί η ακαμψία του. Το τεμάχιο εργασίας και τα εργαλεία κοπής θα πρέπει να στηρίζονται επαρκώς έτσι ώστε να μην υπάρχουν κραδασμοί κατά τη διαδικασία κατεργασίας ακριβείας.
Ένα πράγμα που πολλοί άνθρωποι μπορεί να μην σκέφτονται απαραίτητα είναι πώς αυτή η λεπίδα τοποθετείται στη βάση μαχαιριού. Ο σχεδιασμός του κλιπ μαχαιριού μπορεί να παίξει σημαντικό ρόλο. Μια υπερβολικά ανοιχτή αυλάκωση σφιγκτήρα μαχαιριού θα μειώσει την περιοχή επαφής μεταξύ της λεπίδας και της αυλάκωσης του σφιγκτήρα μαχαιριού (όπως η λεπίδα WNMG), φέρνοντας έτσι κίνηση στην αυλάκωση του σφιγκτήρα μαχαιριού. Αυτό μπορεί να προκαλέσει μικροδονήσεις και να έχει αρνητικό αντίκτυπο στην ομαλότητα της επιφάνειας.
Η κίνηση στο εργαλείο κοπής καθιστά επίσης δύσκολη τη διατήρηση της ανοχής διαστάσεων των εξαρτημάτων. Το στήριγμα εργαλείου πρέπει να ταιριάζει με την ανοχή διαστάσεων της λεπίδας και να διατηρείται σε καλή κατάσταση. Δεν πρέπει να υπάρχει φθορά ή παραμόρφωση, καθώς ακόμη και η παραμικρή κίνηση μπορεί να έχει δυσμενείς συνέπειες.
9.
Χρησιμοποιήστε σύμφωνα με καλές μεθόδους επεξεργασίας
Ο καλύτερος τρόπος για να επιτύχετε ένα καλό φινίρισμα επιφάνειας είναι να ξεκινήσετε με τον κατασκευαστή της λεπίδας και να υιοθετήσετε τις συστάσεις του, κάτι που θα είναι μια καλή αρχή. Μπορούμε να κάνουμε προσαρμογές κατά τη δοκιμαστική κοπή, αλλά αυτές οι προτάσεις είναι κατάλληλες μόνο για έμπειρους χειριστές, επομένως είναι σημαντικό να συγκεντρώνουμε περισσότερες επαγγελματικές γνώσεις στην καθημερινή ζωή.
Η επιλογή μιας λεπίδας με θετική γωνία κλίσης προτιμάται για κατεργασία ακριβείας. Η μπροστινή γωνία βοηθά στη δημιουργία μιας κοφτερής λεπίδας για να κόψετε το υλικό. Για το στάδιο της ακατέργαστης κατεργασίας, συνιστάται η χρήση αρνητικής γωνίας κλίσης, καθώς θα ασκήσει περισσότερη δύναμη πίσω από την κοπτική ακμή για να αφαιρεθεί περισσότερο υλικό, παρέχοντας ένα καλύτερο σημείο εκκίνησης για το στάδιο της κατεργασίας ακριβείας.
Ένα άλλο πράγμα που πρέπει να λάβετε υπόψη εδώ είναι η κατευθυντική δύναμη. Στο τελικό στάδιο, θα πρέπει να εφαρμόσετε όσο το δυνατόν περισσότερη δύναμη κατά μήκος της αξονικής κατεύθυνσης του εξαρτήματος, καθώς αυτό θα σας δώσει τη σταθερότητα που χρειάζεστε. Η επιλογή μιας λεπίδας με γωνία εισόδου κοντά σε 0 μοίρες θα σας επιτρέψει να αποκτήσετε μεγαλύτερη δύναμη κατά μήκος του άξονα, αλλά πρέπει επίσης να αυξήσετε το διάκενο της λεπίδας για να επιτύχετε φινίρισμα επιφάνειας υψηλής ποιότητας.
Η εφαπτομενική δύναμη είναι ένας σημαντικός παράγοντας στη διαδικασία κατεργασίας. Η εφαπτομενική δύναμη, η οποία είναι ο συνδυασμός αξονικής δύναμης και ακτινικής δύναμης, μπορεί να θεωρηθεί ως σταθερή κατά τη στροφή. Εάν η λειτουργία αυξήσει την αξονική δύναμη, θα μειώσουν την επίδραση της ακτινικής δύναμης, η οποία τους επιτρέπει να διατηρήσουν καλύτερες ανοχές και να μειώσουν τις μικροδονήσεις, καθώς μειώνει τη φυσική αστάθεια. Στα στάδια ακατέργαστης και ημι-ακρίβειας μηχανικής κατεργασίας της διαδικασίας, αυτό δεν είναι απαραίτητα ένας παράγοντας που πρέπει να ληφθεί υπόψη.
Τέλος, είναι σημαντικό να σημειωθεί ότι η κατεύθυνση κοπής του εργαλείου είναι επίσης σημαντική. Πρέπει να διασφαλίσετε ότι η δύναμη λειτουργίας κατευθύνεται προς το καλά υποστηριζόμενο τμήμα του εξαρτήματος. Η επεξεργασία μακριά από το πλαίσιο στήριξης μπορεί να προκαλέσει κραδασμούς, οι οποίοι μπορούν επίσης να επηρεάσουν τη διάρκεια ζωής του εργαλείου και σίγουρα θα επηρεαστεί η ομαλότητα της επιφάνειας σας.


