Πλήρης συλλογή μεθόδων και στρατηγικών φρεζαρίσματος
1
Μέθοδος φρεζαρίσματος
1) Βασική επεξεργασία άλεσης
Συμπεριλαμβάνονται: επίπεδη άλεση, αυλάκωση, πλευρική άλεση και φρέζα προφίλ.
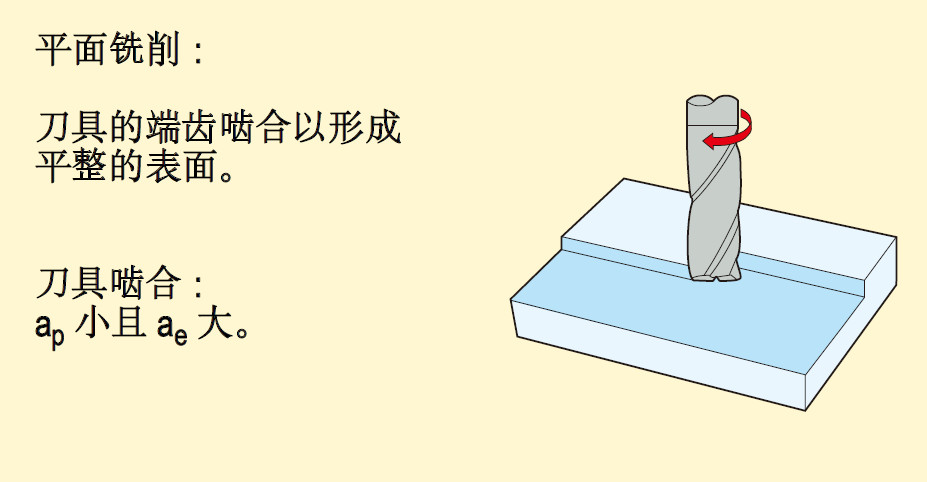
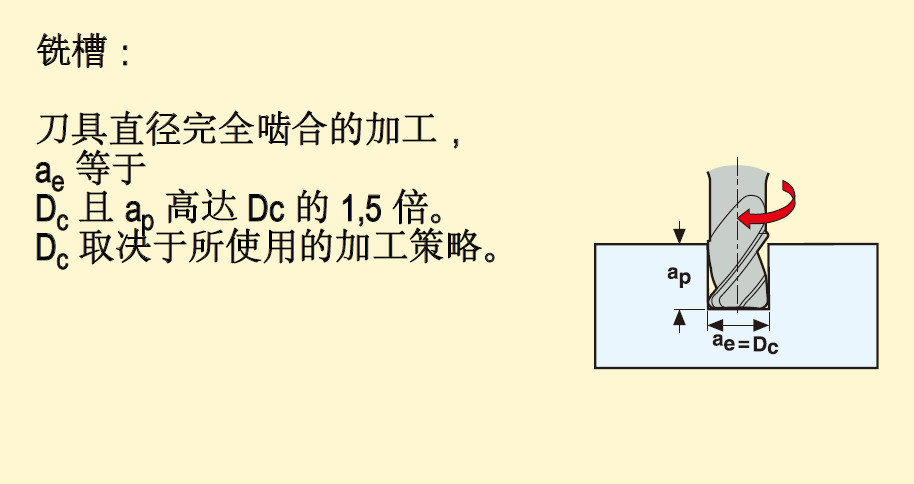
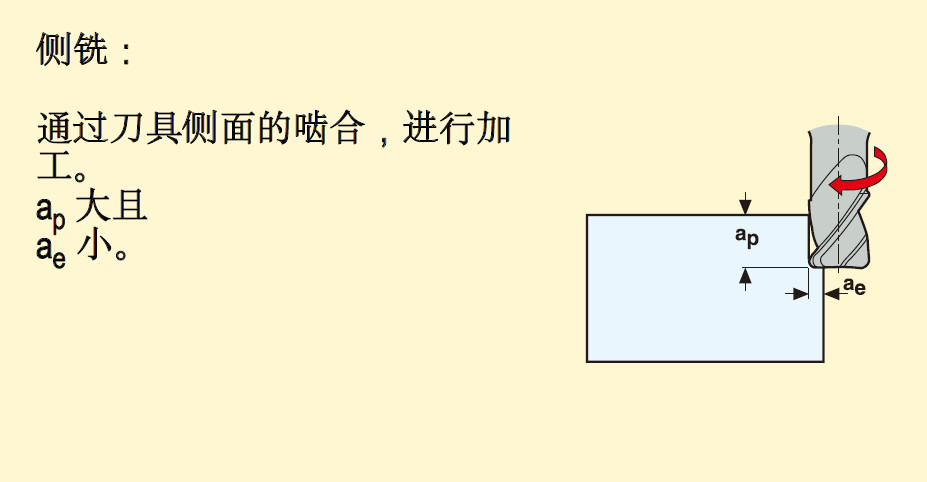
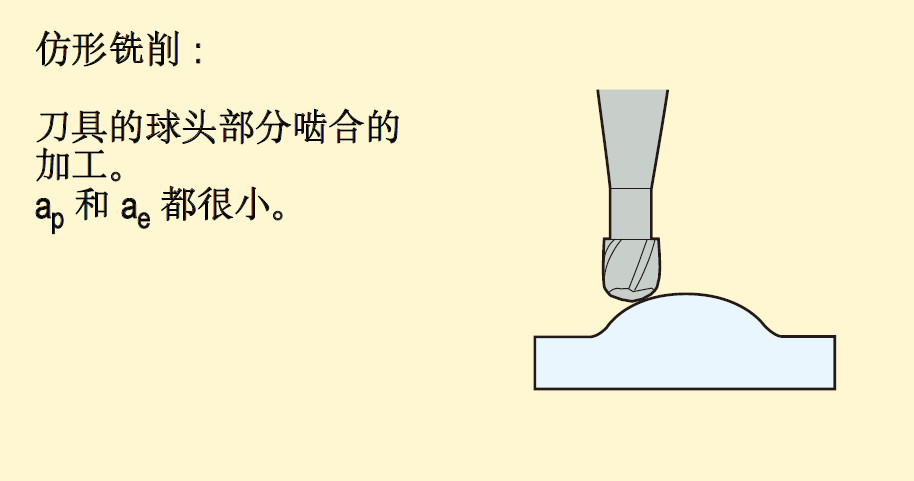
2) Προηγμένη επεξεργασία άλεσης
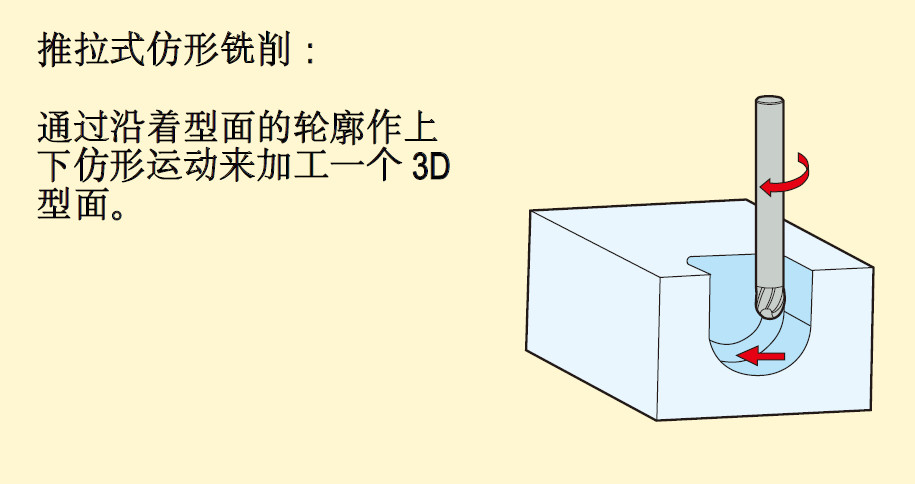
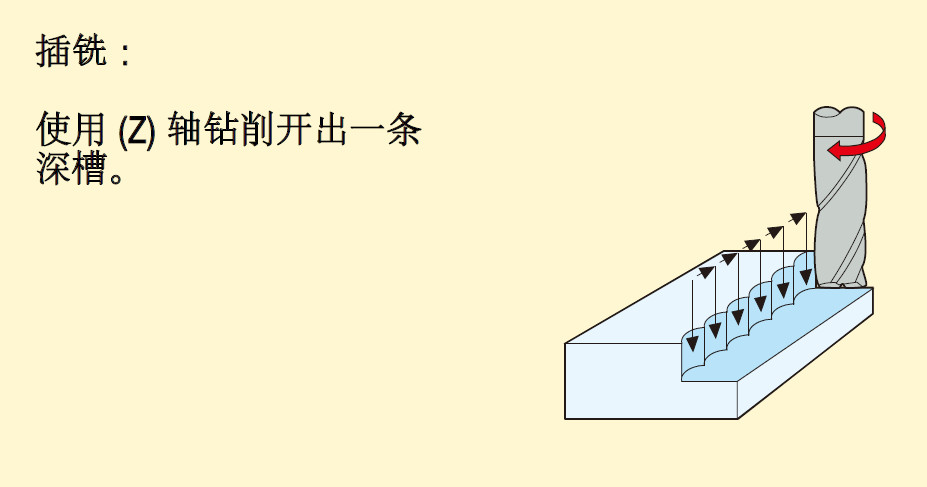
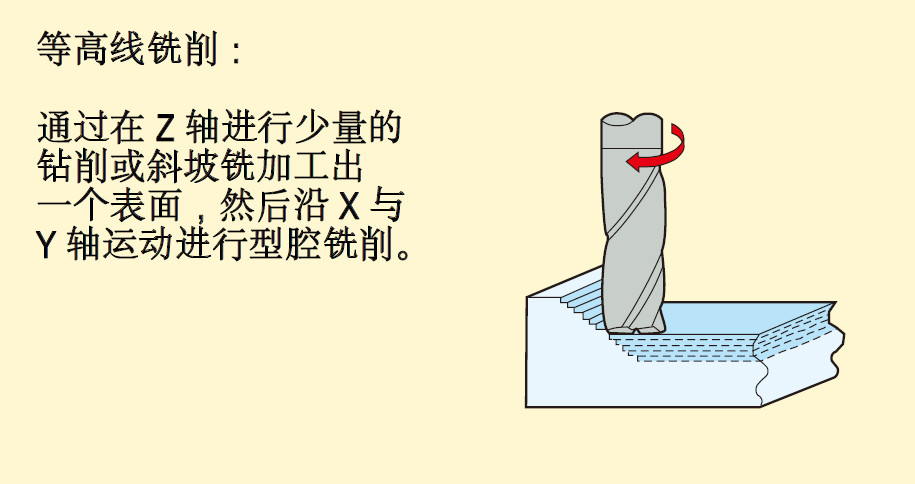
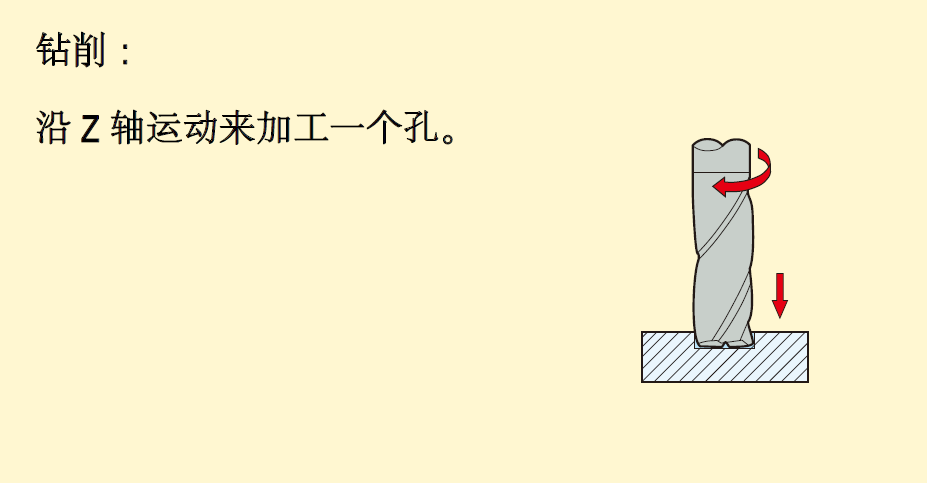
Περιλαμβάνονται: φρεζάρισμα με κλίση, παρεμβολή νήματος, κυκλοειδές φρεζάρισμα, φρεζάρισμα με προφίλ ώθησης, φρεζάρισμα με σχισμή, φρεζάρισμα περιγράμματος και διάτρηση.
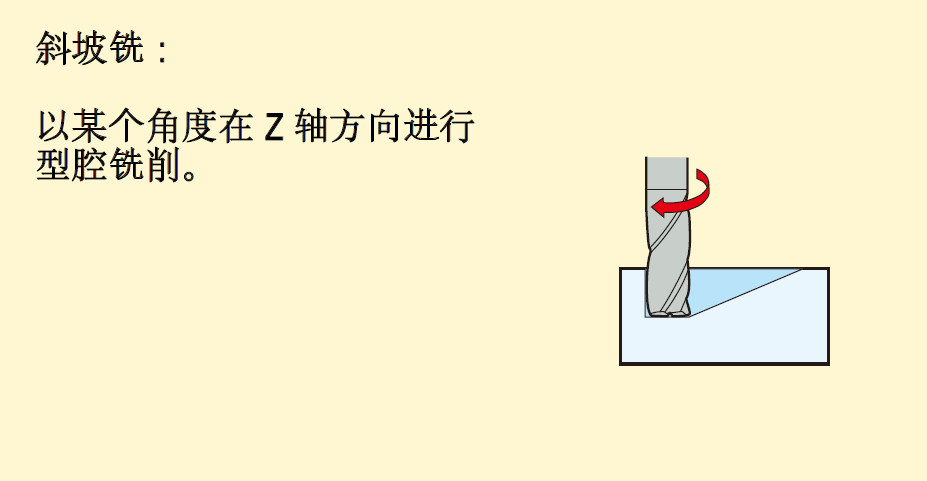
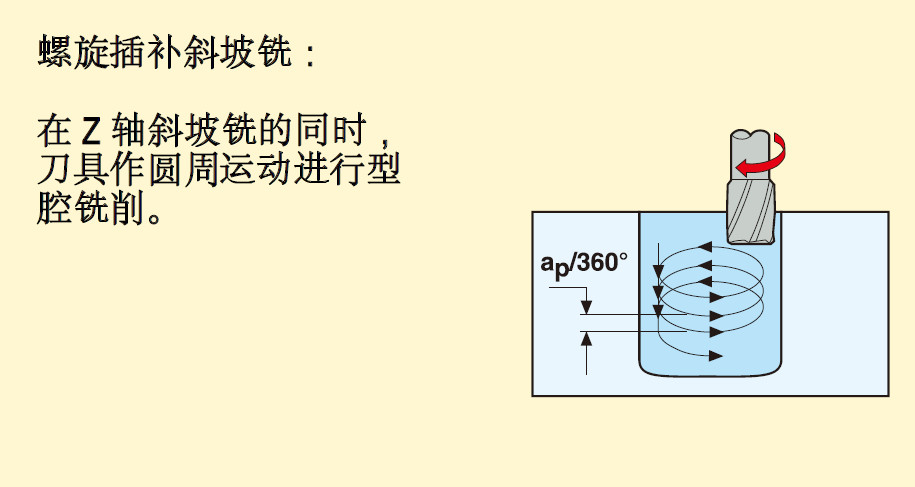
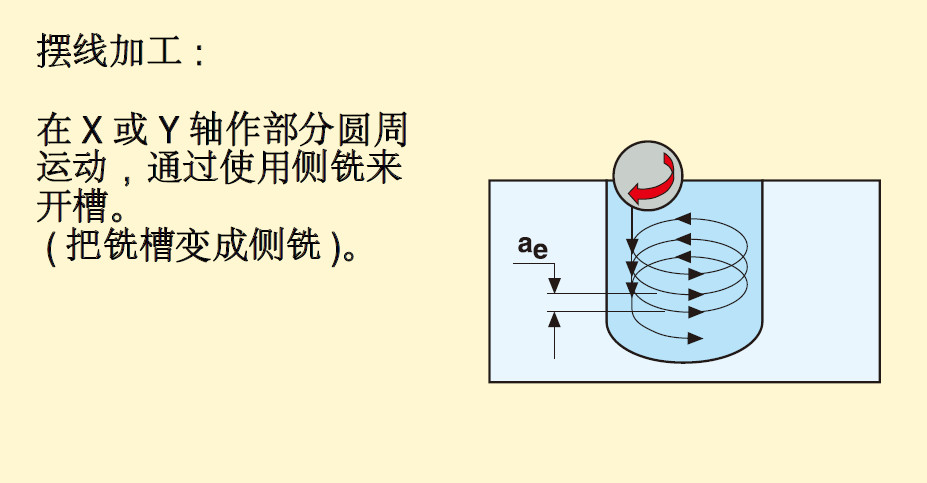
2
Ορισμός στρατηγικής άλεσης
(1) Συνήθης επεξεργασία
Είναι μια στρατηγική επεξεργασίας για γενικούς σκοπούς. Η αναλογία του πλάτους κοπής προς το βάθος κοπής μπορεί να ποικίλλει ανάλογα με τον τύπο της διαδικασίας.
1) Χαρακτηριστικά εργαλείου: Το εργαλείο έχει σχετικά μεγάλη κοπτική άκρη και μικρότερη διάμετρο πυρήνα και δεν έχει υψηλές απαιτήσεις ακρίβειας.
2) Απαιτήσεις εργαλειομηχανών: Χωρίς ειδικές απαιτήσεις.
3) Πεδίο εφαρμογής: Με τη βασική τεχνολογία CNC, οι προηγμένες μέθοδοι κατεργασίας με υψηλή δυσκολία δεν είναι εφικτές. Ο ρυθμός αφαίρεσης μετάλλου μπορεί να φτάσει μόνο σε ένα μέσο επίπεδο. Οι περιοχές εφαρμογής περιλαμβάνουν συνήθως μικρά μεγέθη παρτίδων και μεγάλη γκάμα υλικών.
(2) Κατεργασία υψηλής ταχύτητας
Είναι μια στρατηγική κατεργασίας που συνδυάζει μικρό ακτινωτό βάθος κοπής, υψηλή ταχύτητα κοπής και ρυθμό τροφοδοσίας. Σύμφωνα με την υιοθετημένη μέθοδο, μπορεί να επιτευχθεί υψηλός ρυθμός αφαίρεσης υλικού και χαμηλή τιμή Ra. Τα τυπικά χαρακτηριστικά αυτής της στρατηγικής είναι η χαμηλή δύναμη κοπής, η λιγότερη θερμότητα που μεταφέρεται στο εργαλείο και το τεμάχιο εργασίας, ο μειωμένος σχηματισμός γρεζιών και η υψηλή ακρίβεια διαστάσεων του τεμαχίου εργασίας. Σε μηχανική κατεργασία υψηλής ταχύτητας, χρησιμοποιώντας μεγαλύτερες ταχύτητες κοπής από την κανονική μηχανική κατεργασία μπορεί να επιτύχει υψηλούς ρυθμούς αφαίρεσης μετάλλων και καλή τραχύτητα επιφάνειας.
1) Χαρακτηριστικά εργαλείου: Σταθερό (μεγαλύτερη διάμετρος πυρήνα και μικρότερο μήκος κοπής), καθαρός και καλά διαμορφωμένος χώρος τσιπ, που ευνοεί την καλή αφαίρεση τσιπς και επικάλυψη.
2) Απαιτήσεις εργαλειομηχανών: Έλεγχος CNC υψηλής ταχύτητας, υψηλή ταχύτητα και γρήγορος ρυθμός τροφοδοσίας του πάγκου εργασίας.
3) Πεδίο εφαρμογής: Ο σκληρυμένος χάλυβας (48-62 HRC) στη βιομηχανία καλουπιών υποβάλλεται σε μηχανική κατεργασία ημι-ακριβείας και κατεργασία ακριβείας, με σύντομο χρόνο παράδοσης. Όταν χρησιμοποιείτε τα σωστά εργαλεία κοπής και προηγμένες μεθόδους κατεργασίας, αυτή η τεχνολογία μπορεί επίσης να εφαρμοστεί σε πολλά άλλα υλικά.
(3) Επεξεργασία υψηλής απόδοσης
Είναι μια στρατηγική επεξεργασίας που μπορεί να επιτύχει πολύ υψηλό ποσοστό αφαίρεσης μετάλλων. Το τυπικό χαρακτηριστικό αυτής της στρατηγικής είναι ότι το πλάτος κοπής είναι διπλάσιο από αυτό του Dc και το βάθος κοπής είναι 1-1.5 φορές αυτό του Dc, ανάλογα με το υλικό του τεμαχίου εργασίας. Κάτω από μηχανουργική κατεργασία υψηλής απόδοσης, χρησιμοποιώντας μια μέθοδο κατεργασίας με πολύ υψηλότερο φορτίο τσιπ από τη συνηθισμένη μηχανική κατεργασία μπορεί να επιτύχει εξαιρετικά υψηλούς ρυθμούς αφαίρεσης μετάλλων.
1) Χαρακτηριστικά εργαλείου: Μια ειδικά ανεπτυγμένη δομή συγκράτησης τσιπς στην αυλάκωση αφαίρεσης τσιπς του εργαλείου, με 45 μοιρών, μικρή επίπεδη ή κυρτή άκρη λεπίδας για προστασία, ιδιαίτερα λείο χώρο συγκράτησης τσιπ, επίστρωση, με ή χωρίς πλευρική σταθερή λαβή .
2) Απαιτήσεις εργαλειομηχανών: υψηλή σταθερότητα, υψηλές απαιτήσεις ισχύος, σύστημα σύσφιξης υψηλής ακαμψίας.
3) Πεδίο εφαρμογής: Στην παραγωγή και μεταποίηση μεγάλης κλίμακας, η αποδοτικότητα παραγωγής είναι βασικός δείκτης ή στην επεξεργασία μεμονωμένων προϊόντων που απαιτούν υψηλά ποσοστά αφαίρεσης μετάλλων.
(4) Υψηλή επεξεργασία ζωοτροφών
Είναι μια στρατηγική κατεργασίας υψηλής τροφοδοσίας που συνδυάζει την πλήρη κοπή ολόκληρης της διαμέτρου του εργαλείου με μικρό βάθος κοπής. Κάτω από μηχανουργική κατεργασία υψηλής ταχύτητας τροφοδοσίας, είναι δυνατό να επιτευχθεί υψηλός ρυθμός αφαίρεσης μετάλλων και καλή τραχύτητα επιφάνειας χρησιμοποιώντας ταχύτερο ρυθμό τροφοδοσίας από την κανονική μηχανική κατεργασία.
1) Χαρακτηριστικά εργαλείου: ειδικά σχεδιασμένο άκρο εργαλείου, εξαιρετικά σύντομο μήκος κοπής και επίστρωση.
2) Απαιτήσεις εργαλειομηχανών: υψηλή σταθερότητα και δυνατότητα υψηλής ταχύτητας τροφοδοσίας.
3) Τομείς εφαρμογής: Από μαλακό χάλυβα έως σβησμένο χάλυβα, κράμα τιτανίου και ανοξείδωτο χάλυβα, είναι πολύ καλό ως προεπεξεργασία πριν από την κατεργασία υψηλής ταχύτητας και μπορεί επίσης να χρησιμοποιηθεί για κατεργασία βαθιάς κοιλότητας. Ένα από τα πλεονεκτήματα αυτής της τεχνολογίας είναι ότι είναι πολύ βολικό για τους χρήστες να επιτυγχάνουν απλό, ασφαλή και γρήγορο προγραμματισμό σε CAM. Η χρήση της λεγόμενης στρατηγικής φρεζαρίσματος περιγράμματος διευκολύνει τον προγραμματισμό σύνθετων σχημάτων χωρίς μεγάλη εμπειρία προγραμματισμού.
(5) Μικροεπεξεργασία
Είναι μια στρατηγική μηχανικής κατεργασίας που χρησιμοποιεί εξαιρετικά μικρές διαμέτρους εργαλείων.
1) Χαρακτηριστικά εργαλείου: εύρος διαμέτρου από Ø 0.1 έως 2.0mm, σύντομο μήκος κοπής, μεγάλο εύρος μείωσης της εξωτερικής διαμέτρου, υψηλή ακρίβεια, επίστρωση.
2) Απαιτήσεις εργαλειομηχανών: υψηλή ακρίβεια ατράκτου, υψηλή ταχύτητα περιστροφής, CNC και θερμική σταθερότητα για την πρόληψη της επιμήκυνσης της ατράκτου.
3) Πεδίο εφαρμογής: Εκτέλεση διαφόρων επεξεργασιών κοιλότητας σε ποικιλία υλικών.
3
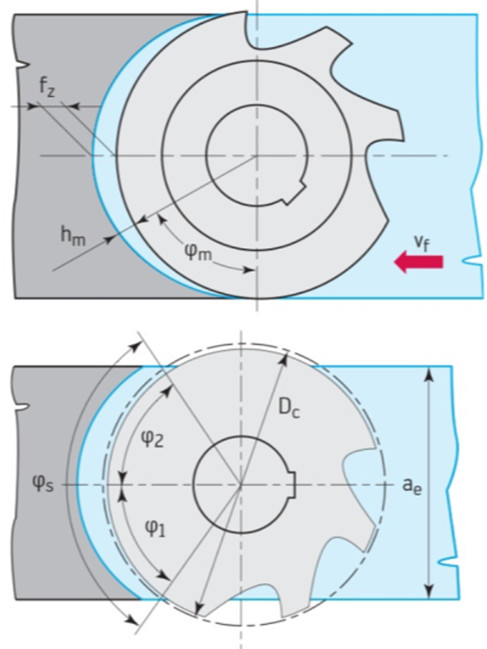
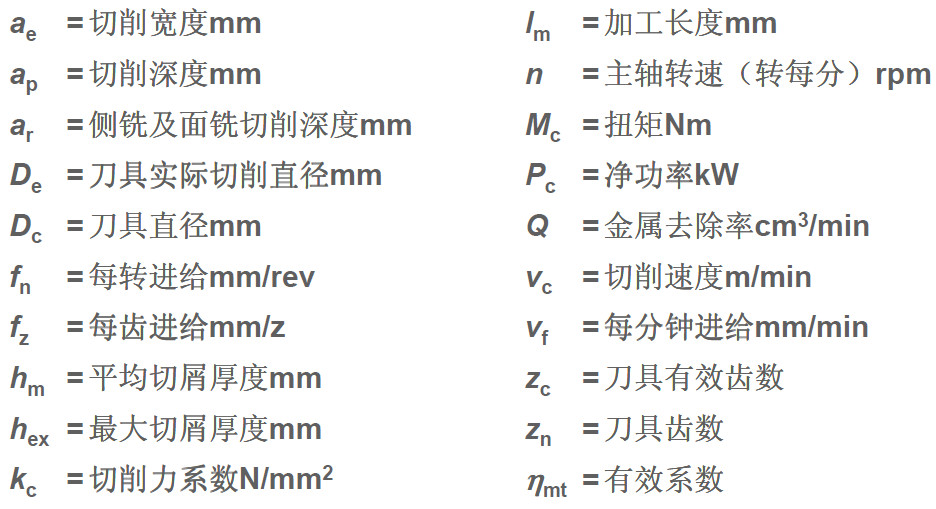
Παράμετροι φρεζαρίσματος και τύποι υπολογισμού
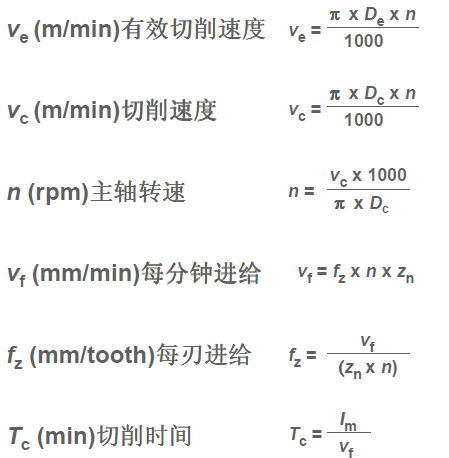
Τύπος υπολογισμού για παραμέτρους κοπής:
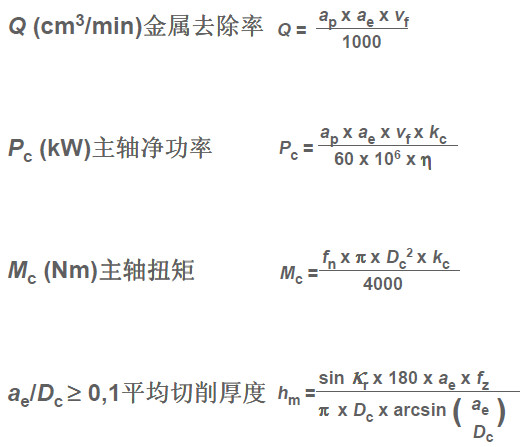
4
Περίληψη φρεζαρίσματος
1) Ελέγξτε την ισχύ και την ακαμψία της εργαλειομηχανής για να βεβαιωθείτε ότι η διάμετρος του φρεζαρίσματος που χρησιμοποιείται μπορεί να είναι όσο το δυνατόν μικρότερη στην προεξοχή του εργαλείου που χρησιμοποιείται στην εργαλειομηχανή.
2) Ο αριθμός των δοντιών του φρέζα είναι μέτριος για να διασφαλιστεί ότι δεν υπάρχουν πάρα πολλές λεπίδες που εμπλέκονται ταυτόχρονα με το τεμάχιο εργασίας και προκαλούν κραδασμούς κατά την επεξεργασία. Όταν φρεζάρετε στενά τεμάχια εργασίας ή κοιλότητες, θα πρέπει να υπάρχει επαρκής εμπλοκή της λεπίδας με το τεμάχιο εργασίας.
3) Κατάλληλη ταχύτητα τροφοδοσίας ανά δόντι για να επιτύχετε καλά αποτελέσματα κοπής και να μειώσετε τη φθορά του εργαλείου όταν τα τσιπ είναι αρκετά παχιά. Υιοθετώντας λεπίδες τύπου μπροστινής γωνίας αυλάκωσης για να επιτύχετε ομαλά αποτελέσματα κοπής και τη χαμηλότερη ισχύ.
4) Η διάμετρος του φρεζαρίσματος κατάλληλη για το πλάτος του τεμαχίου εργασίας.
5) Σωστή κύρια γωνία απόκλισης (45 μοίρες κατάλληλη για γενική άλεση).
6) Κατάλληλη θέση φρεζαρίσματος.
7) Χρησιμοποιείτε υγρό κοπής μόνο όταν είναι απαραίτητο, το ξηρό φρεζάρισμα συνήθως οδηγεί σε καλύτερη διάρκεια ζωής του εργαλείου.