


Ολοκληρωμένη συλλογή τεχνικών επεξεργασίας τόρνου CNC!
Ο τόρνος αριθμητικού ελέγχου είναι μια αυτοματοποιημένη εργαλειομηχανή υψηλής ακρίβειας και υψηλής απόδοσης. Η χρήση τόρνου αριθμητικού ελέγχου μπορεί να βελτιώσει την απόδοση της μηχανικής κατεργασίας και να δημιουργήσει μεγαλύτερη αξία. Η εμφάνιση του τόρνου αριθμητικού ελέγχου απελευθέρωσε τις επιχειρήσεις από την ξεπερασμένη τεχνολογία κατεργασίας. Η διαδικασία κατεργασίας του τόρνου αριθμητικού ελέγχου είναι παρόμοια με αυτή του συνηθισμένου τόρνου. Ωστόσο, λόγω του γεγονότος ότι ο τόρνος αριθμητικού ελέγχου είναι μία φορά σύσφιξης, η συνεχής αυτόματη κατεργασία ολοκληρώνει όλες τις διαδικασίες τόρνευσης, πρέπει να σημειωθούν οι ακόλουθες πτυχές.
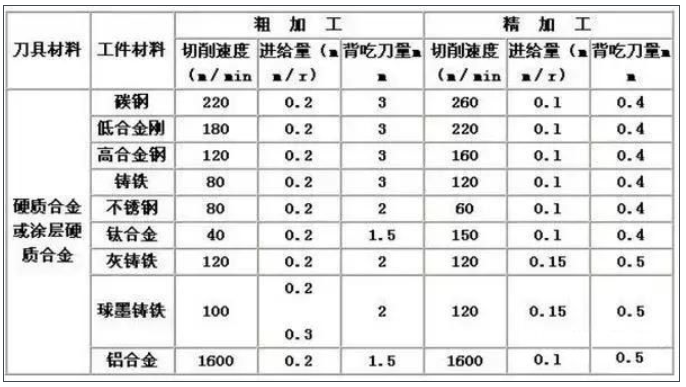
Η λογική επιλογή των παραμέτρων κοπής είναι ζωτικής σημασίας για την αποτελεσματική κοπή μετάλλων, καθώς το υλικό που επεξεργάζεται, τα εργαλεία κοπής και οι συνθήκες κοπής είναι οι τρεις κύριοι παράγοντες. Αυτά καθορίζουν το χρόνο επεξεργασίας, τη διάρκεια ζωής του εργαλείου και την ποιότητα επεξεργασίας. Η οικονομικά αποτελεσματική μέθοδος επεξεργασίας είναι αναπόφευκτα η ορθολογική επιλογή των συνθηκών κοπής.
Τα τρία στοιχεία των συνθηκών κοπής: η ταχύτητα κοπής, ο ρυθμός τροφοδοσίας και το βάθος κοπής προκαλούν άμεσα ζημιά στο εργαλείο. Με την αύξηση της ταχύτητας κοπής, η θερμοκρασία του άκρου του εργαλείου θα αυξηθεί, με αποτέλεσμα τη μηχανική, χημική και θερμική φθορά. Αυξάνοντας την ταχύτητα κοπής κατά 20%, η διάρκεια ζωής του εργαλείου θα μειωθεί στο μισό.
Η σχέση μεταξύ των συνθηκών τροφοδοσίας και της φθοράς πίσω από το εργαλείο εμφανίζεται σε πολύ μικρό εύρος. Αλλά με μεγάλο ρυθμό τροφοδοσίας, η θερμοκρασία κοπής αυξάνεται, οδηγώντας σε σημαντική φθορά στη συνέχεια. Έχει μικρότερη επίδραση στο εργαλείο από την ταχύτητα κοπής. Η επίδραση του βάθους κοπής στο εργαλείο δεν είναι τόσο σημαντική όσο αυτή της ταχύτητας κοπής και του ρυθμού τροφοδοσίας, αλλά σε μικρά βάθη κοπής, το υλικό που κόβεται δημιουργεί ένα σκληρυμένο στρώμα, το οποίο επηρεάζει επίσης τη διάρκεια ζωής του εργαλείου.
Οι χρήστες πρέπει να επιλέξουν την ταχύτητα κοπής που θα χρησιμοποιήσουν με βάση το υλικό που επεξεργάζεται, τη σκληρότητα, την κατάσταση κοπής, τον τύπο υλικού, τον ρυθμό τροφοδοσίας, το βάθος κοπής κ.λπ. Η επιλογή των καταλληλότερων συνθηκών επεξεργασίας βασίζεται σε αυτούς τους παράγοντες. Η τακτική και σταθερή φθορά είναι η ιδανική συνθήκη για την επίτευξη διάρκειας ζωής.
Ωστόσο, στις πρακτικές λειτουργίες, η επιλογή της διάρκειας ζωής του εργαλείου σχετίζεται με τη φθορά του εργαλείου, τις αλλαγές στο επεξεργασμένο μέγεθος, την ποιότητα της επιφάνειας, τον θόρυβο κοπής, τη θερμότητα επεξεργασίας κ.λπ. Κατά τον καθορισμό των συνθηκών επεξεργασίας, είναι απαραίτητο να διεξάγεται έρευνα με βάση την πραγματική κατάσταση. Για δύσκολα κατεργασμένα υλικά, όπως ανοξείδωτο χάλυβα και κράματα ανθεκτικά στη θερμότητα, μπορούν να χρησιμοποιηθούν ψυκτικά ή άκαμπτα κοπτικά άκρα.
Πώς να προσδιορίσετε τα τρία στοιχεία της κοπτικής μηχανικής και πώς να τα επιλέξετε σωστά είναι ένα κύριο περιεχόμενο του μαθήματος σχετικά με τις αρχές κοπής μετάλλων. Μερικά βασικά σημεία έχουν περιγραφεί στο WeChat επεξεργασίας μετάλλων και οι βασικές αρχές για την επιλογή αυτών των τριών στοιχείων είναι οι εξής:
1) Για να επιλέξετε την ταχύτητα του άξονα ανά λεπτό (γραμμική ταχύτητα, περιφερειακή ταχύτητα) V (μέτρα/λεπτό), είναι απαραίτητο να γνωρίζετε πρώτα πόσο πρέπει να λαμβάνεται η γραμμική ταχύτητα κοπής V.
Η επιλογή του V εξαρτάται από το υλικό εργαλείου, το υλικό του τεμαχίου εργασίας, τις συνθήκες επεξεργασίας κ.λπ. Υλικό εργαλείου κοπής: Το σκληρό κράμα V μπορεί να επιτύχει υψηλότερη τιμή, συνήθως πάνω από 100 μέτρα ανά λεπτό. Γενικά, κατά την αγορά λεπίδων, παρέχονται τεχνικές παράμετροι: ποιο υλικό μπορεί να υποβληθεί σε επεξεργασία και πόση γραμμική ταχύτητα μπορεί να επιλεγεί.
Χάλυβας υψηλής ταχύτητας: Το V μπορεί να επιτύχει μόνο χαμηλότερη τιμή, που γενικά δεν υπερβαίνει τα 70 μέτρα ανά λεπτό, και στις περισσότερες περιπτώσεις, λαμβάνεται ως κάτω από 20-30 μέτρα ανά λεπτό. Υλικό τεμαχίου εργασίας: υψηλή σκληρότητα, χαμηλή τιμή V. Ο χυτοσίδηρος, με χαμηλότερη τιμή V, μπορεί να χρησιμοποιηθεί για εργαλεία κοπής από σκληρό κράμα, με τιμή 70-80 μέτρα ανά λεπτό. Ο χάλυβας χαμηλής περιεκτικότητας σε άνθρακα, το V μπορεί να είναι πάνω από 100 μέτρα ανά λεπτό, ενώ για τα μη σιδηρούχα μέταλλα, το V μπορεί να είναι υψηλότερο (100-200 μέτρα ανά λεπτό). Ο σβησμένος χάλυβας, ο ανοξείδωτος χάλυβας, το V πρέπει να ληφθούν χαμηλότερα. Συνθήκες επεξεργασίας: πρόχειρη κατεργασία, πάρτε μια χαμηλότερη τιμή για το V. Η κατεργασία ακριβείας, λαμβάνει υψηλότερη τιμή για το V. Το σύστημα ακαμψίας των εργαλειομηχανών, των τεμαχίων εργασίας και των εργαλείων κοπής είναι φτωχό και το V θεωρείται χαμηλό. Εάν το πρόγραμμα CNC χρησιμοποιεί S ως ταχύτητα άξονα ανά λεπτό, τότε το S θα πρέπει να υπολογιστεί με βάση τη διάμετρο του τεμαχίου εργασίας και την ταχύτητα γραμμής κοπής V: S (ταχύτητα άξονα ανά λεπτό)=V (ταχύτητα γραμμής κοπής) * 1000 /(3,1416 * διάμετρος τεμαχίου εργασίας). Εάν το πρόγραμμα CNC χρησιμοποιεί σταθερή ταχύτητα γραμμής, το S μπορεί να χρησιμοποιήσει απευθείας την ταχύτητα γραμμής κοπής V (μέτρα/λεπτό)
2) Ο ρυθμός τροφοδοσίας (ρυθμός τροφοδοσίας) F εξαρτάται κυρίως από τις απαιτήσεις τραχύτητας της επιφάνειας της επεξεργασίας του τεμαχίου εργασίας. Κατά την κατεργασία ακριβείας, οι απαιτήσεις επιφάνειας είναι υψηλές και η ποσότητα κοπής θεωρείται μικρή: 0.06-0.12 mm/άτρακτος ανά περιστροφή. Κατά την ακατέργαστη μηχανική κατεργασία, συνιστάται να χρησιμοποιείτε μεγαλύτερο μέγεθος.
Εξαρτάται κυρίως από την αντοχή του κοπτικού εργαλείου, γενικά λαμβάνοντας 0.3 ή παραπάνω. Όταν η κύρια γωνία πλάτης του κοπτικού εργαλείου είναι μεγάλη, η αντοχή του εργαλείου είναι κακή και η ποσότητα τροφοδοσίας δεν μπορεί να είναι πολύ μεγάλη. Επιπλέον, θα πρέπει επίσης να λαμβάνεται υπόψη η ισχύς της εργαλειομηχανής και η ακαμψία του τεμαχίου εργασίας και του εργαλείου. Το πρόγραμμα CNC χρησιμοποιεί δύο μονάδες τροφοδοσίας: mm/λεπτό και mm/άτρακτο ανά περιστροφή. Οι μονάδες που χρησιμοποιούνται παραπάνω είναι mm/άτρακτος ανά περιστροφή. Εάν χρησιμοποιείται mm/λεπτό, μπορεί να χρησιμοποιηθεί ο τύπος για τη μετατροπή του: τροφοδοσία ανά λεπτό=τροφοδοσία ανά περιστροφή * άξονας ανά λεπτό
3) Κατά τη μηχανική κατεργασία ακριβείας, το βάθος κοπής (βάθος κοπής) θεωρείται γενικά μικρότερο από 0.5 (τιμή ακτίνας).
Κατά την ακατέργαστη μηχανική κατεργασία, προσδιορίζεται με βάση την κατάσταση του τεμαχίου εργασίας, του εργαλείου κοπής και της εργαλειομηχανής. Γενικά, οι μικροί τόρνοι (με μέγιστη διάμετρο κατεργασίας μικρότερη από 400 mm) στρίβουν χάλυβα 45 # στην κανονικοποιημένη κατάσταση και το βάθος κοπής στην ακτινική κατεύθυνση γενικά δεν υπερβαίνει τα 5 mm. Επιπλέον, θα πρέπει να σημειωθεί ότι εάν η ταχύτητα του άξονα του τόρνου ελέγχεται από τη συνήθη ρύθμιση ταχύτητας μεταβλητής συχνότητας, όταν η ταχύτητα του άξονα είναι πολύ χαμηλή (κάτω από 100-200 rpm), η ισχύς εξόδου του κινητήρα θα μειωθεί σημαντικά και σε Αυτή τη φορά, το βάθος κοπής και η ποσότητα τροφοδοσίας μπορούν να επιτευχθούν μόνο σε πολύ μικρό βαθμό.
Λογική επιλογή κοπτικών εργαλείων
Κατά την τραχιά στροφή, είναι απαραίτητο να επιλέγετε εργαλεία κοπής με υψηλή αντοχή και καλή αντοχή για να ανταποκρίνονται στις απαιτήσεις της μεγάλης οπής κοπής και της μεγάλης τροφοδοσίας κατά την τραχιά στροφή.
Κατά τη μηχανική κατεργασία ακριβείας, είναι απαραίτητο να επιλέγετε εργαλεία κοπής με υψηλή ακρίβεια και καλή αντοχή για να εξασφαλίσετε την απαιτούμενη ακρίβεια μηχανικής κατεργασίας.
Για να μειωθεί ο χρόνος αλλαγής του εργαλείου και να διευκολυνθεί η ευθυγράμμιση των εργαλείων, θα πρέπει να χρησιμοποιούνται όσο το δυνατόν περισσότερο μαχαίρια και λεπίδες συσφιγμένων με μηχανή.
Λογική επιλογή φωτιστικών
1. Προσπαθήστε να χρησιμοποιήσετε εξαρτήματα γενικής χρήσης για να σφίξετε τα τεμάχια εργασίας και αποφύγετε τη χρήση εξειδικευμένων εξαρτημάτων.
2. Η αναφορά τοποθέτησης εξαρτήματος συμπίπτει για τη μείωση των σφαλμάτων τοποθέτησης.
Ο προσδιορισμός της διαδρομής κατεργασίας αναφέρεται στην τροχιά κίνησης και την κατεύθυνση του εργαλείου σε σχέση με το εξάρτημα κατά τη διάρκεια της διαδικασίας κατεργασίας μιας εργαλειομηχανής CNC.
1. Θα πρέπει να είναι σε θέση να διασφαλίζει την ακρίβεια μηχανικής κατεργασίας και τις απαιτήσεις τραχύτητας της επιφάνειας.
2. Η διαδρομή επεξεργασίας θα πρέπει να συντομευτεί όσο το δυνατόν περισσότερο για να μειωθεί ο χρόνος ταξιδιού στο ρελαντί του εργαλείου. Προς το παρόν, η σύνδεση μεταξύ της διαδρομής κατεργασίας και του επιδόματος μηχανικής κατεργασίας δεν χρησιμοποιείται ακόμη ευρέως στους τόρνους CNC. Γενικά, θα πρέπει να τοποθετείται υπερβολική ποσότητα στο τόρνο, ειδικά εκείνα που περιέχουν σφυρήλατα ή χυτά στρώματα σκληρού δέρματος, για επεξεργασία σε συνηθισμένους τόρνους.
Εάν είναι απαραίτητο να χρησιμοποιήσετε τόρνο CNC για κατεργασία, θα πρέπει να δοθεί προσοχή στην ευέλικτη διάταξη του προγράμματος. Τα σημεία εγκατάστασης του εξαρτήματος επιτυγχάνονται επί του παρόντος με τη σύνδεση του υδραυλικού τσοκ και του υδραυλικού κυλίνδρου σύσφιξης μέσω μιας ράβδου έλξης. Τα σημεία σύσφιξης του υδραυλικού τσοκ είναι τα εξής: πρώτα, χρησιμοποιήστε μια λαβή για να αφαιρέσετε το παξιμάδι στον υδραυλικό κύλινδρο, αφαιρέστε το σωλήνα έλξης και τραβήξτε τον έξω από το πίσω άκρο του άξονα. Στη συνέχεια, χρησιμοποιήστε μια λαβή για να αφαιρέσετε τις βίδες στερέωσης του τσοκ και το τσοκ μπορεί να αφαιρεθεί.


