


【 Επαγγελματική γνώση 】 Σύνοψη των κοινών μεθόδων για την επεξεργασία της επιφάνειας εσωτερικής οπής
Υπάρχουν πολλές μέθοδοι για την επεξεργασία των επιφανειών εσωτερικών οπών, όπως διάτρηση, διάτρηση, διάτρηση, λείανση, τράβηγμα, λείανση, λείανση και κύλιση.
1, Διάτρηση
Η διάνοιξη οπών σε στερεά μέρη ενός κατεργαζόμενου τεμαχίου με χρήση τρυπανιού ονομάζεται διάτρηση. Η διάτρηση ανήκει στην ακατέργαστη μηχανική κατεργασία, με επιτεύξιμα επίπεδα ανοχής διαστάσεων IT13~IT11 και τιμές τραχύτητας επιφάνειας Ra50~12,5 μ M. Η διαδικασία διάτρησης έχει τα ακόλουθα χαρακτηριστικά:
1. Το τρυπάνι είναι επιρρεπές σε απόκλιση. Όταν τρυπάτε σε μια μηχανή διάτρησης, είναι εύκολο να προκαλέσετε τη μετατόπιση του άξονα της οπής και να μην είναι ίσιος, αλλά το άνοιγμα δεν αλλάζει σημαντικά. Όταν τρυπάτε σε τόρνο, είναι εύκολο να προκληθούν αλλαγές στο άνοιγμα, αλλά ο άξονας της οπής παραμένει ίσιος. Επομένως, πριν από τη διάτρηση, η ακραία όψη θα πρέπει να υποβληθεί σε μηχανική κατεργασία και μια οπή κώνου θα πρέπει να προτρυπηθεί με ένα τρυπάνι ή ένα κεντρικό τρυπάνι για να κεντράρει το τρυπάνι. Κατά τη διάνοιξη μικρών και βαθιών οπών, για να αποφευχθεί η απόκλιση και η ανομοιομορφία του άξονα της οπής, θα πρέπει να χρησιμοποιείται όσο το δυνατόν περισσότερο η μέθοδος περιστροφής του τεμαχίου εργασίας για τη διάτρηση.
2. Το διάφραγμα μεγεθύνεται εύκολα. Οι άνισες ακτινικές δυνάμεις μεταξύ των δύο ακμών κοπής του τρυπανιού κατά τη διάρκεια της διάτρησης θα προκαλέσουν επέκταση του ανοίγματος. Η απόκλιση κοπής κατά τη διάτρηση σε οριζόντιο τόρνο είναι επίσης ένας σημαντικός λόγος για τη μεγέθυνση της διαμέτρου της οπής. Επιπλέον, η ακτινική διαρροή του τρυπανιού είναι επίσης αιτία μεγέθυνσης του ανοίγματος.
3. Η ποιότητα της επιφάνειας της τρύπας είναι κακή. Τα τσιπς διάτρησης είναι σχετικά φαρδιά και αναγκάζονται να κυλήσουν σε σπειροειδή μορφή μέσα στην τρύπα. Όταν ρέουν έξω, τρίβονται στον τοίχο της τρύπας και γρατσουνίζουν την επεξεργασμένη επιφάνεια.
4. Κατά τη διάτρηση, υπάρχει μεγάλη αξονική δύναμη. Αυτό προκαλείται κυρίως από την πλευρική άκρη του τρυπανιού. Επομένως, όταν η διάμετρος διάτρησης d είναι μεγαλύτερη από 30mm, η διάτρηση γενικά εκτελείται σε δύο στάδια. Τρυπήστε (0.5-0.7) d για πρώτη φορά και τρυπήστε στο απαιτούμενο άνοιγμα για δεύτερη φορά. Λόγω του γεγονότος ότι η σταυρωτή λεπίδα δεν συμμετέχει στην κοπή για δεύτερη φορά, μπορεί να χρησιμοποιηθεί μεγαλύτερος ρυθμός τροφοδοσίας για τη βελτίωση της ποιότητας της επιφάνειας και της παραγωγικότητας της οπής.
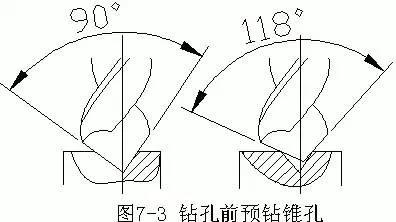
2, οπές διαστολής
Η επέκταση μιας οπής είναι η διαδικασία περαιτέρω επεξεργασίας της ήδη τρυπημένης οπής χρησιμοποιώντας ένα διαστελλόμενο τρυπάνι για επέκταση του ανοίγματος, βελτίωση της ακρίβειας και μείωση των τιμών τραχύτητας της επιφάνειας. Το επίπεδο ανοχής διαστάσεων που μπορεί να επιτευχθεί με την επέκταση της οπής είναι IT11~IT10 και η τιμή τραχύτητας επιφάνειας είναι Ra12,5~6,3 μ m. Μια μέθοδος μηχανικής κατεργασίας ημι-ακρίβειας για τρύπες, που χρησιμοποιείται συχνά ως προκατεργασία πριν από την εξομάλυνση, και μπορεί επίσης να χρησιμοποιηθεί ως η τελική κατεργασία οπών με χαμηλή ακρίβεια.
Η μέθοδος διάτρησης φαίνεται στο Σχήμα 7-4 και το περιθώριο γεώτρησης (Dd) βρίσκεται στον πίνακα. Η μορφή του τρυπανιού ανασκόπησης ποικίλλει ανάλογα με τη διάμετρο. Η διάμετρος είναι Φ 10~ Το Φ 32 είναι ένα κωνικό εξάρτημα κορμού, όπως φαίνεται στο Σχήμα 7-5α. διάμετρος Φ 25~ Φ 80 είναι ένα μανίκι τύπου ράφι, όπως φαίνεται στο Σχήμα 7-5β.

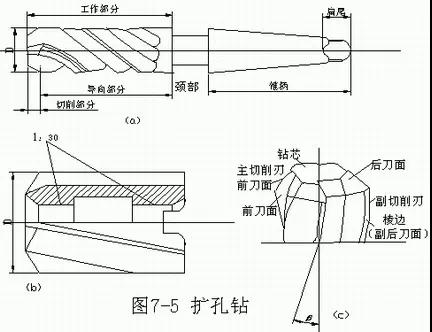
Η δομή του ξυρωτού έχει τα ακόλουθα χαρακτηριστικά σε σύγκριση με το τρυπάνι Fried Dough Twists:
1. Καλή ακαμψία. Λόγω της μικρής ποσότητας κοπής πλάτης και των λιγότερων τσιπς, η αυλάκωση συγκράτησης τσιπ του τρυπανιού εξυγίανσης είναι ρηχή και στενή και η διάμετρος του πυρήνα του τρυπανιού είναι μεγαλύτερη, γεγονός που αυξάνει την ακαμψία του τμήματος εργασίας του τρυπανιού εξυγίανσης.
2. Καλή καθοδήγηση. Το τρυπάνι απομάκρυνσης έχει 3-4 δόντια και ο αριθμός των άκρων γύρω από το εργαλείο αυξάνεται, με αποτέλεσμα ένα σχετικά βελτιωμένο αποτέλεσμα καθοδήγησης.
3. Οι συνθήκες τσιπ είναι καλές. Εκτονωτικό τρυπάνι χωρίς εγκάρσια κοπή για κοπή, η κοπή είναι ελαφριά και γρήγορη και μπορεί να χρησιμοποιήσει μεγαλύτερους ρυθμούς τροφοδοσίας, με αποτέλεσμα υψηλότερη παραγωγικότητα. Επίσης, λόγω της μικρής ποσότητας τσιπς, η αφαίρεση των τσιπς είναι ομαλή και δεν είναι εύκολο να ξύσετε την επεξεργασμένη επιφάνεια.
Επομένως, σε σύγκριση με τη διάτρηση, οι διαστελλόμενες οπές έχουν υψηλότερη ακρίβεια μηχανικής κατεργασίας, χαμηλότερες τιμές τραχύτητας επιφάνειας και μπορούν σε κάποιο βαθμό να διορθώσουν το σφάλμα άξονα της διάτρησης. Επιπλέον, η εργαλειομηχανή που είναι κατάλληλη για την επέκταση οπών είναι ίδια με τη διάνοιξη οπών.
3, τρύπες κοπής
Το Reaming είναι μια μέθοδος κατεργασίας ακριβείας για τρύπες που βασίζεται σε μηχανική κατεργασία ημι-ακριβείας (reaming ή semi precision boring). Το επίπεδο ανοχής διαστάσεων της οπής άρθρωσης μπορεί να φτάσει το IT9~IT6 και η τιμή τραχύτητας επιφάνειας μπορεί να φτάσει το Ra3,2~0,2 μ M.
Υπάρχουν δύο τρόποι για να αρθρώσετε την τρύπα: οργανική άρθρωση και χειροκίνητη άρθρωση.


Οι μηχανές εξυγίανσης χωρίζονται γενικά σε δύο μορφές: τις μηχανές και τις μηχανές χειρός. Όπως φαίνεται στο σχήμα 7-8.
Οι μηχανές κοπής μπορούν να χωριστούν σε δύο τύπους: αυτές με στέλεχος (ίσιο στέλεχος με διάμετρο 1-20mm και κωνικό στέλεχος με διάμετρο 10-32mm, όπως φαίνεται στα σχήματα 7-8α , β και γ) και εκείνα με μανίκι (διάμετρος 25-80mm, όπως φαίνεται στα σχήματα 7-8στ). Οι ράβδοι χειρός μπορούν να χωριστούν σε δύο τύπους: ενσωματωμένους (όπως φαίνεται στο σχήμα 7-8δ) και ρυθμιζόμενους (όπως φαίνεται στο σχήμα 7-8ε). Το Reaming μπορεί να χρησιμοποιηθεί όχι μόνο για την επεξεργασία κυλινδρικών οπών, αλλά και για την επεξεργασία κωνικών οπών με κωνικές οπές (όπως φαίνεται στα σχήματα 7-8g, h).
1. Μέθοδος αρθρώσεων
Το περιθώριο reaming είναι πολύ μικρό. Εάν το περιθώριο είναι πολύ μεγάλο, η θερμοκρασία κοπής θα είναι υψηλή, γεγονός που θα προκαλέσει διαστολή της διαμέτρου του εξαρτήματος, με αποτέλεσμα την αύξηση των τσιπς και το ξύσιμο της επιφάνειας της οπής. Εάν το περιθώριο είναι πολύ μικρό, θα αφήσει σημάδια από μαχαίρι στην αρχική τρύπα και θα επηρεάσει την τραχύτητα της επιφάνειας. Το γενικό ανώμαλο ανώμαλο μεντεσέ είναι {{0}}.15~0.25mm και το εύρος λεπτού μεντεσέ είναι 0.05~0,15mm. Η άρθρωση θα πρέπει να χρησιμοποιεί χαμηλή ταχύτητα κοπής για να αποφύγει τη συσσώρευση τσιπ και τους κραδασμούς. Γενικά, χοντρός μεντεσέ f=4-10m/min και λεπτός μεντεσέ f=1.{10}}m/min. Ο ρυθμός τροφοδοσίας του μεντεσέ του μηχανήματος μπορεί να είναι 3-4 φορές υψηλότερος από αυτόν της γεώτρησης, και γενικά κυμαίνεται από 0,5 έως 1,5 mm/r. Προκειμένου να διαλυθεί η θερμότητα, να αφαιρεθούν τα ροκανίδια, να μειωθεί η τριβή, να καταστείλουν τους κραδασμούς και να μειωθούν οι τιμές τραχύτητας της επιφάνειας, θα πρέπει να επιλέγονται κατάλληλα υγρά κοπής κατά τη διάρκεια της απομάκρυνσης. Το γαλάκτωμα χρησιμοποιείται συνήθως για την εξομάλυνση των εξαρτημάτων από χάλυβα, ενώ η κηροζίνη μπορεί να χρησιμοποιηθεί για την επεξεργασία εξαρτημάτων από χυτοσίδηρο.
Όπως φαίνεται στο Σχήμα 7-9α, όταν ανοίγετε τρύπες σε τόρνο, εάν ο άξονας του μηχανισμού κοπής που είναι εγκατεστημένος στο χιτώνιο ουράς αποκλίνει από τον άξονα περιστροφής του τεμαχίου εργασίας, θα προκαλέσει διεύρυνση του ανοίγματος. Όπως φαίνεται στο Σχήμα 7-9β, όταν ανοίγετε τρύπες σε μια μηχανή διάτρησης, εάν ο άξονας της οπής αποκλίνει από τον άξονα της αρχικής οπής, μπορεί επίσης να προκαλέσει σφάλματα σχήματος στην οπή.
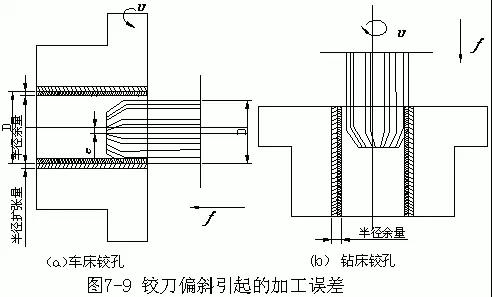
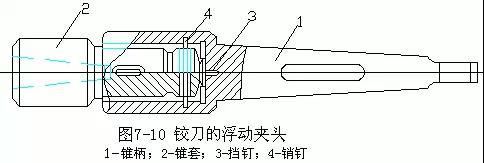
Οι μηχανές και οι εργαλειομηχανές χρησιμοποιούνται συνήθως για πλωτές συνδέσεις για την αποφυγή μεγέθυνσης οπών ή σφαλμάτων σχήματος κατά τη διάρκεια της επαναφοράς. Το πλωτό τσοκ που χρησιμοποιείται για την αιωρούμενη σύνδεση μεταξύ του μηχανισμού κοπής και του άξονα εργαλειομηχανής φαίνεται στο σχήμα 7-10. Η κωνική λαβή 1 του πλωτού τσοκ είναι εγκατεστημένη στην οπή κώνου της εργαλειομηχανής, η λαβή του κώνου είναι εγκατεστημένη στο κωνικό χιτώνιο 2, ο πείρος αναστολής 3 χρησιμοποιείται για να αντέχει την αξονική δύναμη και ο πείρος 4 μπορεί να μεταδώσει ροπή. Λόγω του μεγάλου κενού μεταξύ της ουράς του χιτωνίου κώνου 2 και της μεγάλης οπής, καθώς και μεταξύ της ακίδας 4 και της μικρής οπής, η συσκευή κοπής βρίσκεται σε κατάσταση αιώρησης.
2. Τα χαρακτηριστικά της διαδικασίας της κοπής μεντεσέδων
(1) Η ακρίβεια και η τραχύτητα της επιφάνειας της κοπής δεν εξαρτώνται κυρίως από την ακρίβεια της εργαλειομηχανής, αλλά από την ακρίβεια της εργαλειομηχανής, τη μέθοδο εγκατάστασης της συσκευής κοπής, το όριο μηχανικής κατεργασίας, την ποσότητα κοπής και τις συνθήκες υγρού κοπής. Για παράδειγμα, υπό τις ίδιες συνθήκες, η ακρίβεια και η τραχύτητα της επιφάνειας που επιτυγχάνεται με τη διάνοιξη οπών σε μια μηχανή διάτρησης και τη διάνοιξη οπών σε έναν τόρνο είναι βασικά η ίδια.
(2) Το Reamer είναι ένα εργαλείο κατεργασίας ακριβείας με σταθερή διάμετρο. Η διάνοιξη οπών είναι ευκολότερο να εξασφαλιστεί η ακρίβεια διαστάσεων και σχήματος από τις τρύπες διάτρησης ακριβείας και έχει υψηλότερη παραγωγικότητα, ειδικά για μικρές και λεπτές τρύπες. Ωστόσο, λόγω της μικρής ποσότητας περιθωρίου μεντεσέδων, η συσκευή κοπής είναι συχνά μια πλωτή σύνδεση, επομένως δεν μπορεί να διορθώσει την απόκλιση άξονα της αρχικής οπής. Η ακρίβεια θέσης της οπής με άλλες επιφάνειες πρέπει να διασφαλίζεται από τις προηγούμενες ή τις επόμενες διαδικασίες.
(3) Η προσαρμοστικότητα του reaming είναι κακή. Μια συσκευή καθαρισμού ορισμένης διαμέτρου μπορεί να επεξεργαστεί μόνο τρύπες μιας διαμέτρου και ενός επιπέδου ανοχής μεγέθους. Εάν πρέπει να αυξηθεί το επίπεδο ανοχής της διαμέτρου της οπής, η συσκευή κοπής πρέπει να λειανθεί. Το άνοιγμα του μεντεσέ είναι γενικά μικρότερο από Φ 80mm, που χρησιμοποιείται συνήθως σε Φ Κάτω από 40mm. Για βηματικές οπές και τυφλές τρύπες, η διαδικασία κοπής είναι κακή.
4, τρύπες τρυπήματος και περιστροφής
Η διάτρηση είναι η περαιτέρω επεξεργασία των οπών που έχουν ανοίξει, χυθεί ή σφυρηλατηθεί με τη χρήση ενός τρυπήματος κοπής. Μπορεί να εκτελεστεί σε τόρνους, μηχανές διάτρησης ή φρέζες. Η διάτρηση είναι μία από τις κοινώς χρησιμοποιούμενες μεθόδους επεξεργασίας οπών, η οποία μπορεί να χωριστεί σε τραχιά διάτρηση, διάτρηση ημι-ακριβείας και διάτρηση ακριβείας. Το επίπεδο ανοχής διαστάσεων της τραχιάς διάτρησης είναι IT13~IT12 και η τιμή τραχύτητας επιφάνειας είναι Ra12,5~6,3 μ M. Το επίπεδο ανοχής διαστάσεων της διάτρησης ημι-ακρίβειας είναι IT10~IT9 και η τιμή τραχύτητας επιφάνειας είναι Ra6,3~3,2 μ M. Το επίπεδο ανοχής διαστάσεων για διάτρηση ακριβείας είναι IT8~IT7 και η τιμή τραχύτητας επιφάνειας είναι Ra1,6~0,8 μ M.
1. Τρύπα τόρνου
Η οπή τόρνου φαίνεται στο σχήμα 7-11. Για οπές χωρίς οπές ή βήματα ορθής γωνίας (Εικόνα 7-11β), το εργαλείο στροφής μπορεί πρώτα να εκτελέσει διαμήκη κίνηση τροφοδοσίας. Κατά την κοπή στο άκρο της οπής, το εργαλείο περιστροφής μπορεί να αλλάξει σε εγκάρσια κίνηση τροφοδοσίας πριν επεξεργαστεί την εσωτερική ακραία επιφάνεια. Αυτό μπορεί να εξασφαλίσει μια καλή σύνδεση μεταξύ της εσωτερικής ακραίας όψης και του τοίχου της οπής. Περιστρέφοντας το αυλάκι της εσωτερικής οπής (Εικόνα 7-11δ), τοποθετήστε το εργαλείο περιστροφής στην οπή, εκτελέστε πρώτα πλευρική τροφοδοσία, κόψτε στο απαιτούμενο βάθος και, στη συνέχεια, εκτελέστε τη διαμήκη κίνηση τροφοδοσίας.
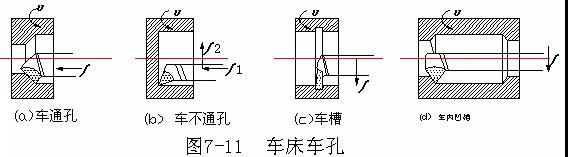
Η οπή περιστροφής στον τόρνο είναι η περιστροφή του τεμαχίου εργασίας και η κίνηση του εργαλείου στροφής. Το μέγεθος της οπής μπορεί να ελεγχθεί από το βάθος κοπής και τον αριθμό των περασμάτων του εργαλείου στροφής, καθιστώντας τη λειτουργία πιο βολική.
Οι οπές τόρνου χρησιμοποιούνται συχνά για την κατεργασία οπών σε μανίκια δίσκου και μικρά εξαρτήματα βραχίονα.
2. Τρύπες διάνοιξης μηχανής διάτρησης
Υπάρχουν τρεις κύριοι τρόποι για τη διάνοιξη οπών σε μια μηχανή διάτρησης:
(1) Ο άξονας της μηχανής διάτρησης οδηγεί τη ράβδο εργαλείων και τον κόφτη διάτρησης για να περιστραφεί, ενώ η επιφάνεια εργασίας οδηγεί το τεμάχιο εργασίας για να εκτελέσει διαμήκη κίνηση τροφοδοσίας, όπως φαίνεται στο σχήμα 7-12. Το διάφραγμα αυτής της μεθόδου διάτρησης είναι γενικά μικρότερο από περίπου 120 mm. Το σχήμα 7-12α δείχνει μια αναρτημένη βάση επέκτασης εργαλείου, η οποία δεν πρέπει να επεκταθεί πολύ για να αποφευχθεί η υπερβολική παραμόρφωση κάμψης. Γενικά χρησιμοποιείται για διάνοιξη τρυπών με μικρότερα βάθη. Η βάση εργαλείων που φαίνεται στο σχήμα 7-12β είναι μεγαλύτερη και χρησιμοποιείται για τη διάνοιξη συστημάτων ομοαξονικών οπών στα δύο τοιχώματα του περιβλήματος που απέχουν πολύ μεταξύ τους. Προκειμένου να αυξηθεί η ακαμψία της θήκης εργαλείων, το άλλο άκρο της θήκης εργαλείου στηρίζεται στο κάθισμα του οδηγού χιτωνίου της πίσω κολώνας της μηχανής διάτρησης.

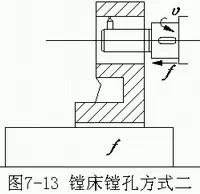
(2) Ο άξονας της μηχανής διάτρησης οδηγεί τη ράβδο εργαλείων και τον κόφτη διάτρησης για να περιστρέφονται και να εκτελούν διαμήκη κίνηση τροφοδοσίας, όπως φαίνεται στο σχήμα 7-13. Αυτή η μέθοδος αυξάνει το μήκος της ανάρτησης της ατράκτου και αποδυναμώνει την ακαμψία της και γενικά χρησιμοποιείται μόνο για τρύπες με μικρότερα μήκη.

(3) Ο επίπεδος περιστροφικός δίσκος της μηχανής διάτρησης οδηγεί τον κόφτη διάτρησης να περιστρέφεται και το τραπέζι εργασίας οδηγεί το τεμάχιο εργασίας για να εκτελέσει διαμήκη κίνηση τροφοδοσίας.
Οι παραπάνω δύο μέθοδοι διάνοιξης απαιτούν τη ρύθμιση του μήκους της προέκτασης της κεφαλής εργαλείου για να διασφαλιστεί το μέγεθος και η ανοχή του ανοίγματος, όπως φαίνεται στο σχήμα 7-14. Απαιτούνται προσαρμογές, δοκιμαστική διάνοιξη και μετρήσεις και μόνο αφού το διάφραγμα πιστοποιηθεί μπορεί να πραγματοποιηθεί επίσημη διάτρηση, κάτι που απαιτεί υψηλές τεχνικές απαιτήσεις.
Ο επίπεδος περιστροφικός δίσκος της μηχανής διάτρησης που φαίνεται στο σχήμα 7-15 μπορεί να κινηθεί πάνω και κάτω με το κιβώτιο του κύριου άξονα και μπορεί επίσης να εκτελεί περιστροφική κίνηση μόνος του. Η ακτινωτή θήκη εργαλείου στη μέση μπορεί να εκτελέσει ακτινική κίνηση τροφοδοσίας ή να βρίσκεται σε οποιαδήποτε επιθυμητή θέση.


Όπως φαίνεται στο Σχήμα 7-16α, η χρήση μιας ακτινικής θήκης εργαλείου για την τοποθέτηση του εργαλείου διάτρησης σε μια έκκεντρη θέση μπορεί να ανοίξει μεγάλες τρύπες. Φ Αυτή η μέθοδος διάτρησης χρησιμοποιείται συνήθως για τρύπες μεγαλύτερες από 200 mm, αλλά οι οπές δεν πρέπει να είναι πολύ μεγάλες. Το σχήμα 7-16β δείχνει τη διάνοιξη του εσωτερικού αυλακιού. Ο επίπεδος δίσκος οδηγεί το εργαλείο διάτρησης για να περιστραφεί και η ακτινωτή θήκη εργαλείου οδηγεί το εργαλείο διάτρησης για να εκτελέσει συνεχή ακτινική κίνηση τροφοδοσίας. Εάν το άκρο του εργαλείου εκτείνεται πέρα από το άκρο της θήκης εργαλείου, η ακραία επιφάνεια της οπής μπορεί επίσης να τρυπηθεί.
Οι μηχανές διάτρησης χρησιμοποιούνται κυρίως για τη διάνοιξη των οπών στήριξης, των εσωτερικών αυλακώσεων και των ακραίων όψεων βραχιόνων ή κιβωτίων μεγάλων και μεσαίου μεγέθους. Οι μηχανές διάτρησης μπορούν επίσης να χρησιμοποιηθούν για διάτρηση, διαστολή, αυλάκωση, φρεζάρισμα και άλεση επίπεδων επιφανειών.
3. Φρεζάρισμα φρεζαρίσματος
Η διάνοιξη οπών σε μια οριζόντια φρέζα γίνεται με τον ίδιο τρόπο όπως φαίνεται στο σχήμα 7-12α. Η ράβδος διάτρησης εγκαθίσταται στην οπή του κώνου του άξονα της οριζόντιας φρέζας για περιστροφική κίνηση και το τεμάχιο εργασίας τοποθετείται στον πάγκο εργασίας για πλευρική κίνηση τροφοδοσίας.
4. Πλωτό βαρετό
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Τρύπες με βάθος 80mm και υψηλή ακρίβεια μπορούν να υποβληθούν σε μηχανική κατεργασία ακριβείας χρησιμοποιώντας πλωτό διάτρητο κόφτη.
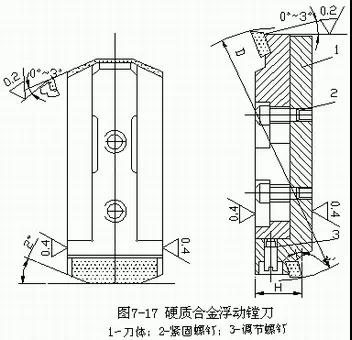
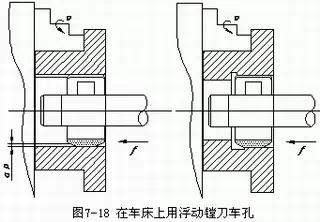
Το ρυθμιζόμενο πλωτό μπλοκ διάτρησης φαίνεται στο Σχήμα 7-17. Κατά τη ρύθμιση, χαλαρώστε δύο βίδες 2 και γυρίστε τη βίδα 3 για να ρυθμίσετε την ακτινική θέση του μπλοκ εργαλείου 1 ώστε να ταιριάζει με τη διάμετρο και την ανοχή της οπής διάτρησης. Το πλωτό διάτρητο κόφτη περιστρέφει το τεμάχιο εργασίας στον τόρνο όπως φαίνεται στο σχήμα 7-18. Κατά την εργασία, το στήριγμα εργαλείων στερεώνεται στην τετράγωνη βάση εργαλείων και το πλωτό μπλοκ εργαλείων διάτρησης τοποθετείται στην ορθογώνια οπή της θήκης εργαλείου. Κεντράρει αυτόματα εξισορροπώντας την ακτινική δύναμη κοπής των δύο άκρων, εξαλείφοντας έτσι το σφάλμα διαφράγματος που προκαλείται από το σφάλμα εγκατάστασης του μπλοκ εργαλείων στη βάση του εργαλείου.
Το Floating boring είναι ουσιαστικά ισοδύναμο με το reaming, με περιθώρια κατεργασίας, επιτεύξιμη ακρίβεια διαστάσεων και τιμές τραχύτητας επιφάνειας παρόμοιες με το reaming. Τα πλεονεκτήματα της πλωτής διάτρησης είναι η εύκολη και σταθερή διασφάλιση της ποιότητας κατεργασίας, η απλή λειτουργία και η υψηλή παραγωγικότητα. Ωστόσο, το σφάλμα θέσης της αρχικής οπής δεν μπορεί να διορθωθεί, επομένως η ακρίβεια θέσης της οπής θα πρέπει να διασφαλιστεί στην προηγούμενη διαδικασία.
5. Χαρακτηριστικά της βαρετής διαδικασίας
Το διάτρητο μονής άκρης με τρυπητή κόφτη έχει τα ακόλουθα χαρακτηριστικά:
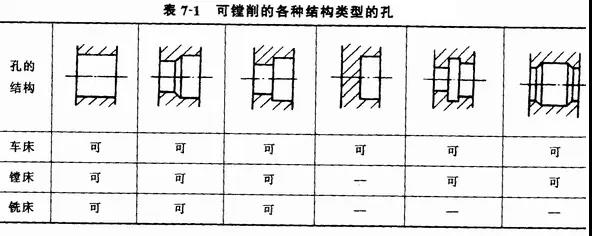
(1) Το βαρετό έχει ισχυρή προσαρμοστικότητα. Η διάτρηση μπορεί να πραγματοποιηθεί με βάση οπές διάτρησης, χύτευσης και σφυρηλάτησης. Το εύρος των επιτεύξιμων επιπέδων ανοχής διαστάσεων και τιμών τραχύτητας επιφάνειας είναι σχετικά ευρύ. Εκτός από τρύπες με μικρή και βαθιά διάμετρο, τρύπες διαφόρων διαμέτρων και δομικών τύπων μπορεί σχεδόν να τρυπηθούν, όπως φαίνεται στον Πίνακα 7-1.
(2) Η διάτρηση μπορεί να διορθώσει αποτελεσματικά το σφάλμα θέσης της αρχικής οπής, αλλά λόγω του περιορισμού της διαμέτρου της ράβδου διάτρησης από το άνοιγμα, η ακαμψία της είναι γενικά κακή και είναι επιρρεπής σε κάμψη και δονήσεις. Ως εκ τούτου, ο έλεγχος της ποιότητας διάτρησης (ειδικά για τις λεπτές τρύπες) δεν είναι τόσο βολικός όσο το reaming.
(3) Η παραγωγικότητα του boring είναι χαμηλή. Επειδή η διάτρηση απαιτεί πολλαπλά περάσματα εργαλείων με μικρότερο βάθος κοπής και μικρότερο ρυθμό τροφοδοσίας για να μειωθεί η παραμόρφωση κάμψης της θήκης εργαλείου, και η ακτινική θέση του εργαλείου διάτρησης στη βάση εργαλείων πρέπει να ρυθμιστεί κατά τη διάνοιξη οπών σε μηχανές διάτρησης και φρέζας, η λειτουργία είναι πολύπλοκη και χρονοβόρα.
(4) Το Boring χρησιμοποιείται ευρέως για την κατεργασία με τρύπες διαφόρων εξαρτημάτων σε ενιαίο κομμάτι και παραγωγή μικρής παρτίδας. Στη μαζική παραγωγή, απαιτούνται καλούπια διάτρησης για τη διάνοιξη των οπών έδρασης των βραχιόνων και των κιβωτίων.
5, Τράβηγμα οπών
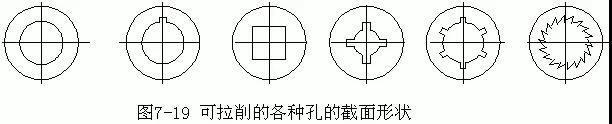
Το τράβηγμα οπών είναι μια αποτελεσματική μέθοδος κατεργασίας ακριβείας. Εκτός από την περιστροφή κυκλικών οπών, είναι επίσης δυνατή η περιστροφή μέσω οπών και εσωτερικών κλειδιών διαφόρων σχημάτων διατομής, όπως φαίνεται στο σχήμα 7-19. Το επίπεδο ανοχής διαστάσεων που μπορεί να επιτευχθεί με το άνοιγμα κυκλικών οπών είναι IT9~IT7 και η τιμή τραχύτητας επιφάνειας είναι Ra1,6~0.4 μ M.
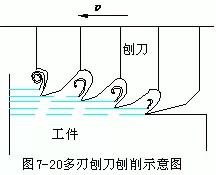
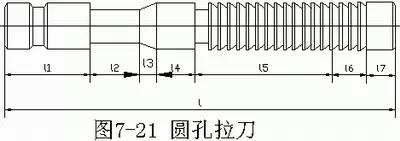
1. Η διάνοιξη μπορεί να θεωρηθεί ως η κοπή πολλαπλών πλανών διατεταγμένων κατά σειρά ύψους, όπως φαίνεται στο σχήμα 7-20. Η δομή του αυλακιού με στρογγυλή τρύπα φαίνεται στο Σχήμα 7-21 και οι λειτουργίες των διαφόρων τμημάτων του είναι οι εξής:
Η λαβή είναι το μέρος όπου το μαχαίρι τόρνου σφίγγει το μαχαίρι τόρνου.
Η διάμετρος του λαιμού είναι η μικρότερη και όταν η δύναμη κοπής είναι πολύ μεγάλη, συνήθως σπάει εδώ, καθιστώντας ευκολότερη τη συγκόλληση και την επισκευή.
Ο μεταβατικός κώνος οδηγεί το άνοιγμα στην τρύπα που υποβάλλεται σε κατεργασία.
Το μπροστινό μέρος εξασφαλίζει την ομαλή μετάβαση του τεμαχίου εργασίας στο τμήμα κοπής και μπορεί επίσης να ελέγξει εάν το άνοιγμα πριν το τράβηγμα είναι πολύ μικρό για να αποφευχθεί η ζημιά που προκαλείται από το υπερβολικό φορτίο στο πρώτο δόντι κοπής.
Το τμήμα κοπής περιλαμβάνει τραχιά δόντια κοπής και δόντια λεπτής κοπής, τα οποία αναλαμβάνουν τις κύριες εργασίες κοπής.
Το τμήμα βαθμονόμησης είναι το δόντι βαθμονόμησης, το οποίο χρησιμοποιείται για τη διόρθωση του ανοίγματος και τη στίλβωση του τοιχώματος της οπής. Όταν η διάμετρος της ακμής του κοπτικού δοντιού μειώνεται μετά το τρίψιμο, τα πρώτα λίγα δόντια βαθμονόμησης αλέθονται σε δόντια κοπής με τη σειρά.
Το πίσω μέρος οδηγός εμποδίζει το κατεργαζόμενο τεμάχιο να χαλάσει, να γρατσουνίσει την επεξεργασμένη επιφάνεια και να καταστρέψει τα δόντια κοπής κατά την κοπή από το τεμάχιο εργασίας.
Ο οριζόντιος τόρνος φαίνεται στο σχήμα 7-22. Το κρεβάτι είναι εξοπλισμένο με έναν κύλινδρο λαδιού υδραυλικής μετάδοσης κίνησης και το δεξί άκρο της ράβδου εμβόλου είναι εξοπλισμένο με ένα βραχίονα παρακολούθησης και ένα κλιπ μαχαιριού για τη στήριξη και τη σύσφιξη του εξολκέα. Πριν από την έναρξη της εργασίας, η αυλάκωση στηρίζεται στον κύλινδρο και στο στήριγμα της ουράς της γκοφρέτας και το τεμάχιο εργασίας εισάγεται μέσω του αριστερού άκρου της γκοφρέτας. Όταν η θήκη εργαλείου μετακινεί το εργαλείο σε ευθεία γραμμή προς τα αριστερά, το τεμάχιο εργασίας πιέζεται πάνω στο "στήριγμα" και το εργαλείο μπορεί να ολοκληρώσει τη διαδικασία κοπής. Η γραμμική κίνηση του κοπτικού εργαλείου είναι η κύρια κίνηση και η κίνηση τροφοδοσίας ολοκληρώνεται με την αύξηση κάθε δοντιού του κοπτικού εργαλείου.


(1) Το άνοιγμα κυκλικών οπών φαίνεται στο σχήμα 7-23. Το άνοιγμα της οπής είναι γενικά 8-125mm και η αναλογία μήκους προς διάμετρο της οπής γενικά δεν υπερβαίνει το 5. Γενικά δεν απαιτείται ακριβής προκατεργασία πριν από το τράβηγμα και μπορεί να τραβηχτεί μετά από διάτρηση ή τρύπημα. Εάν η ακραία όψη του τεμαχίου εργασίας δεν είναι κάθετη στον άξονα της οπής, τότε τοποθετήστε την ακραία όψη πάνω στη σφαιρική ροδέλα του τόρνου. Υπό τη δράση της δύναμης κοπής, το τεμάχιο εργασίας και η σφαιρική ροδέλα περιστρέφονται ελαφρώς μαζί, έτσι ώστε ο άξονας της οπής να ρυθμίζεται αυτόματα ώστε να είναι συνεπής με την κατεύθυνση του άξονα κοπής, γεγονός που μπορεί να αποτρέψει το σπάσιμο του κόφτη.
(2) Το άνοιγμα του εσωτερικού κλειδιού φαίνεται στο Σχήμα 7-24α. Το εξολκέα κλειδιού είναι επίπεδο με τα πάνω δόντια. Η σωστή θέση του τεμαχίου εργασίας και του εργαλείου κοπής διασφαλίζεται από το στοιχείο οδήγησης. Ο κύλινδρος 1 του στοιχείου καθοδήγησης για την οπή (Εικόνα 7-24β) εισάγεται στην οπή στο άκρο της οπής, ο κύλινδρος 2 χρησιμοποιείται για την τοποθέτηση του τεμαχίου εργασίας και η αυλάκωση 3 χρησιμοποιείται για την τοποθέτηση της οπής.
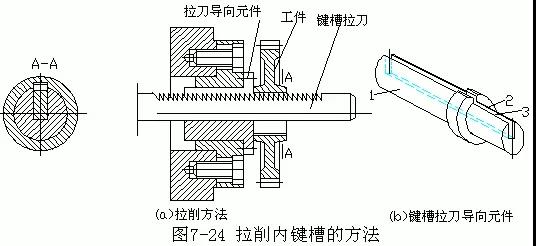
2. Χαρακτηριστικά Διαδικασίας Broaching
(1) Κατά τη διάρκεια της κοπής, το εργαλείο κοπής λειτουργεί με πολλά δόντια ταυτόχρονα, ολοκληρώνοντας τραχιά και λεπτή κατεργασία με μία κίνηση, με αποτέλεσμα υψηλή παραγωγικότητα.
(2) Η καρφίτσα είναι ένα εργαλείο σταθερού μεγέθους με βαθμονομημένα δόντια για βαθμονόμηση και στίλβωση. Το μηχάνημα κοπής υιοθετεί ένα υδραυλικό σύστημα, με ομαλή μετάδοση, χαμηλή ταχύτητα κοπής (=2-8m/min), λεπτό πάχος κοπής και χωρίς συσσώρευση τσιπς, έτσι ώστε το broaching να επιτυγχάνει υψηλή ποιότητα επεξεργασίας.
(3) Η κατασκευή των καρφιών είναι περίπλοκη και δαπανηρή, και ένα κάρφωμα είναι κατάλληλο μόνο για ένα μέγεθος τρύπας ή κλειδιού. Ως εκ τούτου, το broaching χρησιμοποιείται κυρίως για μαζική παραγωγή ή μαζική παραγωγή τυποποιημένων προϊόντων.
(4) Το Broaching δεν μπορεί να επεξεργαστεί οπές βημάτων και τυφλές τρύπες. Λόγω των λειτουργικών χαρακτηριστικών της μηχανής διάνοιξης, δεν ενδείκνυται να γίνει διάνοιξη στις οπές ορισμένων πολύπλοκων εξαρτημάτων, όπως οι οπές στο σώμα του κιβωτίου.
6, Τρύπες λείανσης
Η λείανση είναι μία από τις μεθόδους κατεργασίας ακριβείας για τρύπες, με επιτεύξιμα επίπεδα ανοχής διαστάσεων IT8~IT6 και τιμές τραχύτητας επιφάνειας Ra0.8~0.4 μ M.
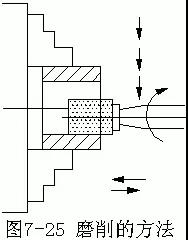
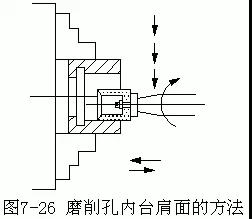
Οι τρύπες λείανσης μπορούν να εκτελεστούν σε έναν εσωτερικό κυλινδρικό μύλο ή σε έναν εξωτερικό κυλινδρικό μύλο γενικής χρήσης, όπως φαίνεται στο σχήμα 7-25. Η χρήση τροχού λείανσης με εσωτερική κοίλη κωνική επιφάνεια στο άκρο μπορεί να τρίψει την οπή και την επιφάνεια του ώμου μέσα στην οπή σε ένα σύσφιξη, όπως φαίνεται στην Εικόνα 7.26.
Σε σύγκριση με το τρίψιμο του εξωτερικού κύκλου, οι τρύπες λείανσης έχουν τα ακόλουθα μειονεκτήματα:
(1) Η τιμή τραχύτητας της επιφάνειας των οπών λείανσης είναι γενικά ελαφρώς μεγαλύτερη από αυτή της λείανσης εξωτερικού κύκλου, επειδή η συνήθως χρησιμοποιούμενη κεφαλή λείανσης εσωτερικού κύκλου έχει ταχύτητα γενικά που δεν υπερβαίνει τα 20000 r/min και η διάμετρος του τροχού λείανσης είναι μικρή, καθιστώντας είναι δύσκολο για την περιφερειακή του ταχύτητα να φτάσει τα 35-50m/s λείανσης εξωτερικού κύκλου.
(2) Ο έλεγχος της ακρίβειας λείανσης δεν είναι τόσο βολικός όσο η κυλινδρική λείανση. Επειδή η περιοχή επαφής μεταξύ του τροχού λείανσης και του τεμαχίου εργασίας είναι μεγάλη, η παραγωγή θερμότητας είναι υψηλή, οι συνθήκες ψύξης είναι κακές και το τεμάχιο είναι επιρρεπές σε εγκαύματα. Ειδικά όταν ο άξονας του τροχού λείανσης είναι λεπτός και έχει κακή ακαμψία, είναι επιρρεπής σε παραμόρφωση κάμψης και πρόκληση εσωτερικών κωνικών σφαλμάτων. Ως εκ τούτου, είναι απαραίτητο να μειωθεί το βάθος λείανσης και να αυξηθεί ο αριθμός των γυαλίσματος.
(3) Χαμηλή παραγωγικότητα. Επειδή η διάμετρος του τροχού λείανσης είναι μικρή, φθείρεται γρήγορα. Επιπλέον, το ψυκτικό δεν είναι εύκολο να ξεπλυθεί τα τσιπ και ο τροχός λείανσης είναι επιρρεπής σε φράξιμο, απαιτώντας συχνή επισκευή ή αντικατάσταση για να αυξηθεί ο βοηθητικός χρόνος. Επιπλέον, η μείωση του βάθους λείανσης και η αύξηση της συχνότητας στίλβωσης θα επηρεάσουν αναπόφευκτα την παραγωγικότητα. Ως εκ τούτου, η λείανση οπών χρησιμοποιείται κυρίως για μηχανική κατεργασία ακριβείας οπών υψηλής ακρίβειας που δεν είναι κατάλληλες ή δεν μπορούν να τρυπηθούν, να ανοίξουν και να ανοίξουν, καθώς και για σκληρυμένες οπές.
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,所来又称金初是使用金刚石作镗刀,所来又称金刚料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔,其加工的经济获得精度高和表面质量好的孔,其加工的经济的经济值为Ra0.4~0. 05μm.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化硼作.为了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速度较高(12}μ{2}λεπτά铸铁为1{ {25}}0m/min;切铝合金为300m/min),加工余量较小(约0,2~0,3mm),进给量较小(0,03~0,08mm/r),以工余量较小(约0,2~0,3mm),进给量较小(0,03~0,08mm/r)精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻度盘夹有可转位刀片5,刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,褹组成精密的丝杠螺母副.微调时,半杆度盘3,因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的夹紧螺钉锁紧.这种微调镗刀的刻0mm.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法,需要在磨削或,需要在磨削或.磨的加工精度高,珩磨后尺寸公差等级为IT7~IT6,表面粗糙度值为Ra0.2~0.05μm.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及杒铜等,佬硬和不淬硬的钢件以及杒铜等,但东塑性金属.珩磨加工的孔径为Φ5~Φ500mm,也可加工L/D >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种.
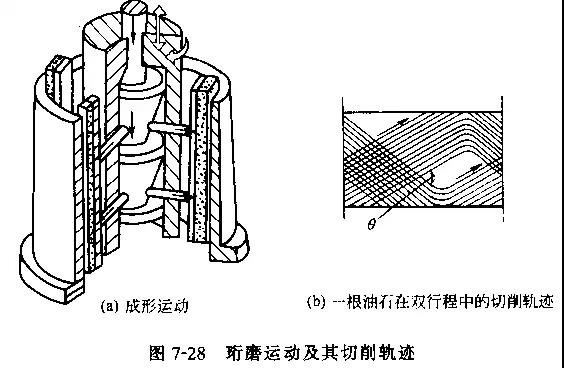
Η λείανση είναι μια διαδικασία λείανσης με επαφή μεγάλης επιφάνειας χαμηλής ταχύτητας, η οποία είναι βασικά η ίδια με την αρχή λείανσης. Το εργαλείο λείανσης που χρησιμοποιείται για την λείανση είναι μια κεφαλή λείανσης που αποτελείται από πολλές λεπτόκοκκες πέτρες λαδιού. Κατά τη διάρκεια της λείανσης, η λαδόπετρα της κεφαλής λείανσης έχει τρεις τύπους κίνησης: περιστροφική κίνηση, παλινδρομική γραμμική κίνηση και ακτινική κίνηση υπό ασκούμενη πίεση, όπως φαίνεται στο σχήμα 7-28α. Η περιστροφή και η παλινδρομική γραμμική κίνηση είναι οι κύριες κινήσεις της λείανσης και ο συνδυασμός αυτών των δύο κινήσεων προκαλεί τις τροχιές κοπής των λειαντικών σωματιδίων στην εσωτερική επιφάνεια της οπής στην λαδόπετρα να σχηματίζουν τεμνόμενα και μη επαναλαμβανόμενα σχέδια, όπως φαίνεται στο σχήμα {{ 4}}β. Η ακτινική κίνηση πίεσης είναι η κίνηση τροφοδοσίας των πετρελαιολίθων και όσο μεγαλύτερη είναι η εφαρμοζόμενη πίεση, τόσο μεγαλύτερη είναι η ταχύτητα τροφοδοσίας.
Κατά τη διάρκεια της λείανσης, η περιοχή επαφής μεταξύ του λαδιού και του τοίχου της τρύπας είναι μεγάλη και υπάρχουν πολλά λειαντικά σωματίδια που συμμετέχουν στην κοπή. Επομένως, η δύναμη κοπής που εφαρμόζεται σε κάθε λειαντικό σωματίδιο είναι πολύ μικρή (το κατακόρυφο φορτίο των λειαντικών σωματιδίων είναι μόνο 1/50~1/100 της λείανσης), η ταχύτητα κοπής της λείανσης είναι χαμηλή (γενικά κάτω από 100 m/min, μόνο 1/30~1/100 συνηθισμένης λείανσης) και εφαρμόζεται μεγάλη ποσότητα ψυκτικού κατά τη διαδικασία λείανσης. Ως εκ τούτου, παράγεται λιγότερη θερμότητα κατά τη διαδικασία λείανσης και η επιφάνεια της οπής δεν καίγεται εύκολα. Επιπλέον, το στρώμα παραμόρφωσης επεξεργασίας είναι εξαιρετικά λεπτό, επιτρέποντας την επίτευξη υψηλής ακρίβειας διαστάσεων, ακρίβειας σχήματος και ποιότητας επιφάνειας με μηχανική κατεργασία η τρύπα.
Προκειμένου να εξασφαλιστεί ομοιόμορφη επαφή μεταξύ της λαδόπετρας και της επιφάνειας της οπής και για να αφαιρεθούν μικρά και ομοιόμορφα περιθώρια μηχανικής κατεργασίας, η κεφαλή λείανσης έχει μικρή ποσότητα αιώρησης σε σχέση με το τεμάχιο εργασίας. Η κεφαλή λείανσης συνδέεται με την άτρακτο της εργαλειομηχανής με αιωρούμενο τρόπο, επομένως η λείανση δεν μπορεί να διορθώσει την ακρίβεια θέσης και την ευθύτητα της οπής. Η ακρίβεια της θέσης και η ευθύτητα της οπής πρέπει να είναι εγγυημένη κατά τη διαδικασία πριν από την λείανση.
3. Τρίψιμο
Η λείανση είναι επίσης μια ευρέως χρησιμοποιούμενη μέθοδος φινιρίσματος για τρύπες, η οποία πρέπει να πραγματοποιηθεί μετά από διάτρηση ακριβείας, μεντεσέδες ή λείανση. Μετά το τρίψιμο, το επίπεδο ανοχής διαστάσεων της οπής μπορεί να αυξηθεί σε IT6~IT5 και η τιμή τραχύτητας της επιφάνειας είναι Ra0.1~0.008 μ m. Η στρογγυλότητα και η κυλινδρικότητα της οπής αυξάνονται επίσης ανάλογα.
Τα υλικά του εργαλείου λείανσης, οι παράγοντες λείανσης και τα περιθώρια λείανσης που χρησιμοποιούνται για τις τρύπες λείανσης είναι παρόμοια με εκείνα που χρησιμοποιούνται για τη λείανση εξωτερικών κύκλων.
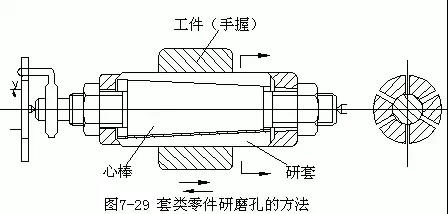
Η μέθοδος λείανσης για την οπή του τμήματος του χιτωνίου φαίνεται στο σχήμα 7-29. Το εργαλείο λείανσης στην εικόνα είναι μια ρυθμιζόμενη ράβδος λείανσης, που αποτελείται από μια κωνική κεντρική ράβδο και ένα χιτώνιο λείανσης. Στρίψτε τα παξιμάδια και στα δύο άκρα για να ρυθμίσετε τη διάμετρο σε ένα συγκεκριμένο εύρος. Οι αυλακώσεις και οι εγκοπές στο χιτώνιο λείανσης έχουν σχεδιαστεί για να ανοίγουν ή να συστέλλονται ομοιόμορφα κατά τη ρύθμιση και μπορούν να αποθηκεύσουν λειαντικά.
Οι σταθερές ράβδοι λείανσης χρησιμοποιούνται συχνά για την παραγωγή ενός τεμαχίου. Η αυλακωτή ράβδος λείανσης (όπως φαίνεται στο σχήμα 7-30α) διευκολύνει την αποθήκευση του παράγοντα λείανσης για τραχιά λείανση. Οι ράβδοι λείας λείανσης (όπως φαίνεται στο σχήμα 7-30β) χρησιμοποιούνται γενικά για λείανση ακριβείας.
Πριν από το τρόχισμα, φορέστε το τεμάχιο εργασίας, τοποθετήστε τη ράβδο λείανσης στον τόρνο, εφαρμόστε παράγοντα λείανσης, ρυθμίστε τη διάμετρο της ράβδου λείανσης για να ασκήσετε την κατάλληλη πίεση στο τεμάχιο εργασίας και, στη συνέχεια, προχωρήστε στο τρόχισμα. Κατά τη διάρκεια της λείανσης, η ράβδος λείανσης περιστρέφεται και το τεμάχιο εργασίας συγκρατείται εμπρός και πίσω από το χέρι.

Όταν τρίβετε μεγάλες τρύπες σε μέρη κελύφους ή κυλίνδρου, μπορούν να γίνουν σε μηχανή διάτρησης ή τροποποιημένο απλό εξοπλισμό. Η ράβδος λείανσης περιστρέφεται και κινείται αξονικά ταυτόχρονα, αλλά πρέπει να επιπλέει συνδεδεμένη με τον άξονα του μηχανήματος. Διαφορετικά, όταν ο άξονας της ράβδου λείανσης αποκλίνει από τον άξονα της οπής, θα οδηγήσει σε σφάλμα σχήματος της οπής.
Οκτώ εσωτερικές τρύπες κύλισης
Η πραγματική ποσότητα συμπίεσης των εξαρτημάτων που επεξεργάζονται με έλαση είναι πολύ μικρή και βασίζεται στην αυτο-τοποθέτηση της επιφάνειας κατεργασίας για επεξεργασία, η οποία μπορεί να μειώσει την τραχύτητα της επιφάνειας των εξαρτημάτων και να βελτιώσει την ακρίβεια διαστάσεων. Ωστόσο, η απόκλιση σχήματος των εξαρτημάτων δεν θα βελτιωθεί σημαντικά. Επομένως, η ακρίβεια των εξαρτημάτων που υποβάλλονται σε επεξεργασία με έλαση εξαρτάται κυρίως από την ακρίβεια της προεπεξεργασίας (στροφή) και την τραχύτητα της επιφάνειας πριν από την έλαση. Η επεξεργασία έλασης είναι επεξεργασία χωρίς τσιπ χωρίς φαινόμενο θέρμανσης. Το τελικό μέγεθος είναι το διαμορφωμένο μέγεθος και το μέγεθος επεξεργασίας είναι εύκολο να ελεγχθεί. Το επιφανειακό στρώμα των εξαρτημάτων έλασης δημιουργεί υπολειπόμενη θλιπτική τάση και ψυχρή σκλήρυνση, η οποία μπορεί να βελτιώσει την αντοχή σε κόπωση των εξαρτημάτων και να αυξήσει την απόδοση παραγωγής. Αλλά πρέπει να κατασκευαστούν εργαλεία κύλισης.
Η ποιότητα της επιφάνειας της επεξεργασίας έλασης έχει τα ακόλουθα αποτελέσματα στην απόδοση του τεμαχίου εργασίας:
① Η επίδραση στην αντοχή στη φθορά. Η τραχύτητα της επιφάνειας έχει σημαντικό αντίκτυπο στην αρχική φθορά των ζευγών τριβής, αλλά δεν είναι ότι όσο μικρότερη είναι η τραχύτητα, τόσο πιο ανθεκτική στη φθορά είναι. Υπό ορισμένες συνθήκες εργασίας, υπάρχει πάντα μια βέλτιστη τιμή παραμέτρου στην επιφάνεια του ζεύγους τριβής, η οποία είναι περίπου 0.32-1.25, μ M.
② Η επίδραση στη δύναμη κόπωσης. Υπό τη δράση εναλλασσόμενων φορτίων, οι ανομοιομορφίες και τα ελαττώματα στην επιφάνεια του τεμαχίου εργασίας μπορούν εύκολα να προκαλέσουν συγκέντρωση τάσεων και ρωγμές κόπωσης, οδηγώντας σε αστοχία κόπωσης. Για ορισμένα σημαντικά εξαρτήματα που φέρουν εναλλασσόμενα φορτία, όπως η διασταύρωση μεταξύ του στροφαλοφόρου άξονα του στροφαλοφόρου και του στροφαλοφόρου άξονα, θα πρέπει να εκτελούνται κατεργασίες φινιρίσματος για να μειωθεί η τραχύτητα της επιφάνειας και να βελτιωθεί η αντοχή στην κόπωση.
③ Η επίδραση στην αντοχή στη διάβρωση. Όσο πιο τραχιά είναι η επιφάνεια του τεμαχίου εργασίας, τόσο πιο εύκολο είναι να συσσωρεύονται διαβρωτικές ουσίες. Όσο πιο βαθιά είναι η κοιλάδα, τόσο ισχυρότερη είναι η διείσδυση και η διάβρωση. Επομένως, η μείωση της τιμής της τραχύτητας της επιφάνειας των εξαρτημάτων μπορεί να βελτιώσει την απόδοσή τους στη διάβρωση.
④ Ο αντίκτυπος στις ιδιότητες τοποθέτησης. Οι τραχιές επιφάνειες τοποθέτησης μπορούν να αυξήσουν το διάκενο τοποθέτησης, να αλλάξουν τις ιδιότητες εφαρμογής, να μειώσουν την ακρίβεια και την ακαμψία τοποθέτησης και να επηρεάσουν την ομαλότητα και την αξιοπιστία της λειτουργίας μετά τη φθορά των εξαρτημάτων τοποθέτησης. Επομένως, για επιφάνειες με αντίστοιχες απαιτήσεις, πρέπει να περιοριστεί μια μικρότερη τιμή παραμέτρου τραχύτητας επιφάνειας.
Η τεχνολογία κατεργασίας με υποβοήθηση κύλισης είναι ένας νέος τύπος τεχνολογίας κατεργασίας που αναπτύχθηκε σταδιακά με την ανάπτυξη της μηχανικής επεξεργασίας. Η μέθοδος επεξεργασίας έλασης επιφάνειας είναι μια βοηθητική μέθοδος τροποποίησης επιφάνειας, η οποία έχει τα πλεονεκτήματα της χαμηλής ελαστικής πίεσης, της χαμηλής τριβής, της περαιτέρω μείωσης της τιμής Ra της τραχύτητας της επιφάνειας, της σημαντικής βελτίωσης της σκληρότητας της επιφάνειας και της αυξημένης αντοχής στη φθορά της επιφάνειας. Ως εκ τούτου, έχει προσελκύσει όλο και περισσότερη προσοχή και εύνοια από το τεχνικό προσωπικό.
Για μια νέα τεχνολογία επεξεργασίας, οι τεχνικοί ανησυχούν περισσότερο για την εξαιρετική απόδοση που μπορούν να επιτύχουν τα υλικά μέσω αυτής της τεχνολογίας, αλλά υπάρχει μικρή συμμετοχή στην επιλογή των παραμέτρων της διαδικασίας και στον αντίκτυπό τους στην ποιότητα της επεξεργασίας. Στην τεχνολογία επιφανειακής κατεργασίας έλασης, η επιλογή των παραμέτρων κατεργασίας όπως η ταχύτητα ατράκτου, η αξονική τροφοδοσία, η συχνότητα κατεργασίας, η στατική πίεση και η λίπανση καθορίζουν άμεσα την τελική κατάσταση της επιφάνειας


