


Πρέπει να διαβάσετε! Ποιες είναι οι μέθοδοι κατεργασίας οπών;
Σε σύγκριση με την επιφανειακή κατεργασία εξωτερικών κύκλων, οι συνθήκες για την κατεργασία με τρύπες είναι πολύ χειρότερες και η κατεργασία των οπών είναι πιο δύσκολη από την κατεργασία εξωτερικών κύκλων. Αυτό είναι επειδή:
1) Το μέγεθος του εργαλείου που χρησιμοποιείται για την κατεργασία οπών περιορίζεται από το μέγεθος της οπής που επεξεργάζεται, με αποτέλεσμα κακή ακαμψία και εύκολη παραμόρφωση κάμψης και δόνηση.
2) Όταν χρησιμοποιείτε εργαλεία κοπής σταθερού μεγέθους για την επεξεργασία οπών, το μέγεθος της οπής συχνά εξαρτάται άμεσα από το αντίστοιχο μέγεθος του εργαλείου και το κατασκευαστικό σφάλμα και η φθορά του εργαλείου θα επηρεάσουν άμεσα την ακρίβεια μηχανικής κατεργασίας της οπής.
3) Κατά την κατεργασία οπών, η περιοχή κοπής βρίσκεται μέσα στο τεμάχιο εργασίας και οι συνθήκες για την αφαίρεση των τσιπς και την απαγωγή θερμότητας είναι κακές, γεγονός που καθιστά δύσκολο τον έλεγχο της ακρίβειας μηχανικής κατεργασίας και της ποιότητας της επιφάνειας.
ένας
Διάτρηση και εκσκαφή
(1) Διάτρηση
Η διάτρηση είναι η πρώτη διαδικασία κατεργασίας οπών σε στερεά υλικά, με διάμετρο διάτρησης γενικά μικρότερη από 80 mm. Υπάρχουν δύο τρόποι διάτρησης: ο ένας είναι να περιστρέψετε το τρυπάνι. Ένας άλλος τύπος είναι η περιστροφή του τεμαχίου εργασίας. Τα σφάλματα που δημιουργούνται από τις δύο παραπάνω μεθόδους διάτρησης δεν είναι τα ίδια. Στη μέθοδο διάτρησης της περιστροφής του τρυπανιού, όταν το άκρο κοπής είναι ασύμμετρο και το τρυπάνι δεν είναι αρκετά άκαμπτο, η κεντρική γραμμή της επεξεργασμένης οπής θα είναι λοξή ή όχι ευθεία, αλλά το άνοιγμα θα παραμείνει βασικά αμετάβλητο. Στη μέθοδο διάτρησης της περιστροφής του τεμαχίου εργασίας, αντίθετα, η απόκλιση του τρυπανιού θα προκαλέσει αλλαγή στο άνοιγμα, ενώ η κεντρική γραμμή της οπής παραμένει ευθεία.
Τα εργαλεία διάτρησης που χρησιμοποιούνται συνήθως περιλαμβάνουν: Τρυπάνι Fried Dough Twists, κεντρικό τρυπάνι, τρυπάνι βαθιάς οπής κ.λπ., από τα οποία το πιο συχνά χρησιμοποιούμενο είναι το Fried Dough Twists, του οποίου η προδιαγραφή διαμέτρου είναι Φ 0.{{1} }χιλ.
Λόγω των δομικών περιορισμών, η ακαμψία κάμψης και η στρεπτική ακαμψία του τρυπανιού είναι και οι δύο χαμηλές, σε συνδυασμό με κακό κεντράρισμα, με αποτέλεσμα χαμηλή ακρίβεια στην επεξεργασία της διάτρησης, που γενικά φτάνει μόνο το IT13 έως το IT11. Η τραχύτητα της επιφάνειας είναι επίσης σχετικά υψηλή, με το Ra να κυμαίνεται γενικά από 50 έως 12,5 μ M. Αλλά ο ρυθμός αφαίρεσης μετάλλου της διάτρησης είναι υψηλός και η απόδοση κοπής είναι υψηλή. Η διάτρηση χρησιμοποιείται κυρίως για την επεξεργασία οπών με χαμηλές απαιτήσεις ποιότητας, όπως οπές για μπουλόνια, τρύπες πυθμένα με σπείρωμα, τρύπες λαδιού κ.λπ. Για τρύπες που απαιτούν υψηλή ακρίβεια μηχανικής κατεργασίας και ποιότητα επιφάνειας, θα πρέπει να επιτυγχάνονται μέσω κοπής, κοπής, διάτρησης ή λείανσης σε επακόλουθη μηχανική κατεργασία.
(2) Διαστελλόμενες οπές
Η επέκταση μιας οπής είναι η περαιτέρω επεξεργασία μιας οπής που έχει ήδη ανοίξει, χυτευθεί ή σφυρηλατηθεί χρησιμοποιώντας ένα διαστελλόμενο τρυπάνι, προκειμένου να επεκταθεί το άνοιγμα και να βελτιωθεί η ποιότητα κατεργασίας της οπής. Η επέκταση μιας οπής μπορεί να χρησιμοποιηθεί ως προεπεξεργασία πριν από την κατεργασία ακριβείας ή ως τελική επεξεργασία μιας τρύπας με χαμηλές απαιτήσεις. Το σφουγγάρι είναι παρόμοιο με το τρυπάνι Fried Dough Twists, αλλά έχει περισσότερα δόντια και δεν έχει εγκάρσια άκρη.
Σε σύγκριση με τη διάτρηση, η επέκταση μιας οπής έχει τα ακόλουθα χαρακτηριστικά:
1) Η γεώτρηση διαστολής έχει μεγάλο αριθμό δοντιών (3-8), καλή καθοδήγηση και σταθερή κοπή.
2) Το τρυπάνι κοπής δεν έχει οριζόντια άκρη και έχει καλές συνθήκες κοπής.
3) Το περιθώριο μηχανικής κατεργασίας είναι μικρό, το αυλάκι του τσιπ μπορεί να γίνει πιο ρηχό, ο πυρήνας του τρυπανιού μπορεί να γίνει παχύτερος και το σώμα του εργαλείου έχει καλύτερη αντοχή και ακαμψία. Η ακρίβεια της κατεργασίας επέκτασης οπών είναι γενικά επίπεδα IT11~IT10 και η τραχύτητα επιφάνειας Ra είναι 12,5~6,3 μ M. Οι διαστελλόμενες οπές χρησιμοποιούνται συνήθως για την επεξεργασία οπών με διάμετρο μικρότερη από. Όταν ανοίγετε τρύπες με μεγαλύτερη διάμετρο (D Μεγαλύτερη ή ίση με 30 mm), είναι σύνηθες να προτρυπάτε με ένα μικρό τρυπάνι (με διάμετρο 0.5-0.7 φορές το άνοιγμα) και στη συνέχεια να χρησιμοποιείτε το τρυπάνι με ένα μικρό τρυπάνι (με διάμετρο 0.5-0). αντίστοιχου μεγέθους ράβδος για να μεγεθύνετε την τρύπα. Αυτό μπορεί να βελτιώσει την ποιότητα μηχανικής κατεργασίας και την απόδοση παραγωγής της οπής.
Εκτός από τη δυνατότητα επεξεργασίας κυλινδρικών οπών, μπορούν να χρησιμοποιηθούν διάφορα τρυπάνια με ειδικό σχήμα (επίσης γνωστά ως επιφάνειες σημείων) για την επεξεργασία διαφόρων οπών καθισμάτων και επίπεδων όψεων. Το μπροστινό άκρο της επιφανειακής πρόσοψης είναι συχνά εξοπλισμένο με μια στήλη οδήγησης, η οποία καθοδηγείται από μια κατεργασμένη οπή.
δύο
Τρύπες εξόρυξης
Η εξομάλυνση είναι μια από τις μεθόδους κατεργασίας ακριβείας για τρύπες, η οποία χρησιμοποιείται ευρέως στην παραγωγή. Για μικρότερες οπές, το άλεσμα είναι μια πιο οικονομική και πρακτική μέθοδος κατεργασίας σε σύγκριση με τη λείανση με εσωτερικό κύκλο και τη διάτρηση ακριβείας.
(1) Στεγανοποιητής
Οι μηχανές αγκυρώσεως διακρίνονται γενικά σε δύο τύπους: μηχανές χειρός και μηχανές. Η λαβή της λαβής χειρός είναι μια ευθεία λαβή, με μακρύτερο τμήμα εργασίας και καλύτερο αποτέλεσμα καθοδήγησης. Το εξάρτημα χειρός έχει δύο δομές: ενσωματωμένη και ρυθμιζόμενη εξωτερική διάμετρο. Υπάρχουν δύο τύποι μηχανημάτων: αυτά με χερούλια και αυτά με μανίκια. Τα κωνικά μηχανήματα δεν μπορούν μόνο να επεξεργαστούν κυκλικές οπές, αλλά και τα κωνικά μηχανήματα μπορούν να χρησιμοποιηθούν για την επεξεργασία κωνικών οπών.
(2) Διαδικασία reaming και εφαρμογή της
Το επίδομα επανεξέτασης έχει σημαντικό αντίκτυπο στην ποιότητα της επανεξέτασης. Εάν το περιθώριο είναι πολύ μεγάλο, το φορτίο στο εξάρτημα θα είναι υψηλό και η κοπτική άκρη θα αμβλύνεται γρήγορα, καθιστώντας δύσκολη την απόκτηση λείας επιφάνειας κατεργασίας και διασφαλίζοντας ανοχές διαστάσεων. Το περιθώριο είναι πολύ μικρό για να αφαιρεθούν τα σημάδια από το μαχαίρι που άφησε η προηγούμενη διαδικασία, κάτι που φυσικά δεν έχει καμία επίδραση στη βελτίωση της ποιότητας της επεξεργασίας των οπών. Το γενικό ανώμαλο ανώμαλου μεντεσέ λαμβάνεται ως {{0}}.35-0,15 mm και το εύρος λεπτού μεντεσέ ως 0.15-0,05 mm.
Για να αποφευχθεί ο σχηματισμός εναποθέσεων τσιπς, η εξομάλυνση πραγματοποιείται συνήθως με χαμηλότερη ταχύτητα κοπής (όταν χρησιμοποιούνται χαλύβδινες μηχανές υψηλής ταχύτητας για την επεξεργασία χάλυβα και χυτοσιδήρου, v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Κατά την απομάκρυνση, πρέπει να χρησιμοποιείται κατάλληλο υγρό κοπής για ψύξη, λίπανση και καθαρισμό, ώστε να αποφευχθεί ο σχηματισμός εναποθέσεων τσιπ και η έγκαιρη αφαίρεση των τσιπς. Σε σύγκριση με το τρόχισμα και το τρύπημα, το reaming έχει υψηλότερη παραγωγικότητα και είναι ευκολότερο να εξασφαλιστεί η ακρίβεια της οπής. Ωστόσο, η επανεξέταση δεν μπορεί να διορθώσει το σφάλμα θέσης του άξονα της οπής και η ακρίβεια θέσης της οπής θα πρέπει να διασφαλίζεται με την προηγούμενη διαδικασία. Οι οπές διάτρησης δεν είναι κατάλληλες για την επεξεργασία βηματικών οπών και τυφλών οπών.
Η ακρίβεια του μεγέθους της οπής μεντεσέ είναι γενικά IT9 έως IT7 και η τραχύτητα επιφάνειας Ra είναι γενικά 3,2 έως 0,8 μ M. Για οπές με μεσαίο μέγεθος και απαιτήσεις υψηλής ακρίβειας (όπως οπές ακριβείας επιπέδου IT7), η Η διαδικασία επέκτασης μεντεσέ διάτρησης είναι ένα τυπικό σχήμα μηχανικής κατεργασίας που χρησιμοποιείται συνήθως στην παραγωγή.
τρία
Βαρετές τρύπες
Το Boring είναι μια μέθοδος κατεργασίας που χρησιμοποιεί εργαλεία κοπής για τη μεγέθυνση προκατασκευασμένων οπών. Οι εργασίες διάτρησης μπορούν να πραγματοποιηθούν τόσο σε βαρετό μηχάνημα όσο και σε τόρνο.
(1) Τρυπητική μέθοδος
Υπάρχουν τρεις διαφορετικές μέθοδοι επεξεργασίας για τρύπες διάνοιξης.
1) Η περιστροφή του τεμαχίου εργασίας και η κίνηση τροφοδοσίας του εργαλείου σε οπές διάτρησης σε έναν τόρνο ανήκουν κυρίως σε αυτόν τον τύπο μεθόδου διάτρησης. Τα χαρακτηριστικά της διαδικασίας είναι: ο άξονας της επεξεργασμένης οπής είναι συνεπής με τον άξονα περιστροφής του τεμαχίου εργασίας, η στρογγυλότητα της οπής εξαρτάται κυρίως από την ακρίβεια περιστροφής του άξονα εργαλειομηχανής και το σφάλμα αξονικού γεωμετρικού σχήματος της οπής εξαρτάται κυρίως από την ακρίβεια θέσης της κατεύθυνσης τροφοδοσίας του εργαλείου σε σχέση με τον άξονα περιστροφής του τεμαχίου εργασίας. Αυτή η μέθοδος διάτρησης είναι κατάλληλη για την κατεργασία οπών με απαιτήσεις ομοαξονικότητας στην εξωτερική επιφάνεια.
2) Το εργαλείο περιστρέφεται και το τεμάχιο εργασίας κινείται στην τροφοδοσία. Ο άξονας της μηχανής διάτρησης οδηγεί το εργαλείο διάτρησης για να περιστραφεί και το τραπέζι εργασίας οδηγεί το τεμάχιο εργασίας να κινηθεί στην τροφοδοσία.
3) Το εργαλείο περιστρέφεται και εκτελεί κίνηση τροφοδοσίας χρησιμοποιώντας αυτήν τη μέθοδο τρυπήματος. Το προεξέχον μήκος της ράβδου διάτρησης αλλάζει και η παραμόρφωση δύναμης της ράβδου διάτρησης αλλάζει επίσης. Το άνοιγμα κοντά στο κιβώτιο του άξονα είναι μεγαλύτερο, ενώ το άνοιγμα μακριά από το κιβώτιο του άξονα είναι μικρότερο, σχηματίζοντας μια κωνική οπή. Επιπλέον, καθώς αυξάνεται το μήκος προεξοχής της ράβδου διάτρησης, αυξάνεται επίσης η παραμόρφωση κάμψης της ατράκτου που προκαλείται από το ίδιο της το βάρος και ο άξονας της επεξεργασμένης οπής θα παράγει την αντίστοιχη κάμψη. Αυτή η μέθοδος διάτρησης είναι κατάλληλη μόνο για την επεξεργασία μικρότερων οπών.
(2) Διαμάντι βαρετό
Σε σύγκριση με τη γενική διάτρηση, τα χαρακτηριστικά της οπής διάτρησης με διαμάντια είναι η μικρή ποσότητα κοπής στο πίσω μέρος, ο μικρός ρυθμός τροφοδοσίας, η υψηλή ταχύτητα κοπής και μπορεί να επιτύχει υψηλή ακρίβεια κατεργασίας (IT{{0}}}IT6) και πολύ λεία επιφάνεια (Ra είναι 0.4-0.05) μ m) . Το διαμάντι διάτρησης αρχικά επεξεργαζόταν με κοπτήρες διάτρησης διαμαντιών, αλλά τώρα γενικά επεξεργάζεται με σκληρό κράμα, CBN και τεχνητά εργαλεία κοπής διαμαντιών. Χρησιμοποιείται κυρίως για την επεξεργασία τεμαχίων επεξεργασίας μη σιδηρούχων μετάλλων, μπορεί επίσης να χρησιμοποιηθεί για την επεξεργασία εξαρτημάτων από χυτοσίδηρο και χάλυβα.
Οι παράμετροι κοπής που χρησιμοποιούνται συνήθως για διάτρηση με διαμάντια είναι:
Η προδιάτρηση της ποσότητας οπής κοπής είναι 0.2-0.6mm,
Η τελική διάτρηση είναι 0.1mm.
Ο ρυθμός τροφοδοσίας είναι {{0}},01~0,14mm/r.
Η ταχύτητα κοπής για την επεξεργασία χυτοσιδήρου είναι 100-250m/min,
Κατά την επεξεργασία του χάλυβα, είναι 150-300m/min,
Κατά την επεξεργασία μη σιδηρούχων μετάλλων, η ταχύτητα είναι 300-2000m/min.
Προκειμένου να διασφαλιστεί ότι η διάτρηση με διαμάντια μπορεί να επιτύχει υψηλή ακρίβεια κατεργασίας και ποιότητα επιφάνειας, η εργαλειομηχανή (μηχανή διάτρησης διαμαντιών) που χρησιμοποιείται πρέπει να έχει υψηλή γεωμετρική ακρίβεια και ακαμψία. Το στήριγμα ατράκτου της εργαλειομηχανής χρησιμοποιεί συνήθως ρουλεμάν γωνιακής επαφής ακριβείας ή υδροστατικά συρόμενα ρουλεμάν και τα περιστρεφόμενα μέρη υψηλής ταχύτητας πρέπει να είναι ακριβώς ισορροπημένα. Επιπλέον, η κίνηση του μηχανισμού τροφοδοσίας πρέπει να είναι πολύ ομαλή για να διασφαλιστεί ότι ο πάγκος εργασίας μπορεί να εκτελέσει ομαλή κίνηση τροφοδοσίας χαμηλής ταχύτητας.
Το διαμάντι γεώτρησης έχει καλή ποιότητα κατεργασίας και υψηλή απόδοση παραγωγής και χρησιμοποιείται ευρέως στην τελική κατεργασία οπών ακριβείας σε μεγάλης κλίμακας παραγωγή, όπως τρύπες κυλίνδρων κινητήρα, οπές ακίδων εμβόλου και οπές ατράκτου σε κιβώτια ατράκτων εργαλειομηχανών. Ωστόσο, θα πρέπει να σημειωθεί ότι όταν χρησιμοποιείται διάτρηση με διαμάντια για την επεξεργασία προϊόντων μαύρου μετάλλου, μπορούν να χρησιμοποιηθούν μόνο διάτρητοι κόφτες από σκληρό κράμα και CBN και δεν μπορούν να χρησιμοποιηθούν τρυπητές κοπής από διαμάντι επειδή η συγγένεια μεταξύ των ατόμων άνθρακα στην ομάδα διαμαντιών και σιδήρου τα στοιχεία είναι υψηλά και η διάρκεια ζωής του εργαλείου είναι χαμηλή.
(3) Βαρετός κόφτης
Οι κοπτήρες διάτρησης μπορούν να χωριστούν σε κοπτήρες διάτρησης μονής ακμής και κοπτήρες διάτρησης διπλής όψης.
(4) Τα χαρακτηριστικά της διαδικασίας και το εύρος εφαρμογής του Boring
Σε σύγκριση με τη διαδικασία επέκτασης της άρθρωσης διάτρησης, το μέγεθος του ανοίγματος της οπής διάτρησης δεν περιορίζεται από το μέγεθος του εργαλείου και η οπή διάτρησης έχει ισχυρή ικανότητα διόρθωσης σφαλμάτων. Μπορεί να διορθώσει το σφάλμα απόκλισης του αρχικού άξονα οπής μέσω πολλαπλών περασμάτων εργαλείων και μπορεί να διατηρήσει υψηλή ακρίβεια θέσης μεταξύ της οπής διάτρησης και της επιφάνειας τοποθέτησης.
Σε σύγκριση με τον εξωτερικό κύκλο του τόρνου, λόγω της κακής ακαμψίας και της μεγάλης παραμόρφωσης του συστήματος της ράβδου εργαλείων, οι συνθήκες απαγωγής θερμότητας και αφαίρεσης τσιπ δεν είναι καλές και η θερμική παραμόρφωση του τεμαχίου εργασίας και του εργαλείου είναι σχετικά μεγάλη. Η ποιότητα κατεργασίας και η απόδοση παραγωγής της οπής διάτρησης δεν είναι τόσο υψηλή όσο αυτή του εξωτερικού κύκλου του τόρνου.
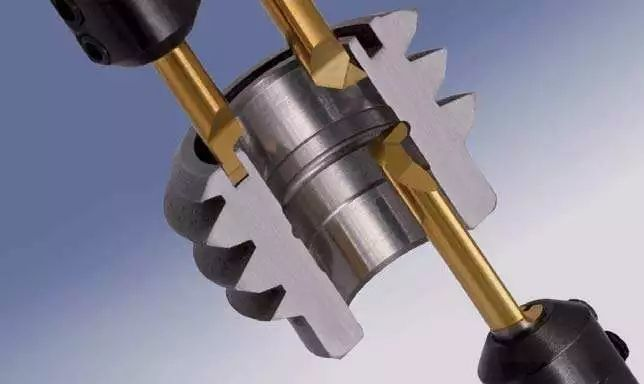
Με βάση την παραπάνω ανάλυση, μπορεί να συναχθεί το συμπέρασμα ότι το boring έχει ευρύ φάσμα επεξεργασίας και μπορεί να επεξεργαστεί τρύπες διαφόρων μεγεθών και επιπέδων ακρίβειας. Για οπές και συστήματα οπών με μεγαλύτερα ανοίγματα και υψηλότερες απαιτήσεις για μέγεθος και ακρίβεια θέσης, η διάτρηση είναι σχεδόν η μόνη μέθοδος επεξεργασίας. Η ακρίβεια κατεργασίας των οπών διάτρησης είναι μεταξύ των επιπέδων IT9 και IT7. Η διάτρηση μπορεί να πραγματοποιηθεί σε μηχανές διάτρησης, τόρνους, φρέζες και άλλες εργαλειομηχανές, με τα πλεονεκτήματα της ευελιξίας και της ευελιξίας, και χρησιμοποιείται ευρέως στην παραγωγή. Στη μαζική παραγωγή, οι μήτρες βαρέματος χρησιμοποιούνται συχνά για τη βελτίωση της απόδοσης διάτρησης.
τέσσερα
Ακονίζοντας
(1) Αρχή ακονίσματος και κεφαλή ακονίσματος
Η λείανση είναι μια μέθοδος στίλβωσης οπών χρησιμοποιώντας μια κεφαλή λείανσης με μια λωρίδα λείανσης (ελαιόπετρα). Κατά τη διάρκεια της λείανσης, το τεμάχιο εργασίας παραμένει ακίνητο και η κεφαλή λείανσης οδηγείται από τον άξονα της εργαλειομηχανής για να περιστρέφεται και να εκτελεί παλινδρομική γραμμική κίνηση. Στην επεξεργασία λείανσης, η λωρίδα λείανσης δρα στην επιφάνεια του τεμαχίου εργασίας με μια ορισμένη πίεση, αποκόπτοντας ένα εξαιρετικά λεπτό στρώμα υλικού από την επιφάνεια του τεμαχίου εργασίας και η τροχιά κοπής της είναι ένα σχέδιο σταυρωτού πλέγματος. Για να εξασφαλιστεί ότι η τροχιά κίνησης των λειαντικών σωματιδίων της ράβδου άμμου δεν επαναλαμβάνεται, ο αριθμός των περιστροφών ανά λεπτό της περιστροφικής κίνησης της κεφαλής λείανσης πρέπει να είναι πρώτος με τον αριθμό παλινδρομικών κινήσεων ανά λεπτό της κεφαλής λείανσης.
Η εικόνα εγκάρσιας γωνίας της τροχιάς λείανσης σχετίζεται με την εικόνα παλινδρομικής ταχύτητας και την εικόνα περιφερειακής ταχύτητας της κεφαλής λείανσης. Το μέγεθος της γωνίας εικόνας επηρεάζει την ποιότητα επεξεργασίας και την αποτελεσματικότητα της λείανσης. Γενικά, η εικόνα λαμβάνεται ως βαθμός για τραχιά λείανση και βαθμός για λεπτή λείανση. Προκειμένου να διευκολυνθεί η εκκένωση σπασμένων λειαντικών σωματιδίων και τσιπς, να μειωθεί η θερμοκρασία κοπής και να βελτιωθεί η ποιότητα της κατεργασίας, θα πρέπει να χρησιμοποιείται επαρκές υγρό κοπής κατά τη διάρκεια της λείανσης.
Για να εξασφαλιστεί ομοιόμορφη κατεργασία των τοιχωμάτων της οπής, η διαδρομή της ράβδου άμμου πρέπει να υπερβαίνει μια ορισμένη απόσταση και στα δύο άκρα της οπής. Για να εξασφαλιστεί ομοιόμορφο όριο λείανσης και να μειωθεί ο αντίκτυπος του σφάλματος περιστροφής του άξονα στην ακρίβεια μηχανικής κατεργασίας, οι πλωτές συνδέσεις χρησιμοποιούνται κυρίως μεταξύ της κεφαλής λείανσης και του άξονα της εργαλειομηχανής.
Υπάρχουν διάφορες δομικές μορφές για την ακτινική ρύθμιση διαστολής και συστολής της λωρίδας λείανσης της κεφαλής λείανσης, συμπεριλαμβανομένων των χειροκίνητων, πνευματικών και υδραυλικών.
(2) Τα χαρακτηριστικά της διαδικασίας και το πεδίο εφαρμογής της λείανσης
1) Η λείανση μπορεί να επιτύχει υψηλή ακρίβεια διαστάσεων και σχήματος, με ακρίβεια κατεργασίας που κυμαίνεται από IT7 έως IT6. Τα σφάλματα στρογγυλότητας και κυλινδρικότητας της οπής μπορούν να ελεγχθούν εντός ενός συγκεκριμένου εύρους, αλλά η λείανση δεν μπορεί να βελτιώσει την ακρίβεια θέσης της επεξεργασμένης οπής.
2) Η λείανση μπορεί να επιτύχει υψηλή ποιότητα επιφάνειας, με τραχύτητα επιφάνειας Ra 0.2~0.25 μ m. Το βάθος του στρώματος μεταμόρφωσης ελαττώματος στο επιφανειακό μέταλλο είναι εξαιρετικά μικρό και κυμαίνεται από 2,5 έως 25 μΜ.
3) Σε σύγκριση με την ταχύτητα λείανσης, αν και η περιφερειακή ταχύτητα της κεφαλής λείανσης δεν είναι υψηλή (VC=16-60m/min), λόγω της μεγάλης επιφάνειας επαφής μεταξύ της λωρίδας άμμου και του τεμαχίου εργασίας, η παλινδρομική ταχύτητα είναι σχετικά υψηλό (VA=8-20m/min), επομένως η λείανση εξακολουθεί να έχει υψηλότερη παραγωγικότητα.
Το Honing χρησιμοποιείται ευρέως σε μεγάλης κλίμακας παραγωγή για την κατεργασία οπών ακριβείας σε οπές κυλίνδρων κινητήρα και διάφορες υδραυλικές συσκευές. Το εύρος ανοιγμάτων είναι γενικά ή μεγαλύτερο και μπορούν να κατεργαστούν βαθιές οπές με λόγο μήκους προς διάμετρο μεγαλύτερο από 10. Ωστόσο, η λείανση δεν είναι κατάλληλη για κατεργασία οπών σε τεμάχια επεξεργασίας από μη σιδηρούχα μέταλλα με υψηλή πλαστικότητα, ούτε για κατεργασία οπών με κλειδαριές, οπές με σφήνες κ.λπ.
πέντε
Τράβηγμα οπών
(1) Broaching και Broaching
Το τράβηγμα των οπών είναι μια μέθοδος κατεργασίας ακριβείας υψηλής παραγωγικότητας που εκτελείται με τη χρήση ειδικά σχεδιασμένης οπής σε μια μηχανή κοπής. Υπάρχουν δύο τύποι μηχανών κοπής: οριζόντιες και κάθετες, με τις οριζόντιες μηχανές να είναι οι πιο συνηθισμένες.
Κατά τη διάνοιξη, το εργαλείο κοπής εκτελεί μόνο γραμμική κίνηση χαμηλής ταχύτητας (κύρια κίνηση). Ο αριθμός των δοντιών στα οποία πρέπει να δουλεύει το εργαλείο κοπής ταυτόχρονα δεν πρέπει γενικά να είναι μικρότερος από 3, διαφορετικά το εργαλείο κοπής δεν θα λειτουργεί ομαλά και μπορεί να δημιουργήσει κυκλικούς κυματισμούς στην επιφάνεια του τεμαχίου εργασίας. Προκειμένου να αποφευχθεί η υπερβολική δύναμη κοπής που μπορεί να προκαλέσει το σπάσιμο του αυλακιού, ο αριθμός των δοντιών στο εργαλείο εργασίας δεν πρέπει γενικά να υπερβαίνει τα 6-8 κατά τη διάρκεια του ανοίγματος.
Υπάρχουν τρεις διαφορετικές μέθοδοι κοπής για την κοπή, οι οποίες περιγράφονται ως εξής:
1) Το χαρακτηριστικό της διάτρησης με στρώσεις είναι ότι η αυλάκωση κόβει διαδοχικά το περιθώριο μηχανικής κατεργασίας του τεμαχίου εργασίας στρώμα προς στρώμα. Προκειμένου να διευκολυνθεί το σπάσιμο των τσιπς, υπάρχουν αλληλένδετες αυλακώσεις διαχωρισμού τσιπ στα δόντια κοπής. Μια καρφίτσα που έχει σχεδιαστεί σύμφωνα με μια μέθοδο κοπής σε στρώσεις ονομάζεται κανονική καρφίτσα.
2) Το χαρακτηριστικό της στροφής του μπλοκ είναι ότι κάθε στρώμα μετάλλου στην επεξεργασμένη επιφάνεια κόβεται από ένα σετ δοντιών (συνήθως αποτελούνται από 2-3 δόντια σε κάθε ομάδα) που έχουν βασικά το ίδιο μέγεθος αλλά συμπλέκονται μεταξύ τους . Κάθε λεπίδα αφαιρεί μόνο ένα τμήμα ενός στρώματος μετάλλου. Μια καρφίτσα σχεδιασμένη σύμφωνα με τη μέθοδο κοπής τεμαχίων ονομάζεται καρφίτσα κοπής τροχού.
3) Η ολοκληρωμένη μέθοδος broaching συνδυάζει τα πλεονεκτήματα του layered broaching και του block broaching. Το τμήμα τραχιάς κοπής υιοθετεί το broaching μπλοκ, ενώ το λεπτό κοπής υιοθετεί το broaching σε στρώσεις. Αυτό όχι μόνο μπορεί να συντομεύσει το μήκος της κοπής, να βελτιώσει την παραγωγικότητα, αλλά και να επιτύχει καλύτερη ποιότητα επιφάνειας. Μια καρφίτσα που έχει σχεδιαστεί σύμφωνα με μια ολοκληρωμένη μέθοδο κοπής ονομάζεται ολοκληρωμένη καρφίτσα.
(2) Τα χαρακτηριστικά της διαδικασίας και το πεδίο εφαρμογής των οπών έλξης
1) Η οπή είναι ένα εργαλείο πολλαπλών άκρων που μπορεί να ολοκληρώσει διαδοχικά την σκληρή κατεργασία, τη μηχανική κατεργασία ακριβείας και το φινίρισμα των οπών με μία κίνηση κοπής, με αποτέλεσμα την υψηλή απόδοση παραγωγής.
2) Η ακρίβεια του τρυπήματος εξαρτάται κυρίως από την ακρίβεια της οπής. Υπό κανονικές συνθήκες, η ακρίβεια του τραβήγματος της οπής μπορεί να φτάσει το IT9~IT7 και η τραχύτητα της επιφάνειας Ra μπορεί να φτάσει τα 6,3~1,6 μΜ.
3) Κατά το τράβηγμα οπών, το τεμάχιο εργασίας τοποθετείται από την ίδια την επεξεργασμένη οπή (το κύριο μέρος του εργαλείου κοπής είναι το εξάρτημα τοποθέτησης του τεμαχίου εργασίας) και είναι δύσκολο να εξασφαλιστεί η ακρίβεια της αμοιβαίας θέσης μεταξύ της οπής και άλλων επιφανειών όταν τραβάτε τρύπες. Για την κατεργασία περιστρεφόμενων εξαρτημάτων με απαιτήσεις ομοαξονικότητας στις εσωτερικές και εξωτερικές επιφάνειες, είναι συχνά απαραίτητο να τραβήξετε πρώτα οπές και στη συνέχεια να χρησιμοποιήσετε τις οπές ως αναφορά τοποθέτησης σε άλλες επιφάνειες μηχανής.
4) Οι καρφίτσες μπορούν όχι μόνο να επεξεργαστούν κυκλικές τρύπες, αλλά και να σχηματίσουν τρύπες και τρύπες με σφήνες.
5) Οι καρφίτσες είναι εργαλεία κοπής σταθερού μεγέθους με πολύπλοκα σχήματα και ακριβές τιμές, που δεν είναι κατάλληλα για κατεργασία μεγάλων τρυπών.
Οι τρύπες έλξης χρησιμοποιούνται συνήθως στη μαζική παραγωγή για την επεξεργασία μεγεθών ανοιγμάτων Φ Μέσω οπών σε μικρού και μεσαίου μεγέθους μέρη με διάμετρο 10-80mm και βάθος οπής που δεν υπερβαίνει το 5 φορές το άνοιγμα.


