


Γνωρίζετε ότι υπάρχουν πολλοί τύποι εργαλειομηχανών πέντε αξόνων;
Το Five Axis Machining, όπως υποδηλώνει το όνομα, είναι ένας τρόπος κατεργασίας CNC. Η εργαλειομηχανή που χρησιμοποιείται για κατεργασία πέντε αξόνων, η οποία χρησιμοποιεί γραμμική κίνηση παρεμβολής σε οποιεσδήποτε πέντε συντεταγμένες των X, Y, Z, A, B και C, αναφέρεται συνήθως ως εργαλειομηχανή πέντε αξόνων ή κέντρο επεξεργασίας πέντε αξόνων. Αλλά καταλαβαίνετε πραγματικά την κατεργασία πέντε αξόνων;
Η ανάπτυξη της τεχνολογίας πέντε αξόνων
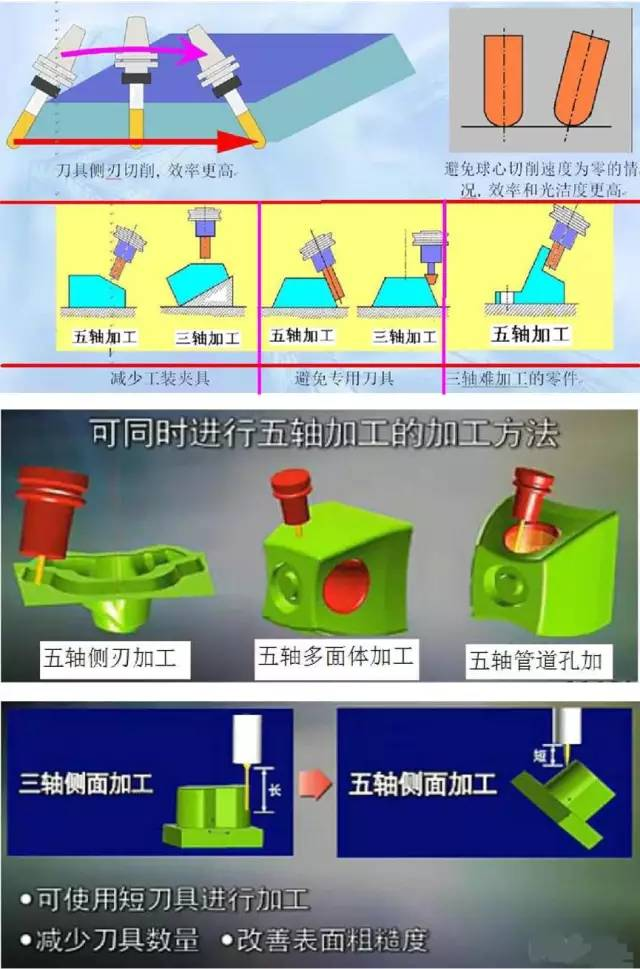
Για δεκαετίες, πιστεύεται ευρέως ότι η τεχνολογία κατεργασίας CNC πέντε αξόνων είναι το μόνο μέσο κατεργασίας συνεχών, λειών και πολύπλοκων επιφανειών. Μόλις οι άνθρωποι αντιμετωπίσουν άλυτα προβλήματα στο σχεδιασμό και την κατασκευή πολύπλοκων επιφανειών, θα στραφούν στην τεχνολογία κατεργασίας πέντε αξόνων. Αλλά... Σύνδεση πέντε αξόνων Το CNC είναι η πιο δύσκολη και ευρέως χρησιμοποιούμενη τεχνολογία στην τεχνολογία CNC. Ενσωματώνει έλεγχο υπολογιστή, σερβομηχανισμό υψηλής απόδοσης και τεχνολογία μηχανικής κατεργασίας ακριβείας και εφαρμόζεται σε αποτελεσματική, ακριβή και αυτοματοποιημένη κατεργασία σύνθετων επιφανειών. Διεθνώς, η τεχνολογία CNC σύνδεσης πέντε αξόνων θεωρείται σύμβολο του επιπέδου τεχνολογίας αυτοματισμού εξοπλισμού παραγωγής μιας χώρας. Λόγω της ιδιαίτερης κατάστασής του, ιδιαίτερα της σημαντικής επίδρασής του στην αεροπορία, την αεροδιαστημική και τη στρατιωτική βιομηχανία, καθώς και την τεχνολογική πολυπλοκότητά του, οι αναπτυγμένες δυτικές βιομηχανικές χώρες εφαρμόζουν πάντα ένα σύστημα αδειών εξαγωγής για συστήματα CNC πέντε αξόνων ως στρατηγικά υλικά. Σε σύγκριση με την κατεργασία CNC με σύνδεση τριών αξόνων, από την άποψη της τεχνολογίας και του προγραμματισμού, η χρήση της κατεργασίας CNC πέντε αξόνων για πολύπλοκες επιφάνειες έχει τα ακόλουθα πλεονεκτήματα: 1) βελτίωση της ποιότητας και της απόδοσης της μηχανικής κατεργασίας 2) επέκταση του εύρους διεργασιών 3) ικανοποίηση της νέας κατεύθυνσης σύνθετη ανάπτυξη
Η κατεργασία CNC πέντε αξόνων είναι πολύ πιο περίπλοκη όσον αφορά τον προγραμματισμό CNC, το σύστημα CNC και τη δομή της μηχανής σε σύγκριση με τις εργαλειομηχανές τριών αξόνων λόγω παρεμβολών και ελέγχου θέσης εργαλείου στον χώρο μηχανουργικής κατεργασίας. Έτσι, οι πέντε άξονες είναι εύκολο να ειπωθούν, αλλά είναι πραγματικά δύσκολο να τους εφαρμόσεις στην πραγματικότητα! Επιπλέον, είναι ακόμα πιο δύσκολο να λειτουργήσει και να εφαρμοστεί αποτελεσματικά!
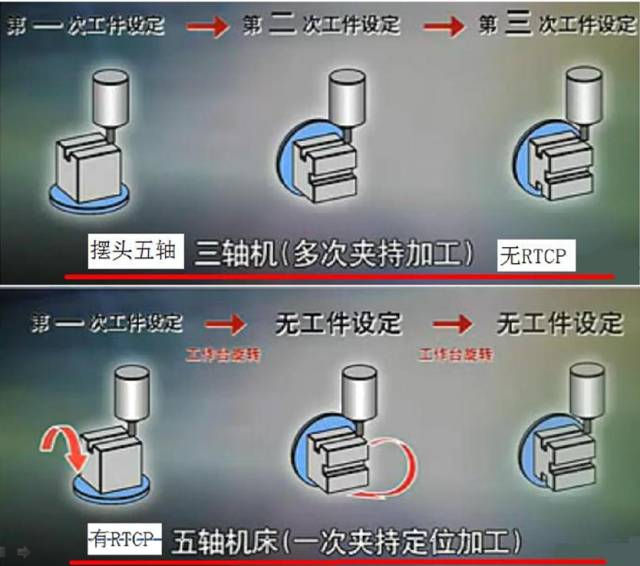
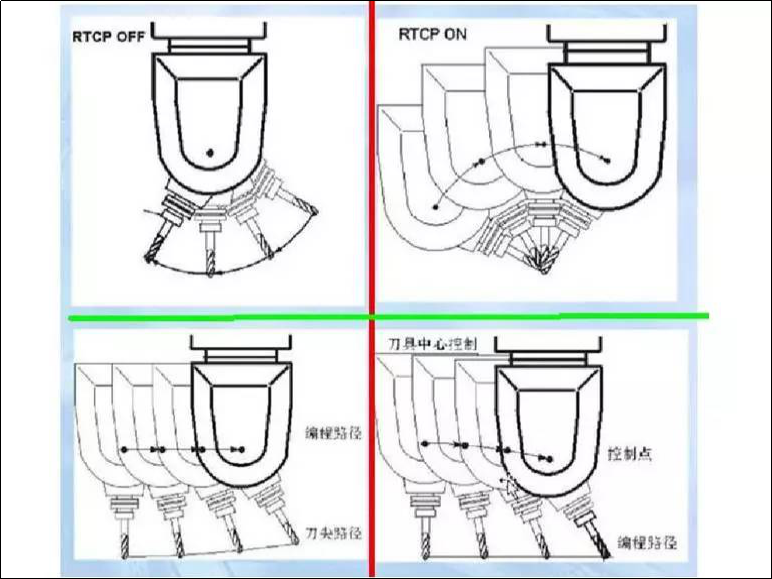
Μιλώντας για τους Πέντε Άξονες, πρέπει να πω αν είναι αλήθεια ή ψέμα; Η κύρια διαφορά μεταξύ αληθούς και ψευδούς 5-άξονα είναι αν έχει λειτουργία RTCP. Ως εκ τούτου, ο συντάκτης αναζήτησε ειδικά αυτή τη λέξη! RTCP, εξηγήστε ότι το RTCP της Fidia σημαίνει "Rotating Tool Center Point", που κυριολεκτικά σημαίνει "περιστρεφόμενο κέντρο εργαλείων". Στη βιομηχανία, συχνά μεταφράζεται ελαφρώς ως "περιστροφή γύρω από το κέντρο εργαλείων" και μερικοί άνθρωποι το μεταφράζουν απευθείας ως "προγραμματισμός γύρω από το κέντρο εργαλείων". Στην πραγματικότητα, αυτό είναι μόνο το αποτέλεσμα του RTCP. Το RTCP του PA είναι μια συντομογραφία για τις πρώτες λίγες λέξεις του "Real time Tool Center Point Point". Η Χαϊδελβέργη αναφέρθηκε σε μια παρόμοια τεχνολογία αναβάθμισης ως TCPM, η οποία σημαίνει Διαχείριση Σημείων Κέντρου Εργαλείων. Ορισμένοι κατασκευαστές αναφέρονται σε παρόμοιες τεχνολογίες ως TCPC, που σημαίνει "Tool Center Point Control" ή εργαλείο κέντρου ελέγχου σημείου. Από την κυριολεκτική σημασία του RTCP της Fidia, υποθέτοντας ότι η λειτουργία RTCP εκτελείται χειροκίνητα σε ένα σταθερό σημείο, το κεντρικό σημείο του εργαλείου και το πραγματικό σημείο επαφής μεταξύ του εργαλείου και της επιφάνειας του τεμαχίου εργασίας θα παραμείνουν αμετάβλητα. Σε αυτό το σημείο, το κεντρικό σημείο του εργαλείου πέφτει στο κανονικό σημείο επαφής μεταξύ του εργαλείου και της επιφάνειας του τεμαχίου εργασίας και η βάση του εργαλείου θα περιστραφεί γύρω από το κεντρικό σημείο του εργαλείου. Για τους κόπτες με άκρα μπάλας, το κεντρικό σημείο του εργαλείου είναι το σημείο τροχιάς στόχου του κωδικού CNC. Προκειμένου να επιτευχθεί ο στόχος της απλής περιστροφής της βάσης εργαλείου γύρω από το σημείο τροχιάς στόχου (δηλαδή το κέντρο του εργαλείου) κατά τη λειτουργία RTCP, είναι απαραίτητο να αντισταθμιστεί σε πραγματικό χρόνο η μετατόπιση των συντεταγμένων του κεντρικού σημείου του εργαλείου που προκαλείται από την περιστροφή. της θήκης εργαλείου. Μόνο τότε μπορεί να αλλάξει η γωνία μεταξύ της θήκης εργαλείου και της κανονικής στο πραγματικό σημείο επαφής μεταξύ του εργαλείου και της επιφάνειας του τεμαχίου εργασίας, διατηρώντας το κεντρικό σημείο του εργαλείου και το πραγματικό σημείο επαφής μεταξύ του εργαλείου και της επιφάνειας του τεμαχίου εργασίας αμετάβλητο, Για να μεγιστοποιηθεί η απόδοση κοπής κόπτες άκρων μπάλας και αποφύγετε αποτελεσματικά τις παρεμβολές. Επομένως, το RTCP φαίνεται να επικεντρώνεται περισσότερο στο να στέκεται στο κεντρικό σημείο του εργαλείου (δηλαδή στο σημείο τροχιάς στόχου του κώδικα CNC), στο χειρισμό των αλλαγών στις περιστροφικές συντεταγμένες. Οι εργαλειομηχανές πέντε αξόνων και τα συστήματα CNC χωρίς RTCP πρέπει να βασίζονται στον προγραμματισμό και τη μετα-επεξεργασία CAM, προγραμματίζοντας εκ των προτέρων τη διαδρομή του εργαλείου. Για το ίδιο εξάρτημα, εάν αλλάξει η εργαλειομηχανή ή το εργαλείο, ο προγραμματισμός CAM και η μετα-επεξεργασία πρέπει να εκτελεστούν ξανά, επομένως μπορεί να ονομαστεί μόνο ψεύτικος πέντε άξονες. Πολλές οικιακές εργαλειομηχανές και συστήματα CNC πέντε αξόνων ανήκουν σε αυτόν τον τύπο ψεύτικων πέντε αξόνων. Φυσικά, είναι κατανοητό για άλλους να επιμένουν να αυτοαποκαλούνται σύνδεσμος πέντε αξόνων, αλλά αυτός ο (ψεύτικος) πέντε άξονες δεν είναι αυτός ο (πραγματικός) πέντε άξονες!
Ως εκ τούτου, ο εκδότης συμβουλεύτηκε επίσης ειδικούς του κλάδου. Εν ολίγοις, ο αληθινός άξονας πέντε αναφέρεται σε σύνδεση πέντε αξόνων πέντε, ενώ ο ψευδής πέντε άξονας μπορεί να είναι σύνδεσμος πέντε αξόνων τρία και οι άλλοι δύο άξονες εξυπηρετούν μόνο τη συνάρτηση τοποθέτησης! Αυτό είναι ένα κοινό ρητό, όχι τυποποιημένο. Σε γενικές γραμμές, υπάρχουν δύο τύποι εργαλειομηχανών πέντε αξόνων: ο ένας είναι σύνδεσμος πέντε αξόνων, που σημαίνει ότι και οι πέντε άξονες μπορούν να συνδεθούν ταυτόχρονα και ο άλλος είναι κατεργασία τοποθέτησης πέντε αξόνων. Στην πραγματικότητα, είναι σύνδεση πέντε αξόνων τριών αξόνων, που σημαίνει ότι δύο περιστρεφόμενοι άξονες μπορούν να περιστρέφονται και να τοποθετούνται, και μόνο τρεις άξονες μπορούν να συνδεθούν ταυτόχρονα. Αυτός ο τύπος εργαλειομηχανής πέντε αξόνων, κοινώς γνωστός ως λειτουργία 3+2, μπορεί επίσης να γίνει κατανοητός ως ψευδής πέντε άξονες.
Η τρέχουσα μορφή εργαλειομηχανών CNC πέντε αξόνων
Στον μηχανικό σχεδιασμό των κέντρων μηχανικής κατεργασίας 5-αξόνων, οι κατασκευαστές εργαλειομηχανών ήταν πάντα δεσμευμένοι στην ανάπτυξη νέων τρόπων κίνησης για την κάλυψη διαφόρων απαιτήσεων. Λαμβάνοντας υπόψη τους διάφορους τύπους εργαλειομηχανών πέντε αξόνων που διατίθενται σήμερα στην αγορά, αν και οι μηχανικές τους δομές είναι διαφορετικές, υπάρχουν κυρίως οι ακόλουθες μορφές:
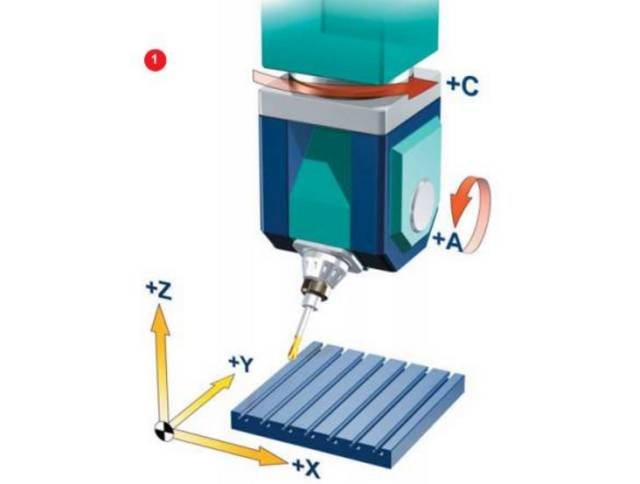
Δύο περιστροφικές συντεταγμένες ελέγχουν άμεσα την κατεύθυνση του άξονα του εργαλείου (μορφή διπλού εκκρεμούς)
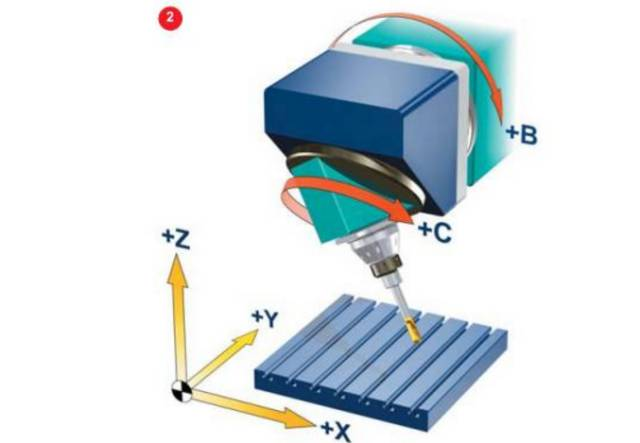
Δύο άξονες συντεταγμένων βρίσκονται στην κορυφή του εργαλείου, αλλά ο άξονας περιστροφής δεν είναι κάθετος στον ευθύ άξονα (τύπος κάθετου εκκρεμούς)
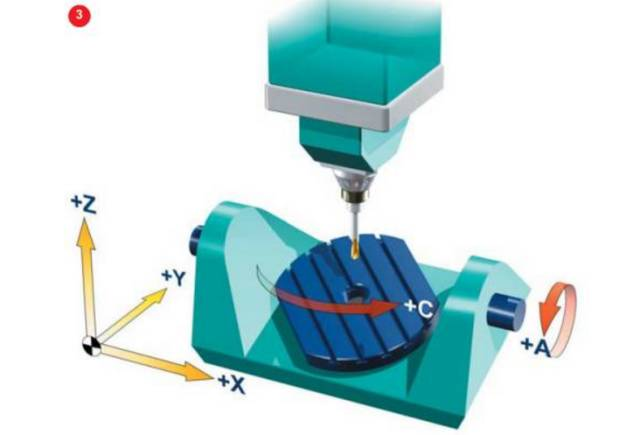
Δύο περιστροφικές συντεταγμένες ελέγχουν άμεσα την περιστροφή του χώρου (με τη μορφή διπλού πικάπ)
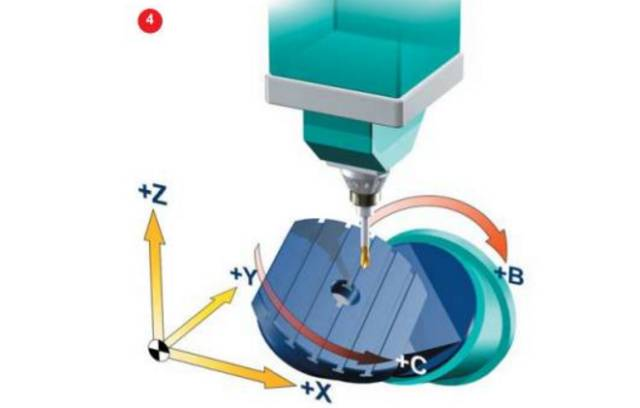
Δύο άξονες συντεταγμένων στον πάγκο εργασίας, αλλά ο άξονας περιστροφής δεν είναι κάθετος στον ευθύ άξονα (κάθετος πάγκος εργασίας)
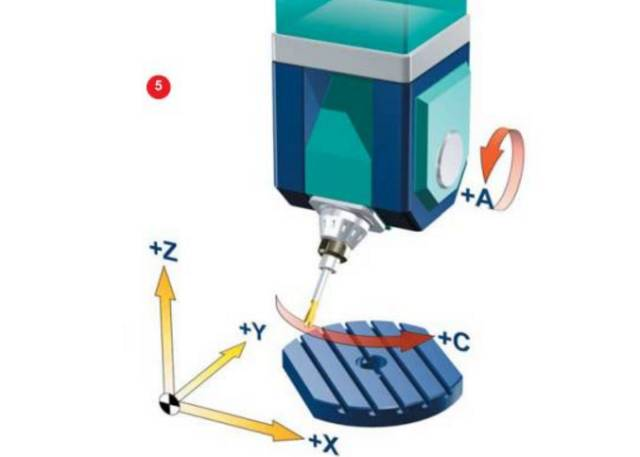
Δύο περιστροφικές συντεταγμένες, η μία που επενεργεί στο εργαλείο και η άλλη στο τεμάχιο εργασίας (με τη μορφή μιας ταλάντευσης και μιας περιστροφής), έχουν παρατηρηθεί στις δομές εργαλειομηχανών πέντε αξόνων. Πιστεύουμε ότι πρέπει να καταλάβουμε τι κινείται η εργαλειομηχανή πέντε αξόνων και πώς κινείται.
Οι δυσκολίες και τα εμπόδια στην ανάπτυξη τεχνολογίας CNC πέντε αξόνων
Όλοι έχουν από καιρό αναγνωρίσει την υπεροχή και τη σημασία της τεχνολογίας CNC πέντε αξόνων. Ωστόσο, μέχρι στιγμής, η εφαρμογή της τεχνολογίας CNC πέντε αξόνων εξακολουθεί να περιορίζεται σε λίγα οικονομικά ισχυρά τμήματα και εξακολουθούν να υπάρχουν άλυτα προβλήματα.
Παρακάτω, ο συντάκτης έχει συγκεντρώσει κάποιες δυσκολίες και εμπόδια για να δει αν ανταποκρίνονται στην κατάστασή σας;
Η αφηρημένη και δύσκολη λειτουργία του προγραμματισμού CNC πέντε αξόνων είναι πονοκέφαλος για κάθε παραδοσιακό προγραμματιστή CNC. Οι εργαλειομηχανές τριών αξόνων έχουν μόνο γραμμικούς άξονες συντεταγμένων, ενώ οι εργαλειομηχανές CNC πέντε αξόνων έχουν διάφορες δομικές μορφές. Ο ίδιος κωδικός NC μπορεί να επιτύχει το ίδιο αποτέλεσμα μηχανικής επεξεργασίας σε διαφορετικές εργαλειομηχανές CNC τριών αξόνων, αλλά ο κωδικός NC ενός συγκεκριμένου τύπου εργαλειομηχανών πέντε αξόνων δεν μπορεί να εφαρμοστεί σε όλους τους τύπους εργαλειομηχανών πέντε αξόνων. Εκτός από τη γραμμική κίνηση, ο προγραμματισμός CNC χρειάζεται επίσης να συντονίζει τους σχετικούς υπολογισμούς της περιστροφικής κίνησης, όπως επιθεώρηση διαδρομής γωνίας περιστροφής, επαλήθευση μη γραμμικού σφάλματος, υπολογισμός κίνησης περιστροφής εργαλείου κ.λπ. Ο όγκος των πληροφοριών που επεξεργάζεται είναι μεγάλος και ο προγραμματισμός CNC είναι εξαιρετικά αφηρημένη. Οι δεξιότητες λειτουργίας και προγραμματισμού της κατεργασίας CNC πέντε αξόνων είναι στενά συνδεδεμένες. Εάν οι χρήστες προσθέσουν ειδικές λειτουργίες στην εργαλειομηχανή, ο προγραμματισμός και η λειτουργία θα είναι πιο περίπλοκες. Μόνο μέσω επαναλαμβανόμενης πρακτικής μπορούν ο προγραμματισμός και οι χειριστές να αποκτήσουν τις απαραίτητες γνώσεις και δεξιότητες. Η έλλειψη έμπειρων προγραμματιστών και χειριστών αποτελεί σημαντικό εμπόδιο για τη διάδοση της τεχνολογίας CNC πέντε αξόνων. Πολλοί εγχώριοι κατασκευαστές έχουν αγοράσει εργαλειομηχανές CNC πέντε αξόνων από το εξωτερικό. Λόγω της ανεπαρκούς τεχνικής εκπαίδευσης και υπηρεσιών, οι εγγενείς λειτουργίες των εργαλειομηχανών CNC πέντε αξόνων είναι δύσκολο να επιτευχθούν και το ποσοστό χρήσης των εργαλειομηχανών είναι πολύ χαμηλό. Σε πολλές περιπτώσεις, είναι καλύτερο να χρησιμοποιείτε εργαλειομηχανές τριών αξόνων. Οι απαιτήσεις για ελεγκτές παρεμβολής NC και συστήματα σερβομηχανισμού είναι πολύ αυστηρές. Η κίνηση μιας εργαλειομηχανής πέντε αξόνων είναι ένας συνδυασμός κινήσεων πέντε αξόνων συντεταγμένων. Η προσθήκη περιστρεφόμενων συντεταγμένων όχι μόνο αυξάνει την επιβάρυνση των λειτουργιών παρεμβολής, αλλά μειώνει επίσης σημαντικά την ακρίβεια μηχανικής επεξεργασίας λόγω μικρών σφαλμάτων στις περιστρεφόμενες συντεταγμένες. Επομένως, απαιτείται ο ελεγκτής να έχει υψηλότερη λειτουργική ακρίβεια. Τα χαρακτηριστικά κίνησης μιας εργαλειομηχανής πέντε αξόνων απαιτούν το σύστημα σερβοκινητήρα να έχει καλά δυναμικά χαρακτηριστικά και μεγάλο εύρος στροφών.
Η επαλήθευση προγράμματος NC για CNC πέντε αξόνων είναι ιδιαίτερα σημαντική
Για να βελτιωθεί η αποτελεσματικότητα της μηχανικής επεξεργασίας, είναι επείγον να εξαλειφθεί η παραδοσιακή μέθοδος επαλήθευσης "δοκιμαστικής μεθόδου κοπής". Στη μηχανική κατεργασία CNC πέντε αξόνων, η επαλήθευση του προγράμματος NC έχει γίνει επίσης πολύ σημαντική, επειδή το τεμάχιο εργασίας που συνήθως επεξεργάζεται από εργαλειομηχανές CNC πέντε αξόνων είναι πολύ ακριβό και η σύγκρουση είναι ένα κοινό πρόβλημα στην κατεργασία CNC πέντε αξόνων: το εργαλείο κόβει στο αντικείμενο εργασίας; Το εργαλείο συγκρούεται με το τεμάχιο εργασίας σε πολύ υψηλή ταχύτητα. Σύγκρουση μεταξύ κοπτικών εργαλείων, εργαλειομηχανών, εξαρτημάτων και άλλου εξοπλισμού εντός του εύρους επεξεργασίας. Σύγκρουση μεταξύ κινούμενων μερών και σταθερών μερών ή τεμαχίων εργασίας στην εργαλειομηχανή. Σε πέντε άξονες CNC, η πρόβλεψη σύγκρουσης είναι δύσκολη και το πρόγραμμα επαλήθευσης πρέπει να αναλύει διεξοδικά την κινηματική και το σύστημα ελέγχου της εργαλειομηχανής. Εάν το σύστημα CAM εντοπίσει σφάλμα, μπορεί να επεξεργαστεί αμέσως τη διαδρομή του εργαλείου. Αλλά εάν εντοπιστούν σφάλματα προγράμματος NC κατά τη διαδικασία μηχανικής κατεργασίας, η διαδρομή του εργαλείου δεν μπορεί να τροποποιηθεί απευθείας όπως στο CNC τριών αξόνων. Σε μια εργαλειομηχανή τριών αξόνων, ο χειριστής μπορεί να τροποποιήσει απευθείας παραμέτρους όπως η ακτίνα του εργαλείου. Στην κατεργασία πέντε αξόνων, η κατάσταση δεν είναι τόσο απλή επειδή οι αλλαγές στο μέγεθος και τη θέση του εργαλείου έχουν άμεσο αντίκτυπο στην επακόλουθη τροχιά περιστροφικής κίνησης.
Αντιστάθμιση ακτίνας εργαλείου
Στο πρόγραμμα NC σύνδεσης πέντε αξόνων, η λειτουργία αντιστάθμισης μήκους εργαλείου εξακολουθεί να είναι αποτελεσματική, αλλά η αντιστάθμιση ακτίνας εργαλείου είναι αναποτελεσματική. Όταν χρησιμοποιείτε κυλινδρικούς φρέζες για φρεζάρισμα μορφοποίησης επαφής, πρέπει να αναπτυχθούν διαφορετικά προγράμματα για εργαλεία με διαφορετικές διαμέτρους. Τα επί του παρόντος δημοφιλή συστήματα CNC δεν μπορούν να ολοκληρώσουν την αντιστάθμιση ακτίνας εργαλείου, επειδή το αρχείο ISO δεν παρέχει επαρκή δεδομένα για τον επανυπολογισμό της θέσης του εργαλείου. Οι χρήστες πρέπει να αλλάζουν συχνά εργαλεία ή να προσαρμόζουν το ακριβές μέγεθος των εργαλείων κατά τη διάρκεια της κατεργασίας CNC. Σύμφωνα με τις συνήθεις διαδικασίες επεξεργασίας, η τροχιά του εργαλείου θα πρέπει να σταλεί πίσω στο σύστημα CAM για επανυπολογισμό. Ως αποτέλεσμα, η αποτελεσματικότητα ολόκληρης της διαδικασίας επεξεργασίας είναι πολύ χαμηλή. Νορβηγοί ερευνητές αναπτύσσουν μια προσωρινή λύση σε αυτό το πρόβλημα που ονομάζεται LCOPS (Low Cost Optimized Production Strategy). Τα δεδομένα που απαιτούνται για τη διόρθωση τροχιάς εργαλείου μεταδίδονται από την εφαρμογή CNC στο σύστημα CAM και η υπολογισμένη τροχιά εργαλείου αποστέλλεται απευθείας στον ελεγκτή. Το LCOPS απαιτεί λογισμικό CAM τρίτων κατασκευαστών που μπορεί να συνδεθεί απευθείας με εργαλειομηχανές CNC, μεταδίδοντας αρχεία συστήματος CAM αντί για κωδικούς ISO. Η τελική λύση σε αυτό το πρόβλημα εξαρτάται από την εισαγωγή ενός συστήματος ελέγχου CNC νέας γενιάς, το οποίο μπορεί να αναγνωρίσει αρχεία μοντέλου τεμαχίου εργασίας σε κοινές μορφές (όπως STEP) ή αρχεία συστήματος CAD.
Επεξεργαστές ανάρτησης
Η διαφορά μεταξύ μιας εργαλειομηχανής πέντε αξόνων και μιας εργαλειομηχανής τριών αξόνων είναι ότι έχει επίσης δύο περιστροφικές συντεταγμένες. Η θέση του εργαλείου μετατρέπεται από το σύστημα συντεταγμένων του τεμαχίου εργασίας στο σύστημα συντεταγμένων της μηχανής και απαιτούνται αρκετοί μετασχηματισμοί συντεταγμένων στο μεταξύ. Χρησιμοποιώντας τη δημοφιλή γεννήτρια μετα-επεξεργαστή στην αγορά, είναι δυνατό να δημιουργηθεί ένας μετα-επεξεργαστής για μια εργαλειομηχανή CNC τριών αξόνων εισάγοντας απλώς τις βασικές παραμέτρους της εργαλειομηχανής. Για εργαλειομηχανές CNC πέντε αξόνων, υπάρχουν προς το παρόν μόνο ορισμένοι βελτιωμένοι μετα-επεξεργαστές. Ο μετα-επεξεργαστής της εργαλειομηχανής CNC πέντε αξόνων χρειάζεται ακόμη περαιτέρω ανάπτυξη.
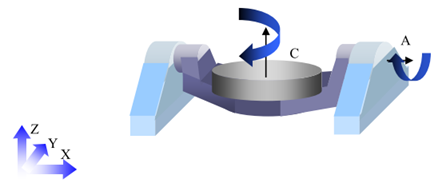
Όταν χρησιμοποιείται η σύνδεση τριών αξόνων, η θέση της αρχής του τεμαχίου εργασίας στον πάγκο εργασίας εργαλειομηχανών δεν χρειάζεται να λαμβάνεται υπόψη στην τροχιά του εργαλείου. Ο μετα-επεξεργαστής μπορεί να χειριστεί αυτόματα τη σχέση μεταξύ του συστήματος συντεταγμένων του τεμαχίου εργασίας και του συστήματος συντεταγμένων εργαλειομηχανών. Για σύνδεση πέντε αξόνων, όπως μηχανική κατεργασία σε οριζόντια φρέζα με σύνδεση πέντε αξόνων X, Y, Z, B και C, οι διαστάσεις θέσης του τεμαχίου εργασίας στο περιστρεφόμενο δίσκο C και οι διαστάσεις θέσης μεταξύ των πικάπ B και C πρέπει να είναι λαμβάνονται υπόψη κατά τη δημιουργία διαδρομών εργαλείων. Οι εργαζόμενοι συνήθως αφιερώνουν πολύ χρόνο ασχολούμενοι με αυτές τις σχέσεις θέσης όταν συσφίγγουν τα τεμάχια εργασίας. Εάν ο μετα-επεξεργαστής μπορεί να επεξεργαστεί αυτά τα δεδομένα, η εγκατάσταση των τεμαχίων εργασίας και η επεξεργασία των τροχιών των εργαλείων θα απλοποιηθούν σημαντικά. Απλώς σφίξτε το τεμάχιο εργασίας στον πάγκο εργασίας, μετρήστε τη θέση και την κατεύθυνση του συστήματος συντεταγμένων του τεμαχίου εργασίας, εισαγάγετε αυτά τα δεδομένα στον μετα-επεξεργαστή και εκτελέστε μεταγενέστερη επεξεργασία στη διαδρομή του εργαλείου για να αποκτήσετε το κατάλληλο πρόγραμμα NC.
Προβλήματα μη γραμμικού σφάλματος και μοναδικότητας
Λόγω της εισαγωγής των περιστροφικών συντεταγμένων, η κινηματική μιας εργαλειομηχανής CNC πέντε αξόνων είναι πολύ πιο περίπλοκη από αυτή μιας εργαλειομηχανής τριών αξόνων. Το πρώτο ζήτημα που σχετίζεται με την περιστροφή είναι το μη γραμμικό σφάλμα. Τα μη γραμμικά σφάλματα θα πρέπει να αποδίδονται σε σφάλματα προγραμματισμού και μπορούν να ελεγχθούν με τη μείωση της απόστασης βημάτων. Στο στάδιο προ-υπολογισμού, οι προγραμματιστές δεν μπορούν να προσδιορίσουν το μέγεθος των μη γραμμικών σφαλμάτων. Μόνο μετά τη δημιουργία του προγράμματος μηχανής μέσω του μετα-επεξεργαστή μπορούν να υπολογιστούν τα μη γραμμικά σφάλματα. Η γραμμικοποίηση της τροχιάς του εργαλείου μπορεί να λύσει αυτό το πρόβλημα. Ορισμένα συστήματα ελέγχου μπορούν να γραμμικοποιήσουν τη διαδρομή του εργαλείου κατά τη μηχανική κατεργασία, αλλά συνήθως γίνεται στον μετα-επεξεργαστή. Ένα άλλο ζήτημα που προκαλείται από τον άξονα περιστροφής είναι η μοναδικότητα. Εάν η ιδιομορφία βρίσκεται στην οριακή θέση του άξονα περιστροφής, οποιαδήποτε μικρή ταλάντωση κοντά στην ιδιομορφία μπορεί να προκαλέσει αναστροφή 180 μοιρών του άξονα περιστροφής, κάτι που είναι αρκετά επικίνδυνο.
Απαιτήσεις για συστήματα CAD/CAM
Για τη λειτουργία της πενταεδρικής κατεργασίας, οι χρήστες πρέπει να βασίζονται σε ώριμα συστήματα CAD/CAM και να έχουν έμπειρους προγραμματιστές για τη λειτουργία του συστήματος CAD/CAM.


