


Βήματα ευθυγράμμισης εργαλείων κέντρου κατεργασίας CNC
Λαμβάνοντας ως παράδειγμα το κέντρο του τεμαχίου εργασίας
Το τετράγωνο τεμάχιο εργασίας 1 οδηγείται προς τα εμπρός, ο φρέζας μετακινείται στην αριστερή πλευρά του τεμαχίου εργασίας, θυμηθείτε την τιμή X, σηκώστε τον κόφτη, μετακινηθείτε στη δεξιά πλευρά του τεμαχίου εργασίας, μετακινηθείτε στη δεξιά πλευρά, θυμηθείτε την τιμή Χ, πάρτε ο μέσος όρος αυτών των δύο τιμών Χ και καταγράψτε τις στο Χ στο G54. 2. Ο άξονας περιστρέφεται προς τα εμπρός, ο φρέζας μετακινείται στο μπροστινό μέρος του τεμαχίου εργασίας, θυμηθείτε την τιμή Y, σηκώστε τον κόφτη, μετακινηθείτε στο πίσω μέρος του τεμαχίου εργασίας, μετακινηθείτε προς τα πίσω, θυμηθείτε την τιμή Y, λάβετε τον μέσο όρο αυτών δύο τιμές Y και καταγράψτε τις στο Y στο G54. 3. Ο άξονας περιστρέφεται προς τα εμπρός, στηρίξτε αργά το φρέζα στην επάνω επιφάνεια του τεμαχίου εργασίας, θυμηθείτε την τιμή Z και γράψτε την στο Z του G54. Η οδηγία G92 χρησιμοποιείται για τη δημιουργία ενός συστήματος συντεταγμένων τεμαχίου εργασίας, το οποίο σχετίζεται με την τρέχουσα θέση του εργαλείου.
Η μορφή εφαρμογής αυτής της εντολής είναι: G92 X_ Y_ Z_, η σημασία της είναι ότι η τιμή συντεταγμένων της τρέχουσας θέσης του εργαλείου στο σύστημα συντεταγμένων του τεμαχίου εργασίας είναι (X _, Υ_, Ζ_).
(1) Επικοινωνήστε με το περίγραμμα του τεμαχίου εργασίας με φρέζα προς την κατεύθυνση Χ για να λάβετε μια τιμή ανάγνωσης M1. Μετακινήστε τον άξονα προς την κατεύθυνση Χ για να έρθετε σε επαφή με την άλλη πλευρά του περιγράμματος του τεμαχίου εργασίας για να λάβετε δύο μοίρες M2. Εισαγάγετε M=M2-M1 στη σελίδα μέτρησης αντιστάθμισης εργαλείου.
(2) Επικοινωνήστε με το περίγραμμα του τεμαχίου εργασίας με φρέζα προς την κατεύθυνση Z για να λάβετε μια τιμή ανάγνωσης N1. Μετακινήστε τον άξονα προς την κατεύθυνση Z για να έρθετε σε επαφή με την άλλη πλευρά του περιγράμματος του τεμαχίου εργασίας για να λάβετε τη γείωση δύο μοίρες N2. Εισαγάγετε N=MN2-N1 στη σελίδα μέτρησης αντιστάθμισης εργαλείου.
(3) Ο σκοπός της ευθυγράμμισης εργαλειομηχανών φρεζαρίσματος είναι να προσδιορίσει τη σχέση χωρικής θέσης μεταξύ του συστήματος συντεταγμένων του τεμαχίου εργασίας και του συστήματος συντεταγμένων μηχανής μέσω του εργαλείου ή του εργαλείου ευθυγράμμισης εργαλείων και να εισαγάγει τα δεδομένα ευθυγράμμισης του εργαλείου στην αντίστοιχη θέση αποθήκευσης. Είναι το πιο σημαντικό περιεχόμενο λειτουργίας στη μηχανική κατεργασία CNC και η ακρίβειά του θα επηρεάσει άμεσα την ακρίβεια κατεργασίας των εξαρτημάτων. Η λειτουργία ευθυγράμμισης μαχαιριού χωρίζεται σε ευθυγράμμιση μαχαιριού Χ, Υ και Ζ.
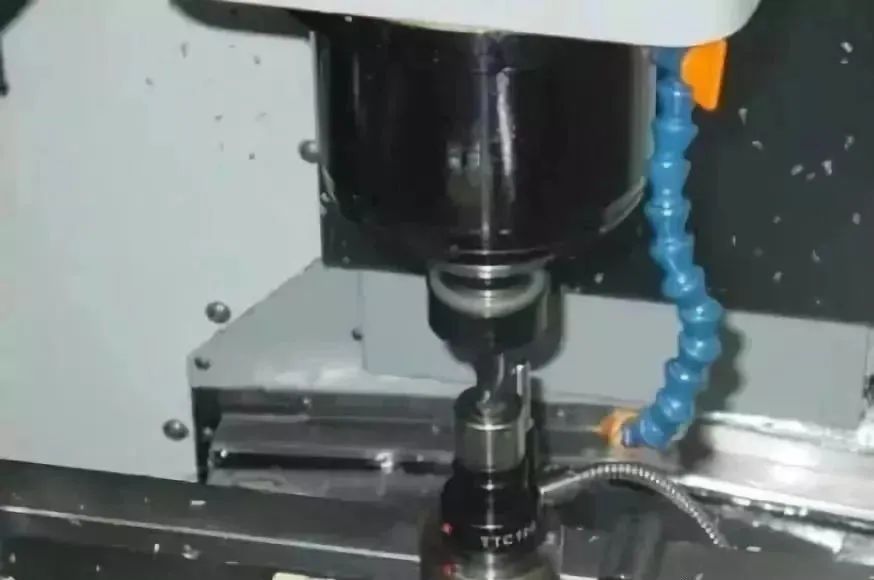
1, μέθοδος ευθυγράμμισης με μαχαίρι
Σύμφωνα με τις υπάρχουσες συνθήκες και τις απαιτήσεις ακρίβειας μηχανικής κατεργασίας, μπορεί να επιλεγεί η μέθοδος ευθυγράμμισης εργαλείων, συμπεριλαμβανομένης της δοκιμαστικής μεθόδου κοπής, της ευθυγράμμισης εργαλείων εύρεσης άκρων, της ευθυγράμμισης εργαλείων ευθυγράμμισης εργαλείων μηχανής, της αυτόματης ευθυγράμμισης εργαλείων κ.λπ. Η δοκιμαστική μέθοδος κοπής έχει χαμηλή ακρίβεια η ευθυγράμμιση εργαλείων και οι ευρέως χρησιμοποιούμενοι ανιχνευτές άκρων και οι ρυθμιστές κατεύθυνσης Z στη μηχανική κατεργασία έχουν υψηλή απόδοση και μπορούν να εξασφαλίσουν την ακρίβεια ευθυγράμμισης του εργαλείου.
2, Εργαλείο ρύθμισης μαχαιριού
1. Ανιχνευτής άκρων
Ο ανιχνευτής άκρων χρησιμοποιείται κυρίως για τον προσδιορισμό των τιμών X και Y της προέλευσης του συστήματος συντεταγμένων του τεμαχίου εργασίας στο σύστημα συντεταγμένων της μηχανής και μπορεί επίσης να μετρήσει τις απλές διαστάσεις του τεμαχίου εργασίας. Υπάρχουν δύο τύποι ανιχνευτών άκρων: οι έκκεντροι και οι φωτοηλεκτρικοί, μεταξύ των οποίων χρησιμοποιείται πιο συχνά το φωτοηλεκτρικό. Η κεφαλή μέτρησης του φωτοηλεκτρικού ανιχνευτή άκρων είναι γενικά μια χαλύβδινη σφαίρα 10 mm, η οποία σφίγγεται με ένα ελατήριο στη ράβδο μέτρησης του φωτοηλεκτρικού ανιχνευτή ακμών. Όταν αγγίζει το τεμάχιο εργασίας, μπορεί να υποχωρήσει και να οδηγήσει το κύκλωμα, εκπέμποντας ένα φωτεινό σήμα. Η θέση συντεταγμένων της μετρούμενης επιφάνειας μπορεί να ληφθεί μέσω της ένδειξης του φωτοηλεκτρικού ανιχνευτή άκρων και της θέσης συντεταγμένων της εργαλειομηχανής. Η συγκεκριμένη μέθοδος χρήσης φαίνεται στο ακόλουθο παράδειγμα ευθυγράμμισης εργαλείων.
2. Ρυθμιστής άξονα Z
Ο ρυθμιστής άξονα Z χρησιμοποιείται κυρίως για τον προσδιορισμό των συντεταγμένων του άξονα Z της προέλευσης του συστήματος συντεταγμένων του τεμαχίου εργασίας στο σύστημα συντεταγμένων της μηχανής ή για τον προσδιορισμό του ύψους του εργαλείου στο σύστημα συντεταγμένων μηχανής. Ο ρυθμιστής άξονα Z έχει τύπους όπως φωτοηλεκτρικό και δείκτη και χρησιμοποιεί φωτοηλεκτρικούς δείκτες ή δείκτες για να προσδιορίσει εάν το εργαλείο είναι σε επαφή με τον ευθυγραμμιστή εργαλείου. Η ακρίβεια ευθυγράμμισης του εργαλείου μπορεί γενικά να φτάσει τα 0,005 mm. Ο ρυθμιστής άξονα Z είναι εξοπλισμένος με μια βάση μαγνητικού μετρητή, η οποία μπορεί να στερεωθεί σταθερά στο τεμάχιο εργασίας ή το εξάρτημα και το ύψος του είναι γενικά 50 mm ή 100 mm
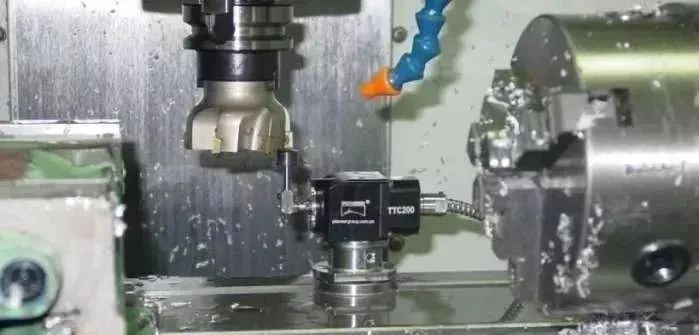
3, Εξαρτήματα ευθυγράμμισης εργαλείων, χρησιμοποιώντας τον ανιχνευτή άκρων για την ευθυγράμμιση εργαλείων
Τα αναλυτικά βήματα είναι τα εξής:
1. Ευθυγράμμιση μαχαιριού στις κατευθύνσεις Χ και Υ
(1) Τοποθετήστε το τεμάχιο εργασίας στον πάγκο εργασίας της εργαλειομηχανής μέσω ενός προσαρτήματος και αφήστε τις θέσεις μέτρησης για τον ανιχνευτή άκρων και στις τέσσερις πλευρές του τεμαχίου εργασίας κατά τη διάρκεια της σύσφιξης.
(2) Μετακινήστε γρήγορα τον πάγκο εργασίας και τον άξονα για να φέρετε τον ανιχνευτή ανίχνευσης άκρων πιο κοντά στην αριστερή πλευρά του τεμαχίου εργασίας.
(3) Χρησιμοποιήστε τη λειτουργία λεπτομέρειας για να αγγίξετε αργά την κεφαλή μέτρησης στην αριστερή πλευρά του τεμαχίου εργασίας μέχρι να ανάψει ο ανιχνευτής άκρων. Καταγράψτε την τιμή συντεταγμένων X στο σύστημα συντεταγμένων του μηχανήματος αυτήν τη στιγμή, όπως -310.300;
(4) Σηκώστε τον ανιχνευτή άκρων στην επιφάνεια του τεμαχίου εργασίας, μετακινήστε γρήγορα το τραπέζι εργασίας και τον άξονα και φέρτε την κεφαλή μέτρησης πιο κοντά στη δεξιά πλευρά του τεμαχίου εργασίας.
(5) Χρησιμοποιήστε τη λειτουργία μικρορύθμισης για να αγγίξετε αργά την κεφαλή μέτρησης στην αριστερή πλευρά του τεμαχίου εργασίας μέχρι να ανάψει ο ανιχνευτής άκρων. Καταγράψτε την τιμή συντεταγμένων Χ στο μηχανικό σύστημα συντεταγμένων αυτή τη στιγμή, όπως -200.300;
(6) Εάν η διάμετρος της κεφαλής μέτρησης είναι 10 mm, το μήκος του τεμαχίου εργασίας είναι -200.300- (-310.300) -10=100. Με βάση αυτό, η τιμή συντεταγμένων X της αρχής του συστήματος συντεταγμένων του τεμαχίου εργασίας W στο σύστημα συντεταγμένων της μηχανής είναι -310.300+100/2+5=-255.300;
(7) Ομοίως, η συντεταγμένη Y της αρχής του συστήματος συντεταγμένων του τεμαχίου εργασίας στο μηχανικό σύστημα συντεταγμένων μπορεί να μετρηθεί
2. Ευθυγράμμιση μαχαιριού κατεύθυνσης Z
(1) Αφαιρέστε τον ανιχνευτή άκρων και τοποθετήστε τα εργαλεία κατεργασίας στον άξονα.
(2) Τοποθετήστε το ρυθμιστή του άξονα Z (ή το μπλοκ εργαλείου σταθερού ύψους, το ίδιο παρακάτω) στην επίπεδη επιφάνεια του τεμαχίου εργασίας.
(3) Μετακινήστε γρήγορα τον άξονα για να φέρετε την ακραία όψη του εργαλείου πιο κοντά στην επάνω επιφάνεια του ρυθμιστή του άξονα Z.
(4) Χρησιμοποιήστε τη λειτουργία λεπτομέρειας για να κάνετε αργά την επαφή της ακραίας όψης του εργαλείου με την επάνω επιφάνεια του ρυθμιστή του άξονα Z έως ότου ο δείκτης του δείχνει μηδενική θέση.
(5) Καταγράψτε την τιμή Z στο σύστημα συντεταγμένων της μηχανής αυτή τη στιγμή, όπως -250.800;
(6) Εάν το ύψος του ρυθμιστή του άξονα Z είναι 50 mm, η τιμή της συντεταγμένης Z της αρχής του συστήματος συντεταγμένων του τεμαχίου εργασίας W στο μηχανικό σύστημα συντεταγμένων είναι -250.800-50- (30-20 )=-310.800.
3. Εισαγάγετε τις μετρημένες τιμές X, Y και Z στη διεύθυνση αποθήκευσης του συστήματος συντεταγμένων του τεμαχίου εργασίας εργαλειομηχανής (συνήθως χρησιμοποιώντας τον κωδικό G54-G59 για την αποθήκευση των παραμέτρων ευθυγράμμισης του εργαλείου).
4, Σημειώσεις: Κατά τη λειτουργία ευθυγράμμισης με μαχαίρι, πρέπει να σημειωθούν τα ακόλουθα ζητήματα:
(1) Χρησιμοποιήστε το σωστό εργαλείο για την ευθυγράμμιση εργαλείων σύμφωνα με τις απαιτήσεις επεξεργασίας και τα σφάλματα ευθυγράμμισης του εργαλείου ελέγχου.
(2) Κατά τη διαδικασία ευθυγράμμισης του εργαλείου, η ακρίβεια της ευθυγράμμισης του εργαλείου μπορεί να βελτιωθεί αλλάζοντας τον ρυθμό τροφοδοσίας λεπτής προσαρμογής.
(3) Να είστε προσεκτικοί και προσεκτικοί όταν ευθυγραμμίζετε το μαχαίρι, ιδιαίτερα να προσέχετε την κατεύθυνση κίνησης για να αποφύγετε τον κίνδυνο σύγκρουσης.
(4) Τα δεδομένα αντιστοίχισης μαχαιριού πρέπει να αποθηκευτούν στην αντίστοιχη διεύθυνση αποθήκευσης του προγράμματος για την αποφυγή σοβαρών συνεπειών που προκαλούνται από σφάλματα κλήσης.
Η εισαγωγή και η τροποποίηση των τιμών αντιστάθμισης εργαλείου βασίζονται στο πραγματικό μέγεθος και τη θέση του εργαλείου και η τιμή αντιστάθμισης ακτίνας εργαλείου και η τιμή αντιστάθμισης μήκους εργαλείου εισάγονται στην αντίστοιχη θέση αποθήκευσης του προγράμματος. Θα πρέπει να σημειωθεί ότι η ορθότητα των αντισταθμιζόμενων δεδομένων, των συμβόλων και της διεύθυνσης των δεδομένων θα αποτελέσουν όλα απειλή για την επεξεργασία, οδηγώντας σε κίνδυνο σύγκρουσης ή επεξεργασίας σκραπ.


